



All’interno della FDA: una panoramica completa della conformità FDA per la carta a contatto con gli alimenti e la carta rivestita in PE.
Quando ti rifornisci Carta rivestita in PE, Cupstock, O ventaglio di bicchieri di cartaLa “conformità alle normative FDA” è quasi sempre il primo ostacolo che ogni acquirente statunitense si pone.
Paperjoyè un fornitore di PE con sede in Cina-Carta patinataIl settore dei bicchieri di carta e di plastica per tazze serve gli importatori nordamericani di imballaggi alimentari e i produttori di bicchieri. Tuttavia, il significato effettivo di “conforme FDA”, l’esistenza di un certificato e le modalità per verificarlo sono circondati da miti. Questa guida “Dentro la FDA” illustra il sistema normativo statunitense per i materiali a contatto con gli alimenti, le diverse normative per il rivestimento in carta rispetto a quello in polietilene, il vero significato dell’indicatore chiave (gli estrattivi solubili in cloroformio) e come gli acquirenti possono individuare i fornitori che dichiarano di non essere conformi già in fase di preventivo.
Perché fare una passeggiata “dentro la FDA” — Il panorama normativo statunitense in materia di prodotti a contatto con gli alimenti
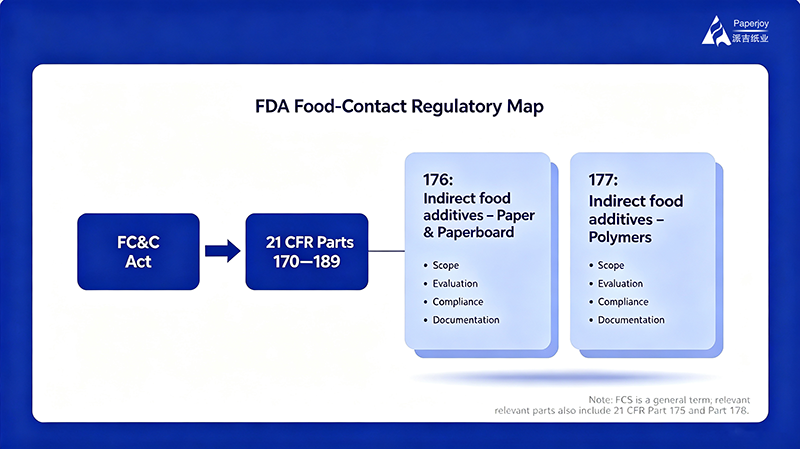
La supervisione dei materiali a contatto con gli alimenti (FCM) negli Stati Uniti è affidata alla Food and Drug Administration (FDA), in base al Federal Food, Drug, and Cosmetic Act (FD&C Act). L’emendamento del 1958 sugli additivi alimentari ha stabilito il principio fondamentale secondo cui qualsiasi sostanza aggiunta intenzionalmente agli alimenti richiede un’autorizzazione preventiva: questo è il punto di partenza della regolamentazione delle sostanze a contatto con gli alimenti (FCS).
La FDA non “rilascia un certificato” per una carta o un rotolo specifico di Carta rivestita in PE; invece, impone una serie di regole distribuite tra 21 CFR 170–189. Per orientarsi, è possibile distinguere tre percorsi di conformità:
– Richiesta di autorizzazione per additivi alimentari (FAP): la procedura più datata, che richiede la presentazione di prove sostanziali sulla sicurezza all’FDA e prevede lunghi cicli di revisione.
– Notifica di contatto con gli alimenti (FCN): la procedura principale dal 1997. Un’azienda presenta una notifica; se la FDA non solleva obiezioni entro 120 giorni, la notifica diventa “efficace”. Le FCN mantengono riservate le formulazioni e sono valide solo per chi le ha presentate.
– GRAS (Generalmente Riconosciuto Come Sicuro): per le sostanze la cui sicurezza è generalmente riconosciuta da esperti qualificati, tramite una conclusione GRAS o una notifica GRAS.
Gli additivi alimentari indiretti, ovvero i rivestimenti di carta, cartone e plastica, sono disciplinati dalle norme 21 CFR 175–178. Carta e cartaIl cartone rientra nella norma 21 CFR 176; le materie plastiche e i polimeri nella norma 21 CFR 177. Questa è la vera normativa di riferimento per un materiale composito come la carta rivestita in PE (base di carta + rivestimento in PE).
Capitolo del documento: Analisi completa del 21 CFR 176
La norma 21 CFR 176 è dedicata ai componenti di carta e cartone, con sottosezioni chiaramente suddivise:
– 21 CFR 176.100: disposizioni generali che definiscono l’ambito di applicazione e gli obblighi fondamentali per la carta e il cartone.
– 21 CFR 176.110: un elenco positivo di sostanze che possono essere utilizzate in sicurezza come componenti di carta e cartone — agenti di collatura, riempitivi, pigmenti, ecc.
– 21 CFR 176.170: disciplina i componenti della carta e del cartone a contatto con alimenti acquosi e grassi, utilizzando gli estrattivi solubili in cloroformio come indicatore organico estraibile totale — la soglia più frequentemente richiesta sul mercato statunitense per la carta a contatto con gli alimenti.
– 21 CFR 176.180: elenca le sostanze consentite che possono essere utilizzate come componenti di carta e cartone destinati al contatto con alimenti secchi, con limiti di utilizzo stabiliti in base al peso. Nota: questa sezione non stabilisce i valori di estrazione a tre livelli di 0,5 / 0,04 / 0,08 mg/in² — tali limiti di estrazione appartengono alle sottosezioni relative agli adiuvanti del 21 CFR 178 (ad esempio, 178.2010 / 178.3120), non alla 176.180.
– 21 CFR 176.200 / 176.210: residui di tappo e migrazione di antischiuma e antimicrobici nel prodotto finito.
Il punto chiave è il seguente: la norma 176.170 controlla la quantità totale di sostanze organiche estraibili dalla carta finita, mentre le norme 176.110/176.180 regolano se le sostanze aggiunte sono consentite – chiudendo il cerchio sulla base della carta.
Normativa di riferimento per il rivestimento in polietilene: 21 CFR 177.1520 (Polimeri olefinici)
La carta rivestita in PE non è un singolo “foglio di carta”, ma un composito costituito da una base di carta e da una pellicola di polietilene (PE). La base di carta rientra nella normativa 21 CFR 176, mentre la pellicola di PE, in quanto rivestimento in polimero olefinico, deve soddisfare separatamente la normativa 21 CFR 177.1520 (Polimeri olefinici).
La norma 177.1520 stabilisce i requisiti di purezza e specifica per il polietilene e altri polimeri olefinici, inclusi intervalli di densità e limiti di estrazione (ad esempio, estrattivi di n-esano). In altre parole, una carta rivestita in PE conforme deve soddisfare sia la norma 176.170 (sostanze organiche estraibili totali della base della carta) sia 21 CFR 177.1520 (purezza del polimero del rivestimento in PE) — nessuna delle due linee da sola è sufficiente.
Una domanda frequente: il PE riciclato può essere utilizzato in un rivestimento a contatto con gli alimenti? Non senza una specifica valutazione e autorizzazione del processo da parte della FDA. La FDA non impone un divieto assoluto sul PE riciclato, ma i polimeri riprocessati possono essere utilizzati in applicazioni a contatto con gli alimenti solo dopo una revisione completa del processo da parte della FDA, che in genere si conclude con una lettera di non obiezione (NOL) della FDA per lo specifico processo di riciclo. Il PE riciclato standard non valutato non può essere utilizzato direttamente per un rivestimento a contatto con gli alimenti. Questo è il motivo per cui i fornitori di carta rivestita in PE affidabili sottolineano l’utilizzo di “resina di PE vergine per uso alimentare”: in questo modo si evita l’incertezza normativa relativa al contenuto riciclato.
La soglia centrale: estratti solubili in cloroformio, una spiegazione
Il test 176.170 relativo agli estrattivi solubili in cloroformio è l’elemento più monitorato nel complesso quadro della conformità della carta. Non misura una sostanza specifica, bensì stima la massa totale di sostanze organiche che possono migrare dalla superficie a contatto con gli alimenti, un indicatore prudente nella tradizione della migrazione totale.
La logica:
1. Il campione viene tagliato in modo da ottenere un’area nota a contatto con gli alimenti e immerso nell’apposito simulante alimentare a una temperatura e per un tempo specificati.
2. Il simulante viene rimosso e fatto evaporare fino a secchezza; il residuo viene riestratto con cloroformio.
3. La fase di cloroformio viene fatta evaporare fino a peso costante e pesata, ottenendo così la massa degli estrattivi solubili in cloroformio.
4. Dividere per l’area a contatto con gli alimenti per ottenere mg/in², quindi confrontare con il limite.
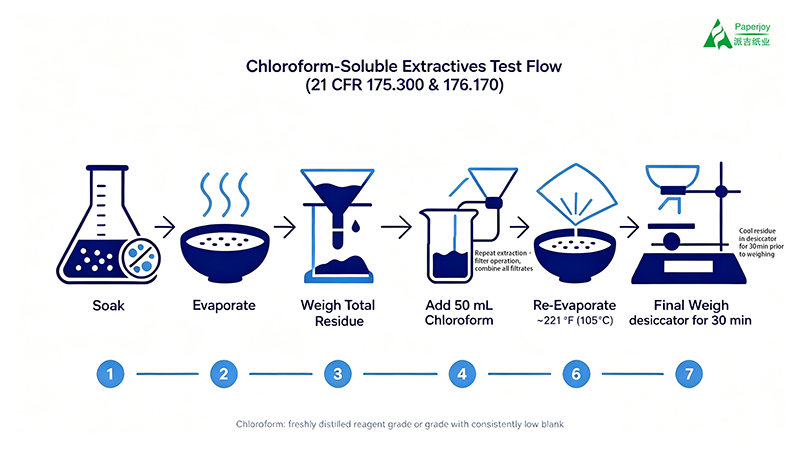
Il cloroformio viene utilizzato al posto dell’acqua perché estrae una gamma più ampia di composti organici non polari e debolmente polari, come lipidi, polimeri a basso peso molecolare e alcuni coadiuvanti tecnologici, rappresentando quindi meglio la quantità totale di composti organici che potrebbero migrare negli alimenti.
Il limite 176.170 è di 0,5 mg/in² — ma con una precisazione legale: ai sensi del 21 CFR 176.170 https://www.ecfr.gov/current/title-21/part-176/section-176.170(c), questo valore di 0,5 mg/in² si applica ai contenitori monouso ≤1 gallone (≈3,785 L); i contenitori monouso più grandi seguono il valore di 1,8 mg/in² e gli articoli riutilizzabili hanno limiti separati. Bicchieri e ciotole di carta rientrano nella categoria ≤1 gallone, quindi 0,5 mg/in² è il valore di fatto del settore — tuttavia la distinzione normativa non dovrebbe essere omessa. In unità metriche: 1 in² = 6,4516 cm², quindi 0,5 mg/in² ≈ 0,0775 mg/cm². Il regolamento specifica inoltre le condizioni di estrazione per tipo di alimento (acquoso, acido, alcolico, grasso) con i relativi simulanti: acqua distillata, etanolo all’8%, etanolo al 50%, n-eptano, etanolo al 95%, coprendo tutto, dal caffè e dai succhi di frutta al cibo d’asporto oleoso.
“ND (Non Rilevato)” significa che il risultato è al di sotto del limite di rilevabilità del metodo, non dello zero assoluto: indica che il livello è al di sotto della capacità di rilevamento dello strumento e ben al di sotto del limite di 0,5 mg/in². Per gli acquirenti, ND significa un ampio margine di sicurezza in normali scenari di contatto con gli alimenti.
La FDA si basa sull'”autoconformità”: miti e realtà sui certificati.
Il punto più importante di questa guida “Dentro la FDA” è il seguente: la FDA non rilascia un “certificato di conformità” per i materiali a contatto con gli alimenti. Frasi commerciali come “prodotto certificato FDA” o “numero di certificato FDA” sono imprecise in senso normativo. La FDA adotta un regime di autocertificazione: la responsabilità e le prove spettano all’azienda e la conformità si basa su standard specifici e rapporti di prova di terze parti, non su un documento di approvazione permanente.
Tre concetti che vengono spesso confusi:
– Il prodotto “certificato FDA” non esiste. La FDA non rilascia certificati di conformità dei prodotti.
– Registrazione dello stabilimento (registrazione FDA per gli stabilimenti alimentari): ai sensi del Bioterrorism Act, la registrazione è obbligatoria per i siti che producono, trasformano, confezionano o conservano alimenti destinati al consumo umano, ma non è automatica per un impianto che produce solo materiali a contatto con gli alimenti. Uno stabilimento che produce esclusivamente carta patinata generalmente non è tenuto a registrarsi, sebbene molti importatori statunitensi lo richiedano comunque come ulteriore documento di verifica. Si tratta di un elenco di stabilimenti, non di una certificazione di prodotto.
– Notifica FCN: diventa efficace per inerzia, non per approvazione di uno specifico prodotto finito; le formulazioni rimangono riservate e la notifica FCN è valida solo per il notificante. Si noti inoltre il percorso di esenzione dalla soglia di regolamentazione (TOR): le sostanze con livelli di migrazione non superiori a 0,5 parti per miliardo (ppb) e che non sono cancerogene possono beneficiare del TOR ed evitare una notifica FCN completa; non è necessaria alcuna presentazione formale della notifica FCN quando si applica il TOR.
Quindi, cosa dovrebbero valutare gli acquirenti? Il segnale più importante è il dossier di conformità dell’azienda:
1. Dichiarazioni relative a sostanze/formulazioni che confermano che i componenti rientrano nell’elenco positivo 176.110 e nelle specifiche 177.1520.
2. Buone pratiche di fabbricazione (GMP) e prove del sistema di qualità.
3. Certificato di analisi (COA) per lotto che elenca la grammatura, il peso del rivestimento in PE, l’umidità, la rigidità, ecc.
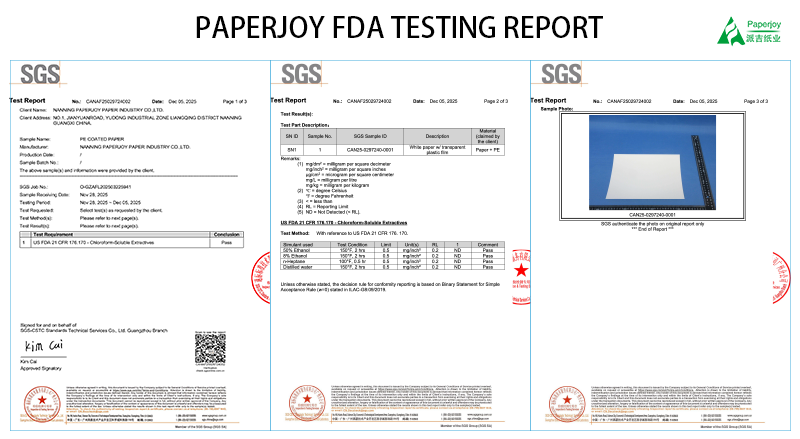
4. Un rapporto di prova di migrazione 176.170 rilasciato da un laboratorio terzo accreditato ISO/IEC 17025 (SGS, Intertek, Eurofins, ecc.).
5. Una garanzia di conformità aziendale / lettera di conformità che attesti che il prodotto soddisfa la normativa di riferimento.
Un rapporto di prova di terze parti è il pilastro verificabile in modo indipendente dell’autoconformità, ma si tratta di un risultato di prova, non di un’approvazione della FDA. Dite “conforme alla norma FDA 21 CFR 176.170”, non “certificato FDA”.
Confronto tra mercati diversi: FDA vs UE 10/2011 vs Cina GB 4806
Gli esportatori si trovano regolarmente a dover gestire molteplici normative. Comprendere le differenze evita di incorrere in problemi di conformità basati su un unico modello “valido per tutti”.
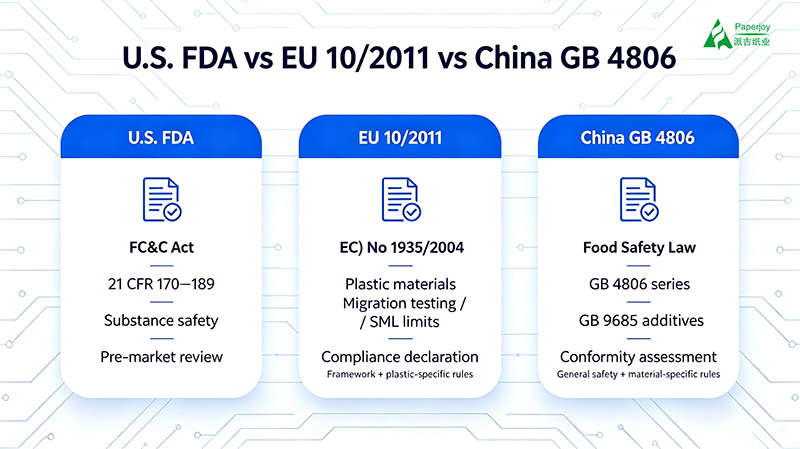
| Dimensione | FDA statunitense (21 CFR) | Regolamento UE 10/2011 | Serie GB 4806 Cina |
| Filosofia | Regolamentazione + lista positiva + indicatore totale estraibile | Regolamento quadro + elenco autorizzato + migrazione specifica | Norme nazionali obbligatorie + sostanze consentite + limiti alla migrazione |
| Test | 176.170 estrattivi solubili in cloroformio (carta) | Limite di migrazione complessivo (OML) 10 mg/dm² (plastica) | Serie di test di migrazione GB 31604 |
| Base cartacea | 21 CFR 176 | Regolamento (CE) 1935/2004 quadro + supplementi nazionali | GB 4806.8 (carta e cartone) |
| Plastica/rivestimento | 21 CFR 177 | Regolamento UE 10/2011 | GB 4806.7 (materie plastiche) |
| Differenza chiave | “Sostanze organiche estraibili totali” come indicatore di rischio | Controllo preciso “SML + OML” | Elenco + limite, in linea con il sistema nazionale |
Per gli acquirenti che esportano in più mercati, è necessario raccogliere in parallelo i documenti corrispondenti: 176.170/177.1520 per gli Stati Uniti, (CE) 1935/2004 e UE 10/2011 per l’UE e GB 4806.7/4806.8 per la Cina. Non si deve presumere che una dichiarazione relativa a un singolo mercato sia valida per tutti i mercati.
Dalla materia prima al rotolo finito: come si costruisce la catena di conformità della carta rivestita in PE
Sulla linea di produzione, la conformità è una catena continua che va dalla materia prima al prodotto finito. Nel caso della carta patinata in PE, le sostanze estraibili provengono principalmente da additivi, intenzionali o non intenzionali, e non dalla pasta di cellulosa stessa. Pertanto, la conformità dipende dalla fonte e dal processo:
– Scelta della carta di base: preferire pasta di legno vergine al 100% per evitare contaminanti sconosciuti provenienti da materiale riciclato; umidità, ceneri e collatura devono essere tracciabili nel certificato di analisi (COA).
– Qualificazione della resina PE: utilizzare LDPE/LLDPE vergine per uso alimentare con dichiarazione di conformità al contatto con gli alimenti (FCA/COA) del fornitore; il rivestimento per estrusione non aggiunge coadiuvanti nocivi, mantenendo basso il livello di base di sostanze estraibili alla fonte.
– Processo di rivestimento per estrusione: controllo in linea dello spessore e della presenza di fori per garantire la continuità del rivestimento in PE (tipicamente 7–45 g/m²), assicurando l’assenza di fori; l’ambiente di produzione segue i principi GMP per evitare la contaminazione incrociata.
– Test del prodotto finito e uniformità dei lotti: campionamento di 176.170 sostanze estraibili totali per lotto e invio di un certificato di analisi (COA) con ogni rotolo, tracciando la conformità a specifici parametri di produzione.
L’essenza di questa catena: approvvigionamento pulito + rivestimento continuo e denso + gestione stabile dei lotti mantengono i risultati costantemente nell’intervallo ND.
Il punto di vista dell’acquirente: come selezionare i fornitori che siano realmente “conformi alla FDA”
Trasformare lo slogan “conforme alle normative FDA” in un criterio di approvvigionamento concreto. I produttori di bicchieri, i marchi e gli importatori dovrebbero includere la seguente checklist già in fase di preventivo:
1. Scrivere lo standard di riferimento nella Scheda delle Specifiche: “Deve essere conforme al limite di 0,5 mg/in² per gli estrattivi solubili in cloroformio (contenitori monouso ≤1 gallone, secondo 176.170(c)) previsto dalla FDA 21 CFR 176.170 e soddisfare le specifiche per i polimeri di olefine previste dalla norma 177.1520.”
2. Richiedere un certificato di analisi (grammatura, peso del rivestimento in PE, umidità, rigidità, tolleranza di rifilatura) e una copia del rapporto 176.170 di terze parti rilasciato da un laboratorio accreditato ISO/IEC 17025 per ogni spedizione.
3. Verificare che la descrizione del campione nel report corrisponda al codice SKU previsto (costruzione, grammatura, PE singolo/doppio).
4. Confermare l’accreditamento del laboratorio e verificarne l’autenticità tramite il codice QR o il canale di verifica ufficiale presente sul referto.
5. Richiedere una nuova prova quando cambiano il peso del rivestimento in PE, la provenienza della carta di base o la formulazione, oppure quando il prodotto entra in contatto diretto con alimenti grassi.
6. Registrare i documenti di conformità nel fascicolo del fornitore e nel registro di tracciabilità della qualità di ogni lotto per facilitarne il recupero durante gli audit del marchio.
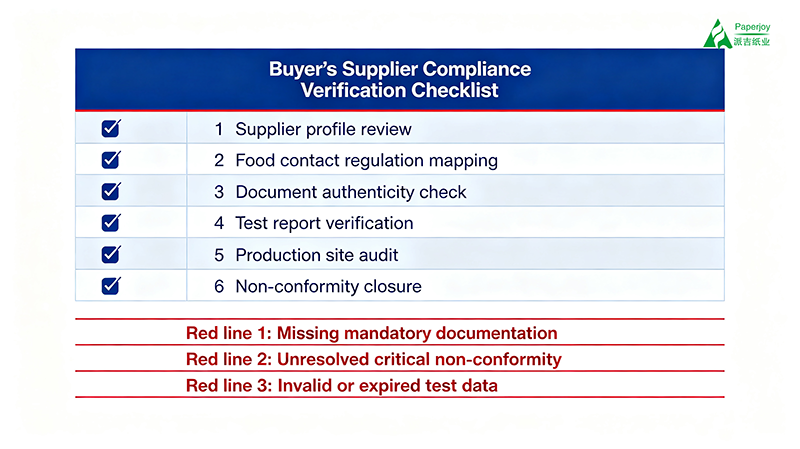
Considerate i seguenti elementi come segnali di allarme: ① il fornitore non offre un rapporto di migrazione di terze parti e dichiara solo verbalmente di essere “certificato FDA”; ② lo strato a contatto con gli alimenti utilizza pasta di cellulosa riciclata o PE riciclato; ③ il rapporto proviene da un laboratorio non certificato secondo la norma 17025, oppure il campione analizzato non corrisponde al prodotto in questione. Ciascuno di questi elementi di allarme è sufficiente per escludere il fornitore o richiedere prove correttive.
Miti comuni e domande frequenti (quelle che si trovano spesso nelle ipotesi più disparate)
D1: Esiste davvero un “certificato FDA”?
R: No. La FDA non rilascia certificati di conformità per i materiali a contatto con gli alimenti. La formulazione corretta è “conforme alla normativa FDA 21 CFR XXX”, supportata dall’autocertificazione dell’azienda e dai rapporti di prova.
D2: Qual è la differenza tra 21 CFR 176.170 e 177.1520?
A: La norma 176.170 disciplina la quantità totale di sostanze organiche estraibili (estrattivi solubili in cloroformio) nella carta e nel cartone finiti; la norma 177.1520 disciplina la purezza e le specifiche dei rivestimenti in PE e altri polimeri olefinici. La carta rivestita in PE è un prodotto composito, pertanto entrambe le norme sono applicabili.
D3: Se un prodotto supera i test della FDA, può entrare negli Stati Uniti senza problemi?
A: La conformità alle normative sul contatto con gli alimenti è una condizione necessaria, ma non sufficiente, per l’accesso al mercato statunitense. Si applicano anche la registrazione dello stabilimento, l’etichettatura e altre normative vigenti; inoltre, un rapporto di prova si riferisce a un campione specifico, non automaticamente a tutti i prodotti.