



Approvvigionamento di materie prime per bicchieri di carta direttamente dalla fabbrica: cartoncino per bicchieri, ventagli di carta per bicchieri e rotoli rivestiti in PE in un’unica catena di fornitura.
Il mercato globale dei bicchieri di carta dovrebbe raggiungere circa 15,08 miliardi di dollari nel 2026 (secondo il rapporto APO Research 2026 Global Paper Cup Industry Report, n. 1737499402). Spinte dal caffè da asporto e dagli obblighi di sostituzione della plastica, le fabbriche di bicchieri si trovano ora ad affrontare una pressione senza precedenti sia sulla stabilità che sul costo della materia prima. La vecchia abitudine di dividere il PE Carta patinata magazzino eventaglio di bicchieri di carta L’approvvigionamento da più fornitori sta lasciando il posto all’approvvigionamento diretto e integrato da un unico produttore di carta di base e rivestimento per estrusione: un unico fornitore si occupa di rotoli, ventagli, rotoli di fondo e stampa, comprimendo i margini degli intermediari e mantenendo grammatura, peso del rivestimento in PE e registro di stampa su un’unica catena di qualità. Questa guida illustra cinque fasi: perché l’approvvigionamento diretto, selezione della carta di base, coordinamento del materiale di formatura, stampa e consegna, e costi più audit di fabbrica. In questo modo, un’azienda produttrice di bicchieri può trasformare il “cambio di fornitore” in un piano di approvvigionamento attuabile.
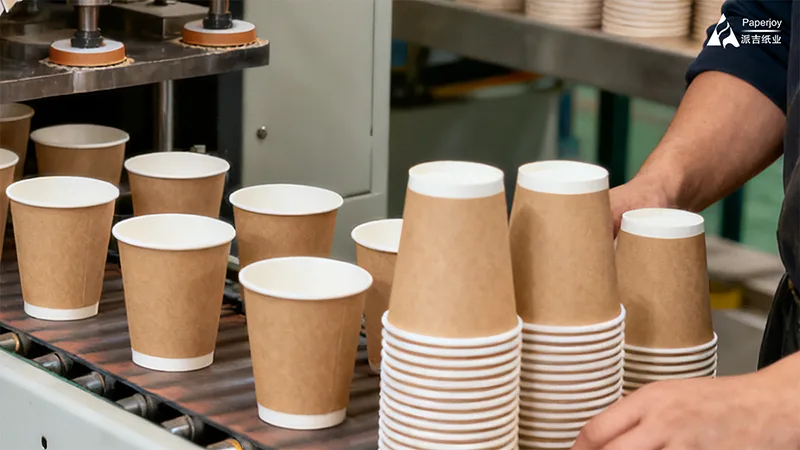
Perché le fabbriche di tazze passano all’approvvigionamento diretto integrato
Coppa divisa in tazza di carta, ventaglio e rivestimento in PE Lotto Roll La vendita tra diversi operatori commerciali sembra una diversificazione del rischio, ma nasconde tre costi: i quantitativi minimi d’ordine (MOQ) ripetuti e le spedizioni consolidate aumentano i costi logistici e doganali per unità; la grammatura di base e il rivestimento in PE non uniformi tra i lotti destabilizzano la resa di sigillatura sulle formatrici ad alta velocità; e l’attribuzione della colpa a perdite o cambiamenti di colore è difficile, quindi la discussione spesso si protrae più a lungo della rilavorazione stessa. Nessuno di questi costi sembra rilevante singolarmente, ma insieme erodono il margine di profitto delle fabbriche di tazze, in modo più evidente durante l’alta stagione, quando i lotti sono piccoli e i tempi di consegna sono ristretti.
Grazie all’approvvigionamento diretto integrato, il fornitore può garantire una base da 150-350 g/m² e un rivestimento in PE da 10-25 g/m² per lato sulla stessa linea di produzione (secondo DataHorizzon Research, febbraio 2026), assicurando la continuità dal rotolo alla ventola: lo stesso lotto di base alimenta sia la fornitura di rotoli che la ventola fustellata e il rotolo inferiore, in modo che la grammatura e il peso del rivestimento siano intrinsecamente uniformi e la resa di formatura sia più stabile. La Cina è il più grande produttore mondiale di materia prima per bicchieri di carta, con un cluster industriale altamente concentrato, che conferisce all’approvvigionamento diretto dalla fabbrica un vantaggio naturale in termini di tempi di consegna e MOQ: la macchina per la carta, l’estrusione, il rivestimento, il taglio, la fustellatura e la stampa si trovano in un unico distretto industriale, quindi la campionatura e le prove su piccoli lotti procedono più velocemente.
Un avvertimento: “approvvigionamento diretto” non significa “acquistare da un solo fornitore”. Il vero valore dell’integrazione risiede nel fatto che un unico set di parametri di base percorre l’intero processo, dal rotolo alla ventola, al rullo inferiore e infine alla stampa, e non semplicemente nel consolidamento degli ordini. Gli acquirenti dovrebbero verificare se un fornitore possiede la propria macchina continua per la produzione della carta e la linea di estrusione o se è solo un intermediario commerciale: quest’ultima opzione non offre alcun vantaggio in termini di coerenza delle specifiche o di responsabilità.
Carta Cupstock o carta kraft rivestita in PE: scegliere la base in base all’utilizzo finale
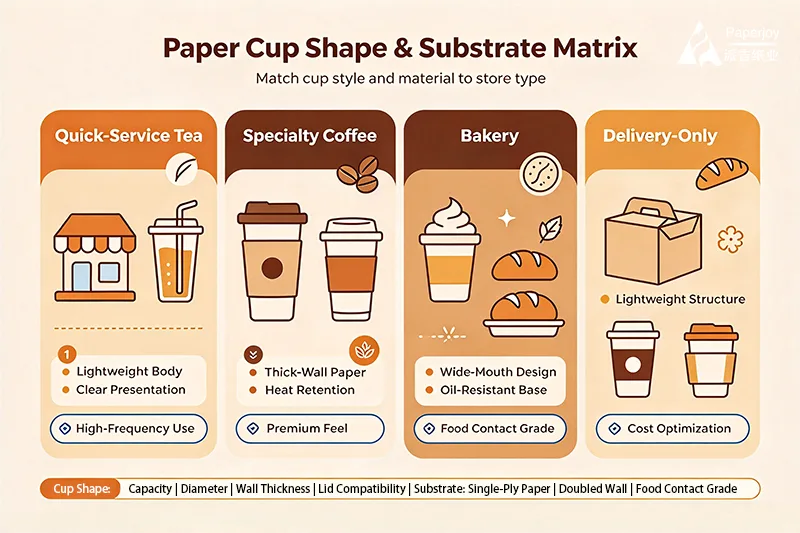
Scegliete la base in base all’applicazione, non solo al prezzo. Cupstock offre una formatura uniforme e una rigidità stabile, ideale per la formatura continua ad alta velocità di bicchieri e rappresenta il materiale principale per bicchieri per bevande calde e per uso generale; Carta kraft rivestita in PE Resiste all’umidità e alle pieghe pur mantenendo la stessa rigidità, il che lo rende una scelta comune per bicchieri per bevande fredde, coppette per gelato e ciotole per zuppa da asporto. ventaglio di bicchieri di carta kraft Grazie alla sua tonalità naturale e alla sua stampa caratteristica, sta diventando un’opzione di branding per insalatiere, prodotti da forno e contenitori per cibo da asporto.
Per quanto riguarda le specifiche, si procede in quattro fasi: capacità, temperatura, grammatura e rivestimento dei lati. Innanzitutto, si definiscono la capacità (da 2 a 32 once) e la temperatura di servizio, quindi si calcola la grammatura di base e si definiscono i lati del rivestimento, evitando di pagare per prestazioni ridondanti. Il rivestimento su entrambi i lati è utilizzato principalmente per bicchieri per bevande calde e altre strutture che necessitano di una doppia barriera superficiale, mentre il rivestimento su un solo lato è più diffuso nelle applicazioni a temperatura ambiente o con rivestimento esterno. Due errori comuni sono: utilizzare una base pesante su un bicchiere di bassa capacità, il che aumenta i costi e la difficoltà di formatura; e utilizzare una struttura su un solo lato per una bevanda fredda mantenuta a lungo, dove la condensa esterna lascia la parete morbida e umida al tatto.
Oltre alla grammatura e al rivestimento, tre proprietà fisiche indicano se una base è adatta: la rigidità (come si presenta e che sensazione dà la tazza), la resistenza alla trazione trasversale (affidabilità della formatura e della sigillatura del fondo) e l’assorbimento d’acqua, insieme alla levigatezza (adesione del rivestimento e prestazioni di stampa). A parità di grammatura, diverse composizioni delle fibre e gradi di battitura modificano notevolmente rigidità e assorbimento: ecco perché “la stessa grammatura di 250 g/m²” di due fornitori diversi può comportarsi in modo completamente diverso su una formatrice ad alta velocità. In fase di campionatura, è consigliabile eseguire la prova sulla formatrice e sulla macchina da stampa dell’acquirente, anziché affidarsi al report cartaceo del fornitore.
Per le linee che necessitano di differenziazione visiva, C1S Ivory Board Oppure la carta per alimenti può essere abbinata alla confezione, al coperchio e alla scatola regalo, in modo che “corpo della tazza più imballaggio esterno” condividano un’unica texture, anziché una tonalità per la tazza e un’altra per la confezione.
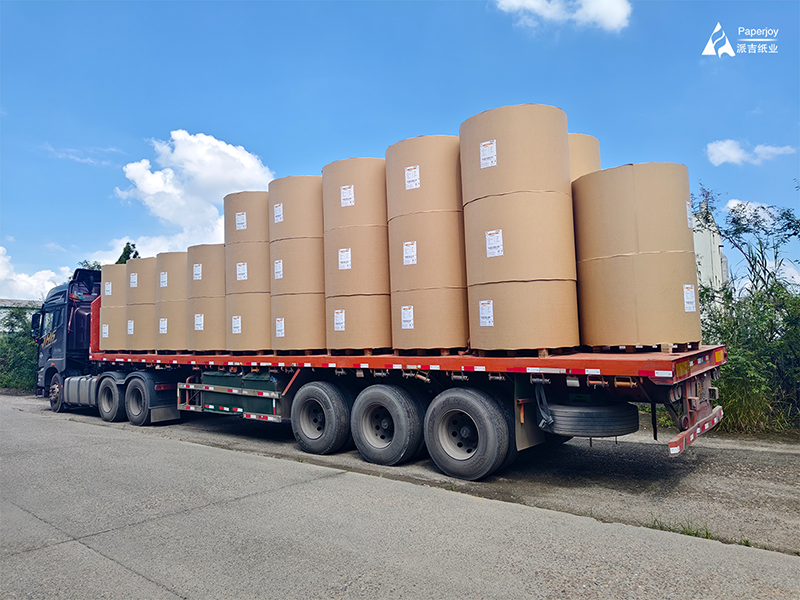
Ventaglio e rullo inferiore per bicchieri di carta: specifiche di coordinamento del materiale di formatura
La ventola è il pezzo grezzo dalla forma precisa che forma la parete laterale; il rullo inferiore determina la resistenza della giunzione: i due devono condividere una base e una specifica di rivestimento per evitare cedimenti della saldatura. Il calibro della ventola del bicchiere di carta, la rugosità superficiale e l’uniformità del rivestimento determinano direttamente la resa di saldatura e la registrazione di stampa; Rotolo di fondo del bicchiere di carta richiede una maggiore resistenza alla trazione trasversale e un rivestimento in PE stabile in modo che non scivoli o perda durante la formatura ad alta velocità. Il ventaglio di bicchieri in carta kraft funziona bene su ciotole per insalata e bicchieri ondulati, ma la levigatezza della sua superficie rivestita deve soddisfare l’accettazione dell’inchiostro flessografico a pagina intera.
Ciò che gli acquirenti spesso trascurano è la coerenza tra larghezza e angolo della fessura del ventaglio: ogni tipo di coppa ha un proprio angolo di sviluppo del ventaglio e una deviazione nella larghezza della fessura si moltiplica in arricciamenti irregolari e giunture disallineate; analogamente, un rivestimento non uniforme sul rullo inferiore causa cedimenti locali della tenuta e perdite. Entrambi i difetti di solito sfuggono al controllo qualità in entrata e si manifestano solo quando il primo è in funzione ad alta velocità, quando la rilavorazione è costosa. La soluzione più sicura è quindi quella di prelevare ventaglio e rullo inferiore dallo stesso fornitore e dallo stesso lotto base, e richiedere i dati relativi a grammatura, peso del rivestimento e resistenza alla trazione trasversale della macchina per quel lotto.
Le specifiche di fornitura standard di Paperjoy consentono di abbinare la grammatura e la larghezza di taglio dei rotoli a ventaglio e di fondo in base al tipo di tazza, in modo che la fabbrica non debba ripetere la prova tra due fornitori, riducendo al minimo il ciclo “impostazione, prova, congelamento”.
Un’altra decisione comune riguarda la scelta tra rotoli e ventagli pretagliati. L’acquisto di rotoli e il taglio interno possono ridurre il costo unitario del materiale, ma richiedono capacità interne di fustellatura e taglio, e l’acquirente si fa carico degli scarti e dei costi di allestimento; l’acquisto di ventagli, invece, trasferisce il taglio e parte del controllo qualità al fornitore, il che si adatta alle fabbriche con capacità limitata o con molti tipi di tazze. In pratica, molte fabbriche di tazze utilizzano un sistema ibrido: rotoli per ordini di anime ad alto volume per ridurre i costi e ventagli pretagliati per piccole produzioni di forme diverse per evitare i costi di allestimento.
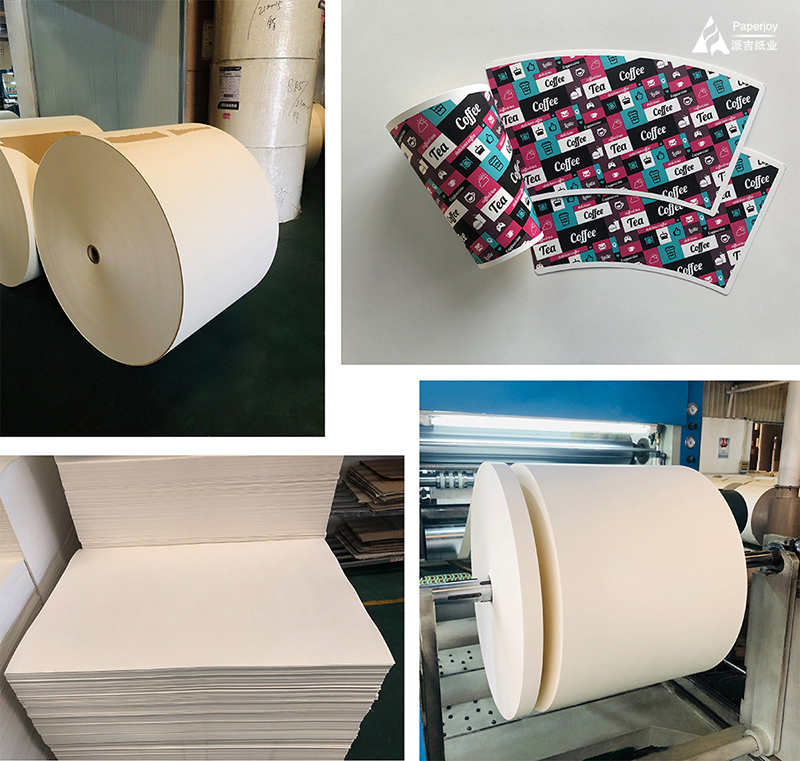
Stampa flessografica e consegna completa: controllo della qualità dal rotolo alla tazza formata
La stampa personalizzata è passata dall’essere un bonus a un requisito di base del marchio. flessografia personalizzata stampa su cartoncino, tazza di carta, ventaglio Supporta la stampa a pagina intera ad alta risoluzione da 1 a 6 colori, richiedendo una superficie di rivestimento in PE chimicamente stabile e con inchiostro uniforme; uno stabilimento che integra rivestimento per estrusione, fustellatura a ventaglio e stampa su un’unica linea riduce al minimo la deriva di registro. Rispetto all’offset, la flessografia ha costi unitari inferiori e cambi di lastra più rapidi per lavori a bobina continua ad alto volume come i ventagli di carta per bicchieri, adattandosi al ciclo di rinnovamento annuale del packaging di un marchio.
Per quanto riguarda gli imballaggi, il cartone avorio C1S e il cartone pieghevole (FBB) sono scelti per imballaggi unificati per la vendita al dettaglio e per alimenti premium grazie all’elevata brillantezza e rigidità, mentre la carta per uso alimentare copre scenari con certificazione di sicurezza al contatto. Secondo Fortune Business Insights, il mercato globale degli imballaggi compostabili si aggira intorno ai 9,058 miliardi di dollari nel 2026, con un CAGR del 6,77% fino al 2034, e gli imballaggi per la ristorazione rappresentano uno dei suoi segmenti applicativi principali; il sottosegmento degli imballaggi compostabili per la ristorazione sta crescendo più rapidamente (secondo il rapporto Compostable Foodservice Packaging Market di Global Info Research): da circa 1,481 miliardi di dollari nel 2025 a una proiezione di 3,922 miliardi di dollari entro il 2032 con un CAGR del 15,0%; le cifre variano leggermente a seconda della fonte: LP Information stima 1,408 miliardi di dollari nel 2025 con un CAGR del 16,0% a causa della diversa portata; i lettori possono verificare tramite il nome del rapporto. La richiesta da parte dei marchi di un servizio completo che includa “stampa + base + confezionamento” è in rapida crescita.
La vera difficoltà nella fornitura “tutto in uno” non risiede nella stampa in sé, ma nell’individuazione delle responsabilità tra i vari processi: quando base, rivestimento, fustellatura e stampa provengono da un unico fornitore, qualsiasi variazione di colore o difetto di sigillatura può essere ricondotto internamente al rivestimento, alla stampa o alla fustellatura, e il cliente non ha bisogno di avviare una controversia con tre fornitori diversi. Questa è precisamente la differenza che un’azienda produttrice di tazze dovrebbe valutare tra una “fabbrica produttrice” e un “consolidatore commerciale”.
Per quanto riguarda la cadenza delle consegne, un unico fornitore semplifica anche la strategia di inventario della fabbrica di tazze: rotoli, ventagli e rotoli di base provenienti da un unico fornitore possono essere gestiti con un unico ciclo di consegna e rifornimento, riducendo il rischio di incompletezza dei kit derivante dalla programmazione con più fornitori. Ciò è particolarmente importante per le scorte di alta stagione: quando le forme delle tazze cambiano stagionalmente o viene lanciato un nuovo prodotto, se la base, la fustellatura e la stampa sono affidate a tre fornitori diversi, qualsiasi ritardo blocca l’intero lotto; programmandole sotto un unico tetto, la fabbrica può lavorare a ritroso partendo da un’unica data di lotto e controllare la disponibilità dei kit in modo molto più efficace.
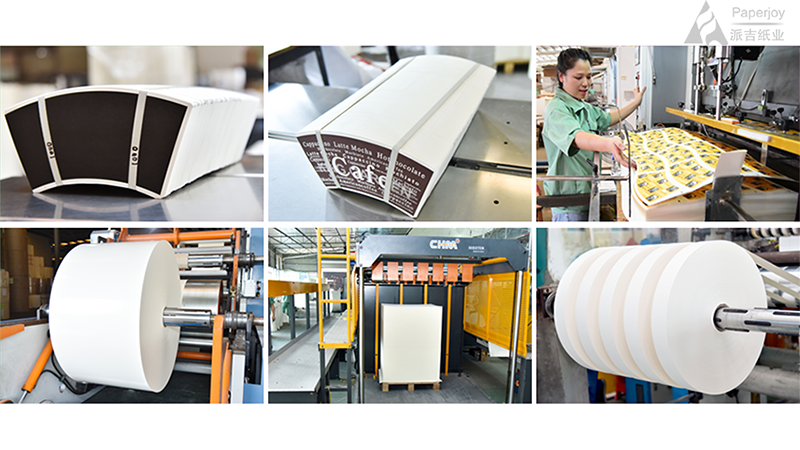
Struttura dei costi delle materie prime per i bicchieri di carta e punti di controllo durante le verifiche di fabbrica.
Per trasformare l’approvvigionamento diretto in un valore reale, un acquirente deve avere una chiara visione della struttura dei costi e dei punti di controllo. Per quanto riguarda i costi, il prezzo unitario della materia prima per i bicchieri è composto da tre parti: carta di base (pasta di fibre, soggetta alle fluttuazioni del mercato della cellulosa), peso del rivestimento in PE (addebitato in g/m² per lato) e trasformazione (fustellatura, taglio, stampa). Comprendere la quota di ciascuna voce consente all’acquirente di distinguere, in fase di negoziazione, la “concessione sulla carta di base” dalla “concessione sulla trasformazione”, anziché concentrarsi solo sul prezzo totale, che spesso nasconde le differenze qualitative.
Per quanto riguarda i tempi di consegna e il quantitativo minimo d’ordine (MOQ), il vantaggio tipico dell’approvvigionamento diretto è rappresentato da tempi di consegna più brevi e quantità d’ordine più flessibili: la produzione all’interno di un’unica cintura industriale riduce le fasi logistiche e doganali, consentendo rifornimenti più rapidi durante i periodi di punta. Per quanto riguarda il pagamento e l’imballaggio, il modello comune prevede la fornitura di rotoli per pallet o per container completo, confezionati a ventaglio in base al numero di pezzi; il produttore di tazze dovrebbe specificare nel contratto il metodo di imballaggio, le specifiche del pallet e il fattore di carico del container, poiché quest’ultimo incide direttamente sul costo unitario finale.
In merito a prezzo e condizioni, oltre al prezzo unitario, contano tre aspetti: le condizioni di pagamento e valutarie (gli ordini transfrontalieri a lungo termine dovrebbero prevedere una valuta fissa e un meccanismo di adeguamento dei prezzi, in modo che la volatilità della cellulosa non venga assorbita unilateralmente); le condizioni commerciali e il costo di sbarco (le condizioni FOB e CIF differiscono notevolmente in termini di immobilizzazione di liquidità e allocazione del rischio per l’acquirente); e i termini e la ripartizione delle responsabilità per i reclami sulla qualità (concordare il rapporto di ispezione, i campioni conservati e la finestra temporale per la presentazione dei reclami). Inserire questi aspetti in un allegato contrattuale costa meno che doverli contestare in seguito.
Per le verifiche e l’accettazione, è necessario definire quattro punti: confermare che il fornitore possieda una macchina per la produzione della carta e una linea di estrusione, anziché essere un semplice commerciante; ottenere la qualifica e la capacità di collaudo per il settore alimentare; concordare gli elementi di controllo in entrata (grammatura, peso del rivestimento, resistenza alla trazione trasversale, umidità) e le clausole di non conformità; e confermare la tracciabilità del lotto (dal numero di rotolo al lotto al rapporto di prova). Inserire questi quattro punti nello standard di acquisto è ciò che trasforma la vendita diretta dalla fabbrica da un semplice slogan in una capacità di catena di fornitura verificabile.
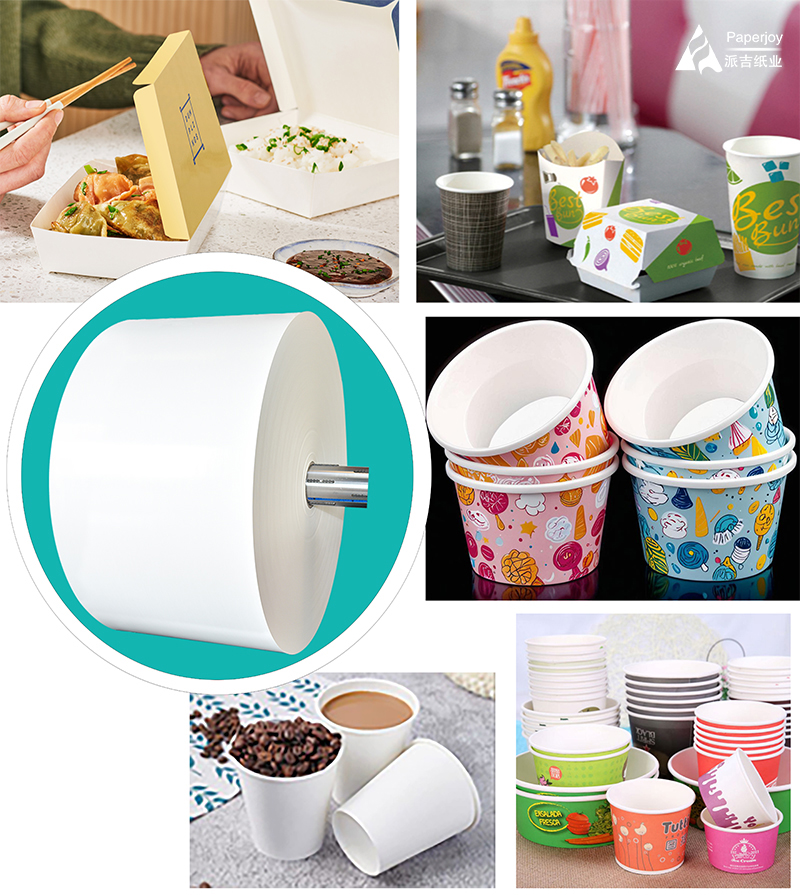
Paperjoy gestisce la propria linea di produzione e estrusione della carta, fornendo cartoncino per bicchieri, carta kraft rivestita in PE, ventagli per bicchieri di carta, rotoli di fondo per bicchieri di carta e rotoli di carta rivestita in PE, con stampa flessografica e confezionamento in cartone avorio C1S: un servizio completo dal rotolo al bicchiere formato. Fonti: APO Research Global Paper Cup Industry Report (2026, rapporto n. 1737499402); Fortune Business Insights Compostable Packaging Market Report (2026, rapporto n. 108363); Global Info Research Compostable Foodservice Packaging Market Report (gennaio 2026); GII Global Polyethylene Coated Paper Report (marzo 2026); DataHorizzon Research (febbraio 2026); Verified Market Reports (gennaio 2026); analisi del cartoncino per bicchieri IndexBox; specifiche del prodotto secondo le attuali condizioni di fornitura di Paperjoy; fare sempre riferimento agli annunci ufficiali e alle attuali condizioni di fornitura del fornitore.
Informazioni sui contatti
Email: info@nnpaperjoy.com | Tel: 0086-0771-4925950
WhatsApp/WeChat: 0086-14795799575 | Sito web: www.paperjoypaper.com