









ਪੇਪਰ ਕੱਪ ਕਿਵੇਂ ਬਣਾਏ ਜਾਂਦੇ ਹਨ? ਕਦਮ-ਦਰ-ਕਦਮ ਉਦਯੋਗਿਕ ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ
ਕਾਗਜ਼ ਦਾ ਕੱਪਇਹਨਾਂ ਦਾ ਨਿਰਮਾਣ ਇੱਕ ਬਹੁਤ ਹੀ ਸਵੈਚਾਲਿਤ ਪ੍ਰਕਿਰਿਆ ਦੁਆਰਾ ਫੂਡ-ਗ੍ਰੇਡ ਵਰਜਿਨ ਪੇਪਰਬੋਰਡ ਨੂੰ ਇੱਕ ਸੁਰੱਖਿਆਤਮਕ PE ਬੈਰੀਅਰ ਨਾਲ ਕੋਟਿੰਗ ਕਰਕੇ, ਇਸਨੂੰ ਖਾਲੀ ਥਾਵਾਂ ਵਿੱਚ ਡਾਈ-ਕੱਟ ਕੇ, ਅਤੇ ਸਾਈਡ ਸੀਮਾਂ ਨੂੰ ਸੀਲ ਕਰਨ, ਹੇਠਲੇ ਹਿੱਸੇ ਨੂੰ ਜੋੜਨ ਅਤੇ ਉੱਪਰਲੇ ਕਿਨਾਰੇ ਨੂੰ ਕਰਲ ਕਰਨ ਲਈ ਹਾਈ-ਸਪੀਡ ਫਾਰਮਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਆਧੁਨਿਕ ਪੇਪਰ ਕੱਪਾਂ ਦਾ ਨਿਰਮਾਣ ਇੱਕ ਬਹੁਤ ਹੀ ਸਵੈਚਾਲਿਤ, ਸ਼ੁੱਧਤਾ-ਸੰਚਾਲਿਤ ਇੰਜੀਨੀਅਰਿੰਗ ਵਰਕਫਲੋ ਹੈ। ਡਾਊਨਸਟ੍ਰੀਮ ਕੱਪ ਬਣਾਉਣ ਵਾਲੀਆਂ ਫੈਕਟਰੀਆਂ ਲਈ, ਅੰਤਿਮ ਕੱਪ ਦੀ ਢਾਂਚਾਗਤ ਕਠੋਰਤਾ, ਲੀਕ-ਮੁਕਤ ਪ੍ਰਦਰਸ਼ਨ, ਅਤੇ ਭੋਜਨ-ਸੁਰੱਖਿਆ ਦੀ ਪਾਲਣਾ ਪੂਰੀ ਤਰ੍ਹਾਂ ਉੱਪਰਲੇ ਹਿੱਸੇ ਦੀ ਗੁਣਵੱਤਾ ‘ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਕੋਟੇਡ ਪੇਪਰਬੋਰਡ ਅਤੇ ਡਾਈ-ਕੱਟ ਖਾਲੀ ਥਾਂਵਾਂ।
ਫੂਡ ਪੈਕੇਜਿੰਗ ਕੱਚੇ ਮਾਲ ਦੇ ਇੱਕ ਪ੍ਰਮੁੱਖ ਗਲੋਬਲ ਸਪਲਾਇਰ ਦੇ ਰੂਪ ਵਿੱਚ, ਨੈਨਿੰਗ ਪੇਪਰਜੋਏ ਪੇਪਰ ਇੰਡਸਟਰੀ ਕੰਪਨੀ, ਲਿਮਟਿਡ ਇੱਕ ਆਧੁਨਿਕ ਪੇਪਰ ਕੱਪ ਦੀ ਪੂਰੀ, ਐਂਡ-ਟੂ-ਐਂਡ ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਤੋੜਦੀ ਹੈ—ਕੱਚੇ ਲੱਕੜ ਦੇ ਰੇਸ਼ੇ ਤੋਂ ਲੈ ਕੇ ਤੁਹਾਡੇ ਹੱਥ ਵਿੱਚ ਸੁਰੱਖਿਅਤ ਕੰਟੇਨਰ ਤੱਕ।
ਪੜਾਅ 1: ਅੱਪਸਟ੍ਰੀਮ ਕੱਚੇ ਮਾਲ ਦੀ ਇੰਜੀਨੀਅਰਿੰਗ ਅਤੇ ਸ਼ੁੱਧਤਾ ਪਰਿਵਰਤਨ
ਕਿਸੇ ਵੀ ਉੱਚ-ਗੁਣਵੱਤਾ ਵਾਲੇ ਪੇਪਰ ਕੱਪ ਦੀ ਨੀਂਹ ਇਸਦੇ ਕੱਚੇ ਮਾਲ ਦੀਆਂ ਤਕਨੀਕੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਿੱਚ ਹੈ।
- ਬੇਸ ਪੇਪਰਬੋਰਡ ਚੋਣ ਅਤੇ ਗ੍ਰਾਮੇਜ (GSM) ਗਰੇਡਿੰਗ
ਉਦਯੋਗਿਕ ਕਾਗਜ਼ ਕੱਪਾਂ ਵਿੱਚ ਫੂਡ-ਗ੍ਰੇਡ ਵਰਜਿਨ ਲੱਕੜ ਦੇ ਗੁੱਦੇ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈਕੱਪਸਟਾਕ ਪੇਪਰ. ਫਲੋਰੋਸੈਂਟ ਵਾਈਟਨਿੰਗ ਏਜੰਟਾਂ ਵਾਲੇ ਰੀਸਾਈਕਲ ਕੀਤੇ ਪਲਪ ਦੀ ਵਰਤੋਂ ਕਾਨੂੰਨੀ ਤੌਰ ‘ਤੇ ਵਰਜਿਤ ਹੈ। ਸਮੱਗਰੀ ਦੀ ਮੋਟਾਈ ਅਤੇ ਭਾਰ ਨੂੰ ਵਰਤੋਂ ਦੁਆਰਾ ਧਿਆਨ ਨਾਲ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਗਿਆ ਹੈ:
ਗਰਮ ਪੀਣ ਵਾਲੇ ਕੱਪ: ਆਮ ਤੌਰ ‘ਤੇ 150-320 gsm ਪੇਪਰਬੋਰਡ ਦੀ ਵਰਤੋਂ ਥਰਮਲ ਇਨਸੂਲੇਸ਼ਨ ਨੂੰ ਅਨੁਕੂਲ ਹੈਂਡ-ਹੋਲਡ ਕਠੋਰਤਾ ਨਾਲ ਸੰਤੁਲਿਤ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਕੋਲਡ ਡਰਿੰਕ ਅਤੇ ਸਮੂਦੀ ਕੱਪ: ਉੱਚ-ਨਮੀ ਅਤੇ ਘੱਟ-ਤਾਪਮਾਨ ਵਾਲੇ ਵਾਤਾਵਰਣ ਵਿੱਚ ਕੱਪ ਨੂੰ ਡਿੱਗਣ ਤੋਂ ਰੋਕਣ ਲਈ 280-350 gsm ਹੈਵੀ-ਗੇਜ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਸਥਿਰਤਾ: ਪੇਪਰਜੋਏ FSC-ਪ੍ਰਮਾਣਿਤ (ਫੋਰੈਸਟ ਸਟੀਵਰਡਸ਼ਿਪ ਕੌਂਸਲ) ਸਮੱਗਰੀ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ, ਜੋ ਕਿ ਹਰੀ ਸਪਲਾਈ ਚੇਨਾਂ ਲਈ 100% ਲੱਕੜ ਦੇ ਮੂਲ ਦਾ ਪਤਾ ਲਗਾਉਣਾ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ।
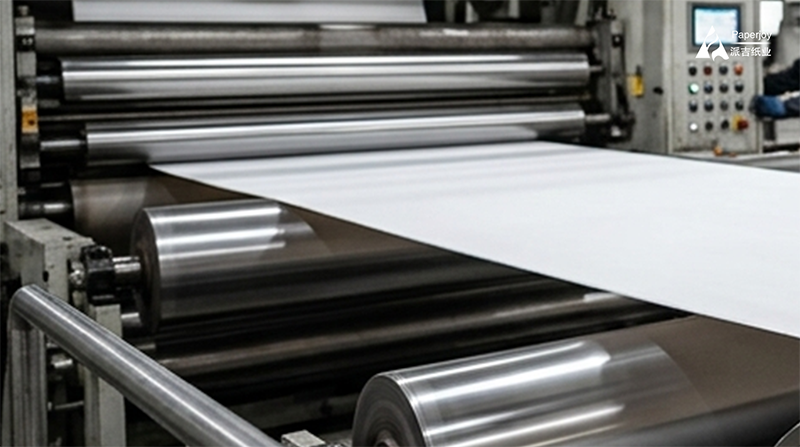
- ਕੋਰ ਬੈਰੀਅਰ ਤਕਨਾਲੋਜੀ: PE ਐਕਸਟਰੂਜ਼ਨ ਕੋਟਿੰਗ
ਤਰਲ ਸੋਖਣ ਨੂੰ ਰੋਕਣ ਲਈ, ਪੇਪਰਬੋਰਡ ਨੂੰ ਇੱਕ ਰੁਕਾਵਟ ਨਾਲ ਇਲਾਜ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਪੀਈ ਕੋਟੇਡ ਪੇਪਰਆਪਣੀ ਬੇਮਿਸਾਲ ਭੌਤਿਕ ਸਥਿਰਤਾ ਅਤੇ ਲਾਗਤ-ਕੁਸ਼ਲਤਾ ਦੇ ਕਾਰਨ ਵਿਸ਼ਵਵਿਆਪੀ ਉਦਯੋਗ ਮਿਆਰ ਬਣਿਆ ਹੋਇਆ ਹੈ।
ਫੂਡ-ਗ੍ਰੇਡ ਪੀਈ ਪੈਲੇਟਸ ਨੂੰ 200°C–350°C ‘ਤੇ ਪਿਘਲਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਕਾਗਜ਼ ਦੇ ਜਾਲ ‘ਤੇ ਸਿੱਧੇ ਤੌਰ ‘ਤੇ ਇਕਸਾਰ ਬਾਹਰ ਕੱਢਿਆ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਇੱਕ ਮਾਈਕ੍ਰੋ-ਬੈਰੀਅਰ (0.01–0.03mm ਮੋਟਾ) ਬਣਦਾ ਹੈ। ਇਹ ਦੋ ਮੁੱਖ ਤਰੀਕਿਆਂ ਨਾਲ ਸੰਰਚਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ:
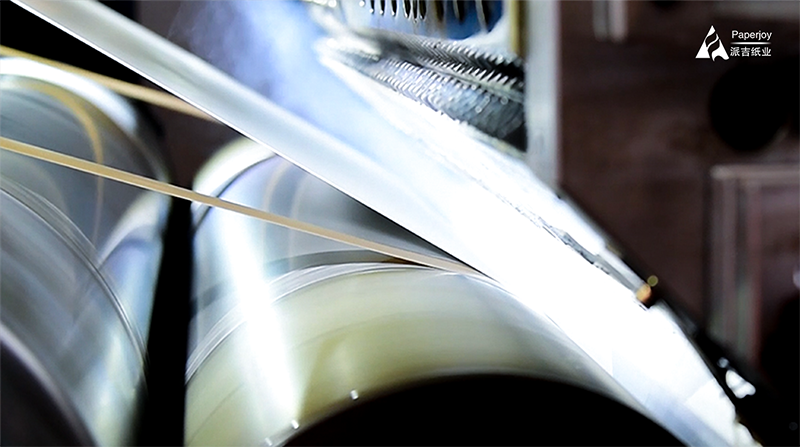
ਸਿੰਗਲ-ਸਾਈਡ ਪੀਈ ਕੋਟਿੰਗ: ਸਿਰਫ਼ ਅੰਦਰੋਂ ਹੀ ਕੋਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਸ਼ਵ ਪੱਧਰ ‘ਤੇ ਸਭ ਤੋਂ ਵੱਧ-ਵਾਲੀਅਮ ਸਪੈਸੀਫਿਕੇਸ਼ਨ ਹੈ, ਜੋ ਖਾਸ ਤੌਰ ‘ਤੇ ਗਰਮ ਪੀਣ ਵਾਲੇ ਪਦਾਰਥਾਂ (90°C ਤੱਕ) ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ।
ਡਬਲ-ਸਾਈਡ ਪੀਈ ਕੋਟਿੰਗ: ਅੰਦਰੂਨੀ ਅਤੇ ਬਾਹਰੀ ਦੋਵਾਂ ਸਤਹਾਂ ‘ਤੇ ਲੇਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਸੰਰਚਨਾ ਕੋਲਡ ਡਰਿੰਕਸ ਲਈ ਜ਼ਰੂਰੀ ਹੈ; ਬਾਹਰੀ ਪੀਈ ਪਰਤ ਵਾਯੂਮੰਡਲੀ ਸੰਘਣਾਪਣ (“ਪਸੀਨਾ”) ਨੂੰ ਪੇਪਰਬੋਰਡ ਵਿੱਚ ਭਿੱਜਣ ਤੋਂ ਰੋਕਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਕੱਪ ਸਖ਼ਤ ਅਤੇ ਢਾਂਚਾਗਤ ਤੌਰ ‘ਤੇ ਮਜ਼ਬੂਤ ਰਹਿੰਦਾ ਹੈ।
- ਈਕੋ-ਫ੍ਰੈਂਡਲੀ ਫਲੈਕਸੋਗ੍ਰਾਫਿਕ ਪ੍ਰਿੰਟਿੰਗ ਅਤੇ ਪ੍ਰਿਸੀਜ਼ਨ ਡਾਈ-ਕਟਿੰਗ
ਡਾਊਨਸਟ੍ਰੀਮ ਉਤਪਾਦਨ ਨੂੰ ਸੁਚਾਰੂ ਬਣਾਉਣ ਲਈ, ਪੇਪਰਜੋਏ ਸਹੀ ਤਕਨੀਕੀ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਨਾਲ ਘਰ-ਅੰਦਰ ਪ੍ਰਿੰਟਿੰਗ ਅਤੇ ਕਨਵਰਟਿੰਗ ਨੂੰ ਚਲਾਉਂਦਾ ਹੈ:
ਫਲੈਕਸੋਗ੍ਰਾਫਿਕ ਈਕੋ-ਫ੍ਰੈਂਡਲੀ ਪ੍ਰਿੰਟਿੰਗ: ਫੂਡ-ਗ੍ਰੇਡ, ਪਾਣੀ-ਅਧਾਰਤ ਸਿਆਹੀ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ, ਪੇਪਰਜੋਏ ਹਾਈ-ਸਪੀਡ ਫਲੈਕਸੋ ਪ੍ਰੈਸਾਂ ਰਾਹੀਂ ਕਸਟਮ ਬ੍ਰਾਂਡਿੰਗ ਪ੍ਰਿੰਟ ਕਰਦਾ ਹੈ। ਠੀਕ ਕੀਤੀਆਂ ਸਮੱਗਰੀਆਂ ਗਲੋਬਲ ਮਾਈਗ੍ਰੇਸ਼ਨ ਸੀਮਾਵਾਂ ਸੰਬੰਧੀ FDA, ISO 9001, ਅਤੇ SGS ਮਿਆਰਾਂ ਦੀ ਸਖ਼ਤੀ ਨਾਲ ਪਾਲਣਾ ਕਰਦੀਆਂ ਹਨ।
ਸਖ਼ਤ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ: ਅਸੀਂ ਲਈ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ ਬਣਾਈ ਰੱਖਦੇ ਹਾਂ ਪੱਖੇ ਦੇ ਆਕਾਰ ਦੇ ਕੱਪ ਖਾਲੀਸਖ਼ਤੀ ਨਾਲ ±0.5mm ਦੇ ਅੰਦਰ ਅਤੇ ਪੇਪਰ ਕੱਪ ਤਲ ਰੋਲਚੌੜਾਈ ±0.3mm ਦੇ ਅੰਦਰ। ਇਹ ਉੱਚ ਸ਼ੁੱਧਤਾ ਡਾਊਨਸਟ੍ਰੀਮ ਮਸ਼ੀਨ ਜਾਮ ਅਤੇ ਢਾਂਚਾਗਤ ਲੀਕ ਨੂੰ ਰੋਕਦੀ ਹੈ।
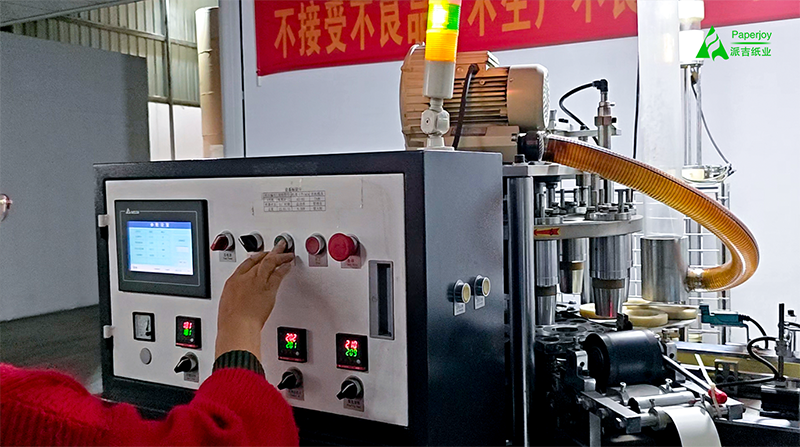
ਪੜਾਅ 2: ਡਾਊਨਸਟ੍ਰੀਮ ਹਾਈ-ਸਪੀਡ ਕੱਪ ਬਣਾਉਣਾ
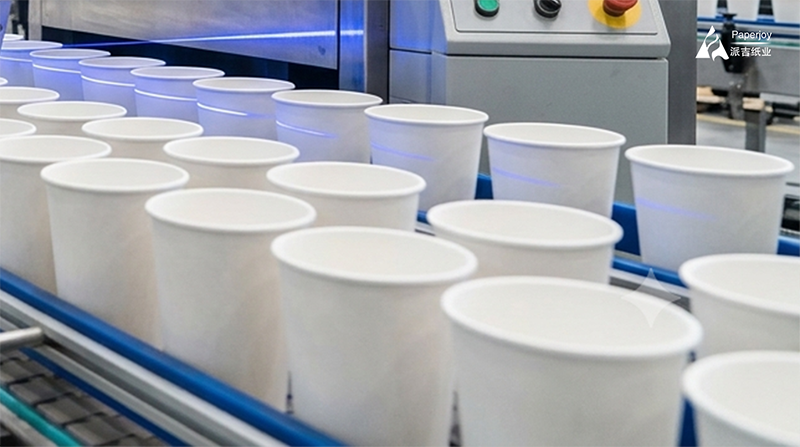
ਇੱਕ ਵਾਰ ਜਦੋਂ ਨਮੀ-ਰੋਧਕ ਲਪੇਟਿਆ ਜਾਂਦਾ ਹੈ ਪੇਪਰ ਕੱਪ ਪੱਖੇ ਦੇ ਖਾਲੀ ਥਾਂਅਤੇ ਕਾਗਜ਼ ਕੱਪ ਬੌਟਮ ਰੋਲ ਸਮੱਗਰੀਡਾਊਨਸਟ੍ਰੀਮ ਫੈਕਟਰੀ ‘ਤੇ ਪਹੁੰਚਦੇ ਹੀ, ਆਟੋਮੇਟਿਡ ਮਸ਼ੀਨਰੀ ਕੰਮ ਸੰਭਾਲ ਲੈਂਦੀ ਹੈ। ਹਾਈ-ਸਪੀਡ ਲਾਈਨਾਂ 50 ਤੋਂ 160 ਕੱਪ ਪ੍ਰਤੀ ਮਿੰਟ ਦੀ ਗਤੀ ਨਾਲ ਸਥਿਰਤਾ ਨਾਲ ਕੰਮ ਕਰਦੀਆਂ ਹਨ (ਉੱਚ-ਅੰਤ ਵਾਲੇ ਸਰਵੋ ਮਾਡਲ 260 ਕੱਪ ਪ੍ਰਤੀ ਮਿੰਟ ਤੱਕ ਪਹੁੰਚਦੇ ਹਨ), ਚਾਰ ਅੰਤਿਮ ਕਦਮਾਂ ਨੂੰ ਸਹਿਜੇ ਹੀ ਪੂਰਾ ਕਰਦੇ ਹਨ:
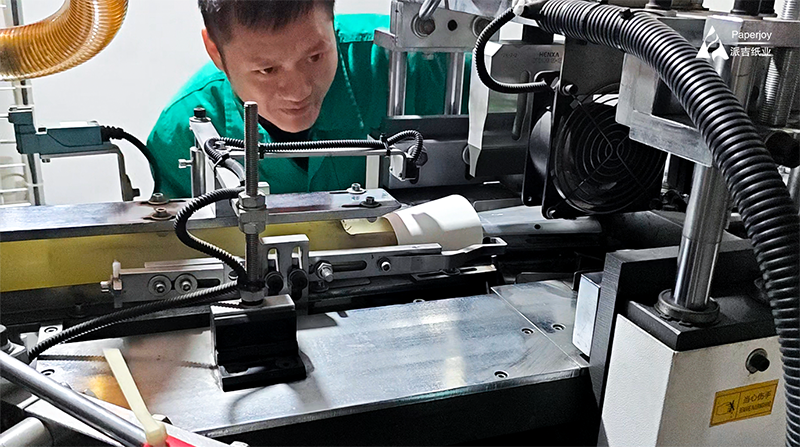
ਕਦਮ 1: ਸਾਈਡ ਸੀਮ ਸੀਲਿੰਗ: ਪੱਖੇ ਦੇ ਆਕਾਰ ਦੇ ਕੱਪ ਖਾਲੀ ਨੂੰ ਇੱਕ ਸ਼ੰਕੂਦਾਰ ਮੈਂਡਰਲ ਦੇ ਦੁਆਲੇ ਲਪੇਟਿਆ ਜਾਂਦਾ ਹੈ। ਓਵਰਲੈਪਿੰਗ ਕਿਨਾਰੇ ਨੂੰ ਗਰਮ ਹਵਾ (180°C–220°C) ਜਾਂ ਉੱਚ-ਕੁਸ਼ਲਤਾ ਵਾਲੇ ਅਲਟਰਾਸੋਨਿਕ ਵੈਲਡਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਤੁਰੰਤ ਫਿਊਜ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਚਿਪਕਣ ਵਾਲੇ ਪਦਾਰਥਾਂ ਤੋਂ ਬਿਨਾਂ ਇੱਕ ਸਥਾਈ, ਲੀਕ-ਪਰੂਫ ਬੰਧਨ ਬਣ ਜਾਂਦਾ ਹੈ।
ਕਦਮ 2: ਹੇਠਲਾ ਅਟੈਚਮੈਂਟ ਅਤੇ ਨੁਰਲਿੰਗ: ਹੇਠਲੇ ਕਾਗਜ਼ ਨੂੰ ਰੋਲ ਤੋਂ ਡਿਸਕਾਂ ਵਿੱਚ ਪੰਚ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਕੱਪ ਬਾਡੀ ਦੇ ਅਧਾਰ ਵਿੱਚ ਖੁਆਇਆ ਜਾਂਦਾ ਹੈ। ਕੰਧ ਦਾ ਹੇਠਲਾ ਬੁੱਲ੍ਹ ਡਿਸਕ ਦੇ ਦੁਆਲੇ ਅੰਦਰ ਵੱਲ ਮੁੜ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਇੱਕ ਉੱਚ-ਗਤੀ ਵਾਲਾ ਘੁੰਮਦਾ ਨੁਰਲਿੰਗ ਟੂਲ 100% ਹਰਮੇਟਿਕ ਸੀਲ ਬਣਾਉਣ ਲਈ ਗਰਮੀ ਅਤੇ ਤੀਬਰ ਮਕੈਨੀਕਲ ਦਬਾਅ ਲਾਗੂ ਕਰਦਾ ਹੈ।
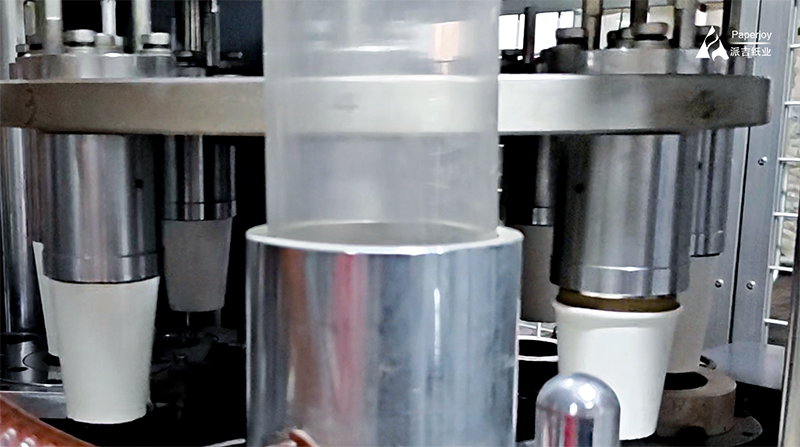
ਕਦਮ 3: ਟਾਪ ਰਿਮ ਕਰਲਿੰਗ: ਕੱਪ ਬਾਡੀ ਦੇ ਉੱਪਰਲੇ ਕਿਨਾਰੇ ਨੂੰ ਵਿਸ਼ੇਸ਼ ਫਾਰਮਿੰਗ ਡਾਈਜ਼ ਦੁਆਰਾ ਨਿਰਦੇਸ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਪੇਪਰਬੋਰਡ ਨੂੰ ਬਾਹਰ ਵੱਲ ਇੱਕ ਨਿਰਵਿਘਨ, ਤੰਗ, ਬਹੁ-ਪਰਤ ਵਾਲੇ ਰਿਮ ਵਿੱਚ ਘੁੰਮਾਉਂਦਾ ਹੈ। ਇਹ ਕੱਪ ਦੇ ਲੇਟਰਲ ਹੂਪ ਦੀ ਤਾਕਤ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ ਅਤੇ ਇੱਕ ਆਰਾਮਦਾਇਕ, ਬਰਰ-ਮੁਕਤ ਪੀਣ ਵਾਲੇ ਕਿਨਾਰੇ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ।
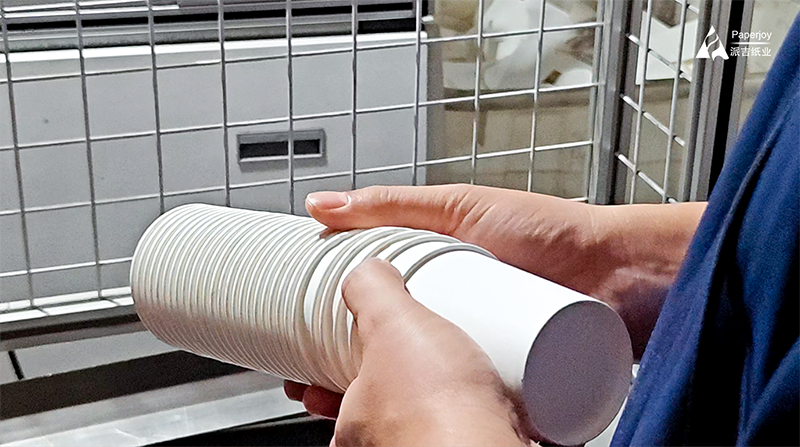
ਕਦਮ 4: ਆਟੋਮੇਟਿਡ ਵਿਜ਼ਨ ਇੰਸਪੈਕਸ਼ਨ (CCD): ਤਿਆਰ ਕੱਪ ਹਾਈ-ਸਪੀਡ ਆਪਟੀਕਲ ਸੈਂਸਰਾਂ ਦੇ ਹੇਠਾਂ ਤੋਂ ਲੰਘਦੇ ਹਨ। ਸਿਸਟਮ ਤੁਰੰਤ ਹਨੇਰੇ ਧੱਬਿਆਂ, ਰਿਮ ਵਿਕਾਰ, ਜਾਂ ਨੁਕਸਦਾਰ ਤਲ ਸੀਲਾਂ ਵਾਲੇ ਕਿਸੇ ਵੀ ਟੁਕੜੇ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ ਅਤੇ ਵਾਯੂਮੈਟਿਕ ਤੌਰ ‘ਤੇ ਰੱਦ ਕਰਦਾ ਹੈ।
ਸਿੱਟਾ
ਕੱਚੇ ਲੱਕੜ ਦੇ ਰੇਸ਼ੇ ਤੋਂ ਲੈ ਕੇ ਇੱਕ ਪ੍ਰੀਮੀਅਮ ਕੌਫੀ ਸ਼ਾਪ ਕਾਊਂਟਰ ਤੱਕ, ਪੇਪਰ ਕੱਪ ਦੀ ਗੁਣਵੱਤਾ ਇਸਦੇ ਕੱਚੇ ਮਾਲ ਦੇ ਮੂਲ ਦੀ ਸ਼ੁੱਧਤਾ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਪੇਪਰਜੋਏ ਵਰਗੇ ਇੱਕ ਪੇਸ਼ੇਵਰ ਪੈਕੇਜਿੰਗ ਕੱਚੇ ਮਾਲ ਨਿਰਮਾਤਾ ਨਾਲ ਭਾਈਵਾਲੀ—GB 4806.8, FDA, ISO 9001, FSC ਅਤੇ SGS ਦੇ ਅਧੀਨ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪ੍ਰਮਾਣਿਤ, ਅਤੇ ਵਿਆਪਕ ਲਾਟ ਸੈਂਪਲ ਰਿਟੈਨਸ਼ਨ ਸਿਸਟਮ ਦੁਆਰਾ ਸਮਰਥਤ—ਸਕ੍ਰੈਪ ਦਰਾਂ ਨੂੰ ਖਤਮ ਕਰਨ ਅਤੇ ਉੱਚ-ਪੱਧਰੀ ਬ੍ਰਾਂਡ ਗਾਹਕਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰਨ ਲਈ ਗਲੋਬਲ ਕੱਪ-ਬਣਾਉਣ ਵਾਲੀਆਂ ਫੈਕਟਰੀਆਂ ਲਈ ਰਣਨੀਤਕ ਨੀਂਹ ਹੈ।
ਸੰਪਰਕ ਜਾਣਕਾਰੀ:
ਈ-ਮੇਲ: info@nnpaperjoy.com
ਸਾਨੂੰ ਕਾਲ ਕਰੋ: 0086-0771-4925950
Whatsapp | ਵੀਚੈਟ: 0086-14795799575