









Bagaimanakah Cawan Kertas Dibuat? Proses Pembuatan Industri Langkah Demi Langkah
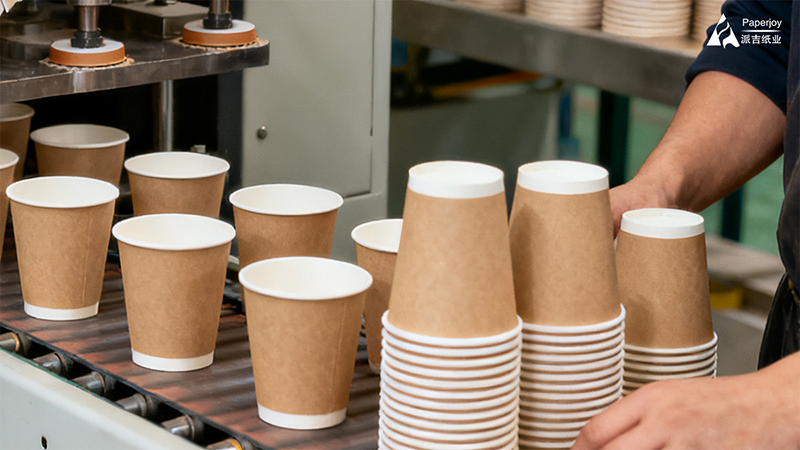
cawan kertasdihasilkan melalui proses yang sangat automatik dengan menyalut papan kertas dara gred makanan dengan penghalang PE pelindung, memotongnya menjadi kepingan kosong dan menggunakan mesin pembentuk berkelajuan tinggi untuk menutup lipit sisi, melekatkan bahagian bawah dan menggulung tepi atas.
Pembuatan cawan kertas moden merupakan aliran kerja kejuruteraan yang sangat automatik dan dipacu ketepatan. Bagi kilang pembentukan cawan hiliran, ketegaran struktur, prestasi bebas kebocoran dan pematuhan keselamatan makanan bagi cawan akhir bergantung sepenuhnya pada kualiti huluan. Kertas Bersalutpapan dan bahan kosong yang dipotong acuan.
Sebagai pembekal bahan mentah pembungkusan makanan utama global, Nanning Paperjoy Paper Industry Co., Ltd. menghuraikan proses pembuatan cawan kertas moden yang lengkap dari hujung ke hujung—daripada gentian kayu mentah hinggalah bekas yang selamat di tangan anda.
Fasa 1: Kejuruteraan Bahan Mentah Huluan & Penukaran Kejituan
Asas bagi mana-mana cawan kertas berkualiti tinggi terletak pada spesifikasi teknikal bahan mentahnya.
- Pemilihan Papan Kertas Asas & Penggredan Tatabahasa (GSM)
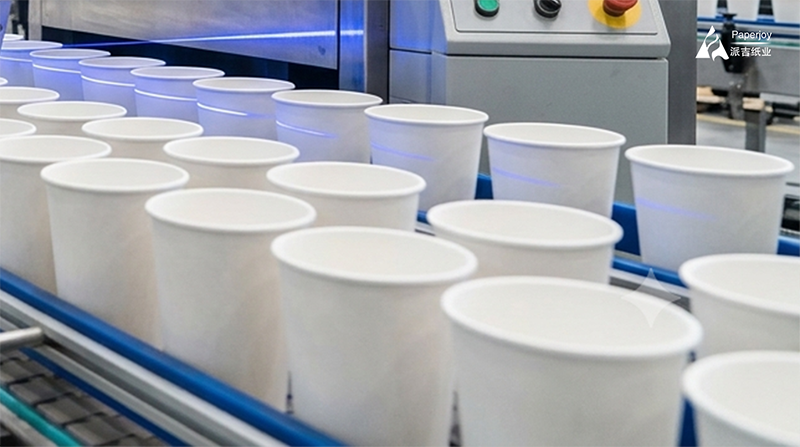
Kertas Perindustrian cawan menggunakan pulpa kayu dara gred makanan dengan ketatKertas CupstockPenggunaan pulpa kitar semula yang mengandungi agen pemutih pendarfluor adalah dilarang secara sah. Ketebalan dan berat bahan dikategorikan dengan teliti mengikut aplikasi:
Cawan Minuman Panas: Biasanya gunakan papan kertas 150–320 gsm untuk mengimbangi penebat haba dengan ketegaran pegangan tangan yang optimum.
Cawan Minuman Sejuk & Smoothie: Gunakan bahan tolok berat 280–350 gsm untuk mengelakkan cawan daripada runtuh dalam persekitaran kelembapan tinggi dan suhu rendah.
Kemampanan: Paperjoy menawarkan bahan-bahan yang diperakui FSC (Majlis Pengawasan Hutan), memastikan 100% kebolehkesanan asal kayu untuk rantaian bekalan hijau.
- Teknologi Penghalang Teras: Salutan Penyemperitan PE
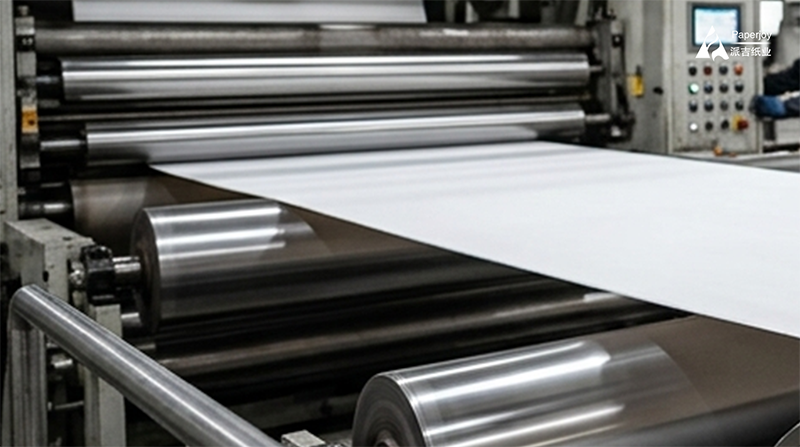
Untuk mengelakkan penyerapan cecair, papan kertas mesti dirawat dengan penghalang. Kertas Bersalut PEkekal sebagai piawaian industri global kerana kestabilan fizikal dan kecekapan kosnya yang luar biasa.
Pelet PE gred makanan dicairkan pada suhu 200°C–350°C dan diekstrusi secara seragam terus ke atas jaring kertas, membentuk penghalang mikro (tebal 0.01–0.03mm). Ini dikonfigurasikan dalam dua cara utama:
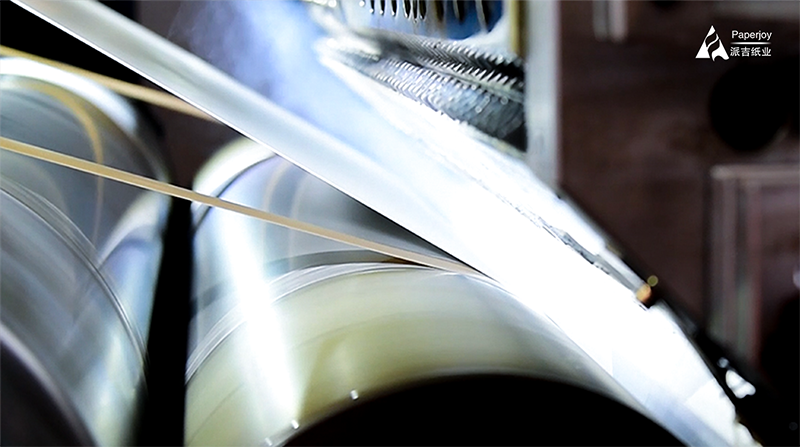
Salutan PE Satu Sisi: Disalut secara eksklusif di bahagian dalam. Ini merupakan spesifikasi isipadu tertinggi di seluruh dunia, direka bentuk khusus untuk minuman panas (sehingga 90°C).
Salutan PE Dua Sisi: Disalut pada permukaan dalam dan luar. Konfigurasi ini penting untuk minuman sejuk; lapisan PE luar menghalang pemeluwapan atmosfera (“peluh”) daripada meresap ke dalam papan kertas, memastikan cawan itu tegar dan kukuh dari segi struktur.
- Percetakan Fleksografik Mesra Alam & Pemotongan Mati Ketepatan
Untuk melancarkan pengeluaran hiliran, Paperjoy melaksanakan percetakan dan penukaran secara dalaman dengan toleransi teknikal yang tepat:
Percetakan Mesra Alam Flexografik: Menggunakan dakwat berasaskan air gred makanan, Paperjoy mencetak penjenamaan tersuai melalui mesin cetak flexo berkelajuan tinggi. Bahan yang diawet mematuhi piawaian FDA, ISO 9001 dan SGS sepenuhnya mengenai had migrasi global.
Toleransi Dimensi yang Ketat: Kami mengekalkan toleransi dimensi untuk Cawan Kosong Berbentuk Kipasketat dalam lingkungan ±0.5mm dan Gulungan Bawah Cawan Kertaslebar dalam lingkungan ±0.3mm. Ketepatan tinggi ini menghalang kesesakan mesin hiliran dan kebocoran struktur.
Fasa 2: Pembentukan Cawan Berkelajuan Tinggi Hiliran
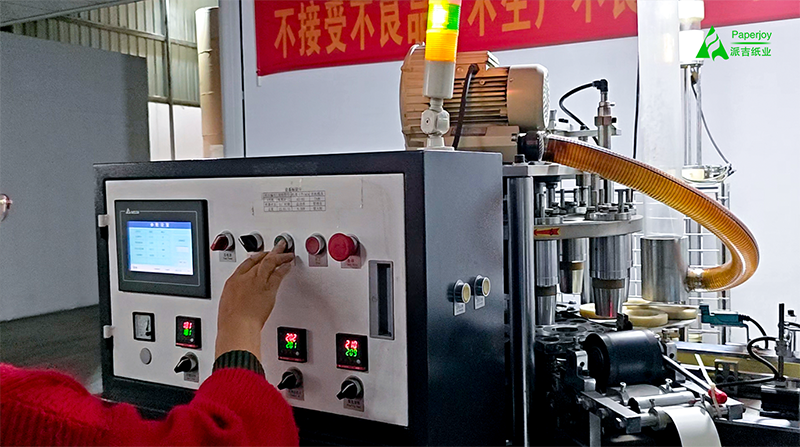
Setelah dibalut kalis lembapan Kipas Cawan Kertas Kosongdan kertas Bahan Gulungan Bawah Cawantiba di kilang hiliran, jentera automatik mengambil alih. Barisan berkelajuan tinggi beroperasi secara stabil pada 50 hingga 160 cawan seminit (dengan model servo mewah mencapai sehingga 260 cawan seminit), melaksanakan empat langkah terakhir dengan lancar:
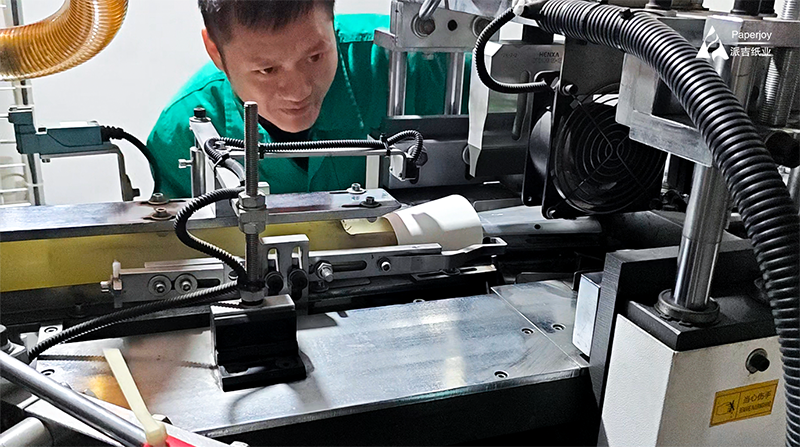
Langkah 1: Pengedap Jahitan Sisi: Cawan kosong berbentuk kipas dililit di sekeliling mandrel kon. Tepi yang bertindih dicantumkan serta-merta menggunakan udara panas (180°C–220°C) atau kimpalan ultrasonik berkecekapan tinggi, menghasilkan ikatan kekal dan kalis bocor tanpa pelekat.
Langkah 2: Pemasangan Bahagian Bawah & Knurling: Kertas bahagian bawah ditebuk menjadi cakera dari gulungan dan dimasukkan ke dalam pangkal badan cawan. Bibir bawah dinding dilipat ke dalam di sekeliling cakera, dan alat knurling berputar berkelajuan tinggi mengenakan haba dan tekanan mekanikal yang kuat untuk menempa pengedap hermetik 100%.
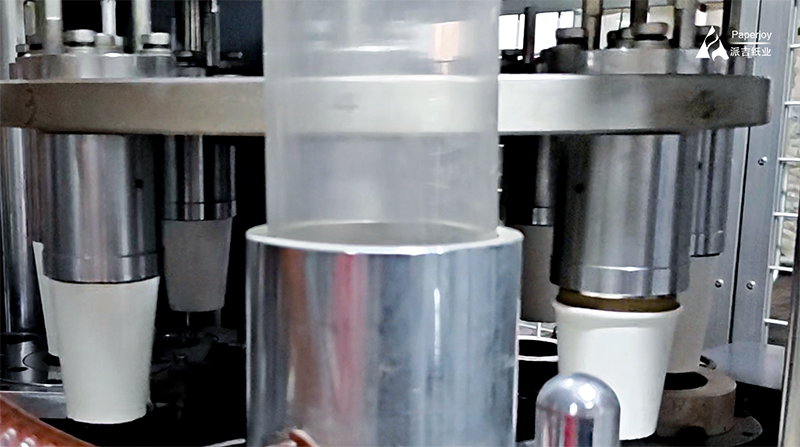
Langkah 3: Melengkungkan Bibir Atas: Tepi atas badan cawan dipandu melalui acuan pembentuk khusus, menggulung papan kertas ke luar menjadi rim berbilang lapisan yang licin, ketat. Ini meningkatkan kekuatan gelung sisi cawan dan memastikan tepi minum yang selesa dan bebas gerigi.
Langkah 4: Pemeriksaan Penglihatan Automatik (CCD): Cawan yang telah siap akan melalui sensor optik berkelajuan tinggi. Sistem ini serta-merta mengenal pasti dan menolak secara pneumatik sebarang bahagian yang mempunyai bintik gelap, ubah bentuk rim atau pengedap bawah yang rosak.
Kesimpulan
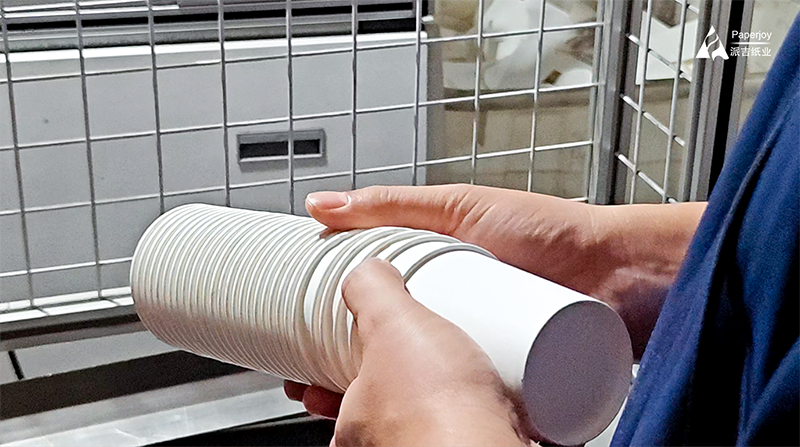
Daripada gentian kayu mentah hinggalah kaunter kedai kopi premium, kualiti cawan kertas ditentukan oleh ketepatan asal bahan mentahnya. Bekerjasama dengan pengeluar bahan mentah pembungkusan profesional seperti Paperjoy—yang diperakui sepenuhnya di bawah GB 4806.8, FDA, ISO 9001, FSC dan SGS, dan disokong oleh sistem pengekalan sampel lot yang komprehensif—merupakan asas strategik untuk kilang pembentuk cawan global bagi menghapuskan kadar sekerap dan mendapatkan pelanggan jenama terkemuka.
Maklumat Perhubungan:
E-mel:info@nnpaperjoy.com
Hubungi Kami:0086-0771-4925950
Whatsapp | WeChat:0086-14795799575