









Miten paperikupit valmistetaan? Vaiheittainen teollinen valmistusprosessi
pahvikuppit valmistetaan pitkälle automatisoidulla prosessilla päällystämällä elintarvikelaatuinen neitsytkartonki suojaavalla PE-kalvolla, stanssaamalla se aihioiksi ja käyttämällä suurnopeuksisia muovauskoneita sivusaumojen tiivistämiseen, pohjan kiinnittämiseen ja yläreunan käpristämiseen.
Nykyaikaisten paperikuppien valmistus on pitkälle automatisoitu, tarkkuuspohjainen suunnitteluprosessi. Kuppien muovauslaitoksissa valmiin kupin rakenteellinen jäykkyys, vuotamaton suorituskyky ja elintarviketurvallisuusvaatimustenmukaisuus riippuvat täysin ylävirran laadusta. Päällystetty paperikartonki ja stanssatut aihiot.
Elintarvikkeiden pakkausmateriaalien johtavana maailmanlaajuisena toimittajana Nanning Paperjoy Paper Industry Co., Ltd. analysoi nykyaikaisen paperikupin koko valmistusprosessin – raakapuukuidusta käteesi turvalliseen astiaan.
Vaihe 1: Raaka-aineiden suunnittelu ja tarkkuusjalostus
Minkä tahansa korkealaatuisen paperikupin perusta on sen raaka-aineiden tekniset tiedot.
- Pohjakartongin valinta ja neliöpaino (GSM) -luokitus
Teollisuuspaperi kupeissa käytetään yksinomaan elintarvikelaatuista neitsytpuumassaaKuppipaperiFluoresoivia valkaisuaineita sisältävän kierrätysmassan käyttö on lain mukaan kielletty. Materiaalin paksuus ja paino on luokiteltu huolellisesti käyttötarkoituksen mukaan:
Kuumajuomamukit: Tyypillisesti käytetään 150–320 g/m²:n kartonkia lämmöneristyksen ja optimaalisen kädenjäykkyyden tasapainottamiseksi.
Kylmäjuoma- ja smoothiekupit: Käytä 280–350 g/m²:n paksuisia materiaaleja estääksesi kupin kasaantumisen korkeassa kosteudessa ja matalassa lämpötilassa.
Kestävä kehitys: Paperjoy tarjoaa FSC-sertifioituja (Forest Stewardship Council) materiaaleja, mikä varmistaa 100 %:n puun alkuperän jäljitettävyyden vihreissä toimitusketjuissa.
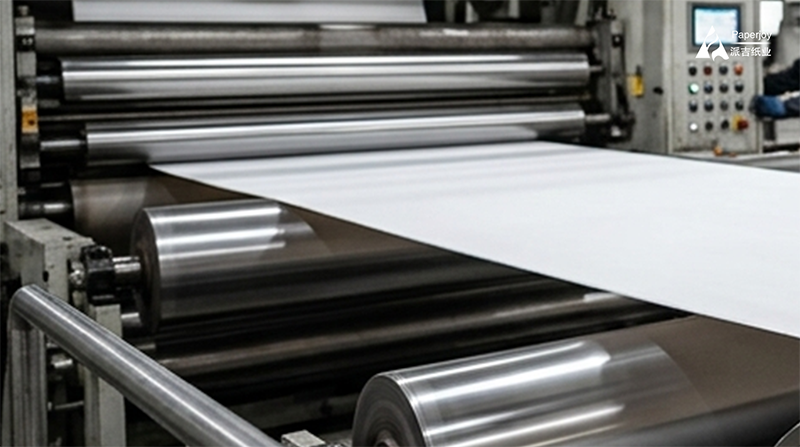
- Ydinsuojaustekniikka: PE-ekstruusiopinnoite
Nesteen imeytymisen estämiseksi kartonki on käsiteltävä suojakerroksella. PE-päällystetty paperion edelleen maailmanlaajuinen alan standardi poikkeuksellisen fyysisen vakautensa ja kustannustehokkuutensa ansiosta.
Elintarvikelaatuiset PE-pelletit sulatetaan 200–350 °C:n lämpötilassa ja puristetaan tasaisesti suoraan paperirainalle muodostaen mikroesteen (paksuus 0,01–0,03 mm). Tämä muodostetaan kahdella päätavalla:
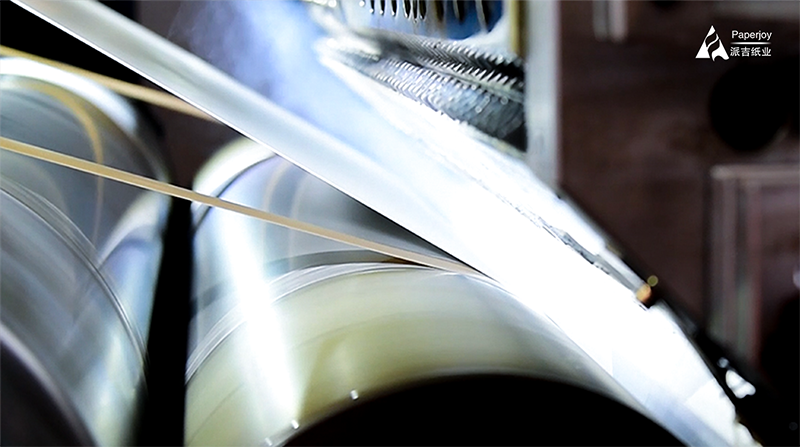
Yksipuolinen PE-pinnoite: Pinnoitettu yksinomaan sisäpuolelta. Tämä on maailmanlaajuisesti eniten valmistettu pinnoite, joka on suunniteltu erityisesti kuumille juomille (jopa 90 °C).
Kaksipuolinen PE-pinnoite: Pinnoite sekä sisä- että ulkopinnalta. Tämä rakenne on välttämätön kylmille juomille; ulkoinen PE-kerros estää ilmakehän kondenssiveden (“hikoilun”) imeytymisen kartonkiin pitäen kupin jäykkänä ja rakenteellisesti ehjänä.
- Ympäristöystävällinen fleksopaino ja tarkkuusleikkaus
Tuotannon loppupään virtaviivaistamiseksi Paperjoy suorittaa painatuksen ja muuntamisen itse tarkkoja teknisiä toleransseja noudattaen:
Ympäristöystävällinen fleksopaino: Paperjoy painaa räätälöityjä papereita elintarvikelaatuisilla, vesipohjaisilla musteilla ja nopeilla fleksopainokoneilla. Kovettuneet materiaalit täyttävät tiukasti FDA:n, ISO 9001:n ja SGS:n standardit maailmanlaajuisten migraatiorajojen osalta.
Tiukat mittatoleranssit: Säilytämme mittatoleranssin Viuhkanmuotoiset kuppiaihiottarkasti ±0,5 mm:n sisällä ja Paperikupin pohjarullaleveydet ±0,3 mm:n tarkkuudella. Tämä korkea tarkkuus estää koneen jumiutumisen ja rakenteelliset vuodot loppupäässä.
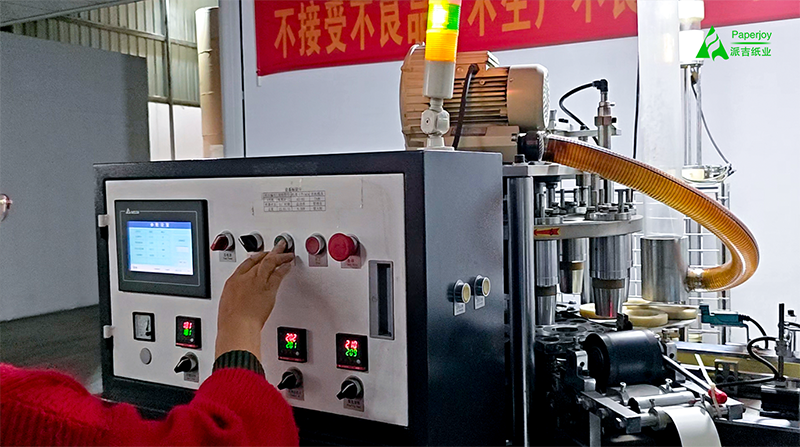
Vaihe 2: Myötävirtaan tapahtuva suurnopeuskupin muovaus
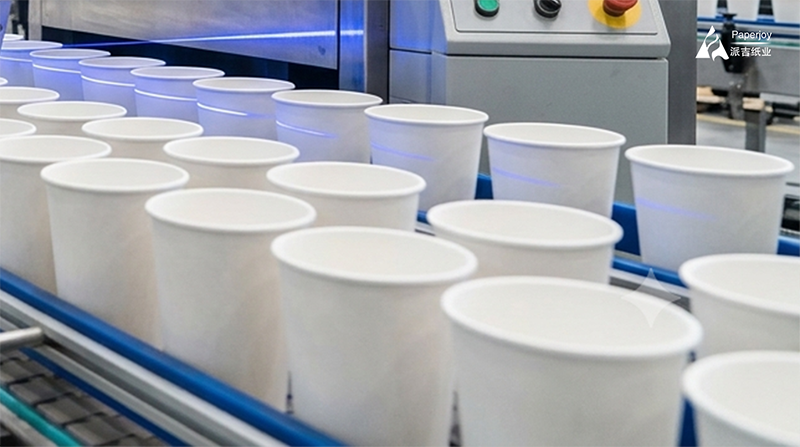
Kun kosteustiivis pakkaus on Paperikuppituulettimen aihiotja paperia Kupin pohjarullan materiaalitKun kahvi saapuu loppupään tehtaalle, automatisoidut koneet ottavat ohjat käsiinsä. Suurnopeuslinjat toimivat vakaasti 50–160 kupillista minuutissa (huippuluokan servomallien nopeudella jopa 260 kupillista minuutissa) ja suorittavat saumattomasti neljä viimeistä vaihetta:
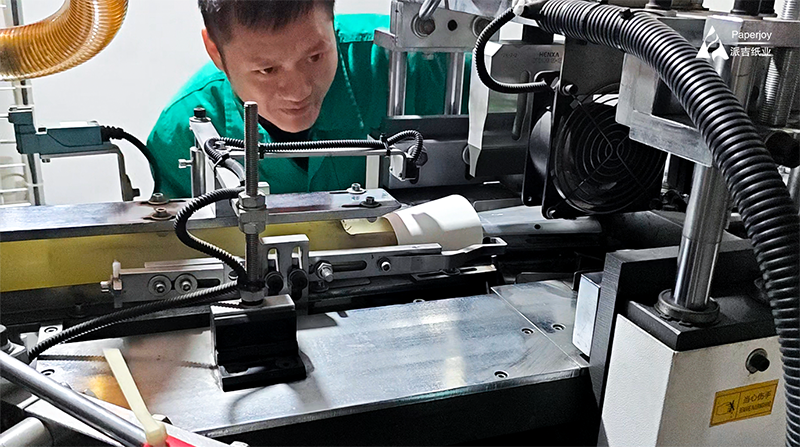
Vaihe 1: Sivusaumojen tiivistys: Viuhkanmuotoinen kuppiaihio kierretään kartiomaisen tuurnan ympärille. Limittäinen reuna hitsataan välittömästi kuumailmalla (180–220 °C) tai tehokkaalla ultraäänihitsauksella, jolloin syntyy pysyvä ja tiivis liitos ilman liimoja.
Vaihe 2: Pohjan kiinnitys ja uritus: Pohjapaperi rei’itetään kiekoiksi rullasta ja syötetään kupin rungon pohjaan. Seinän alareuna taittuu sisäänpäin kiekon ympärille, ja nopea pyörivä uritustyökalu kohdistaa lämpöä ja voimakasta mekaanista painetta 100 % hermeettisen tiivisteen luomiseksi.
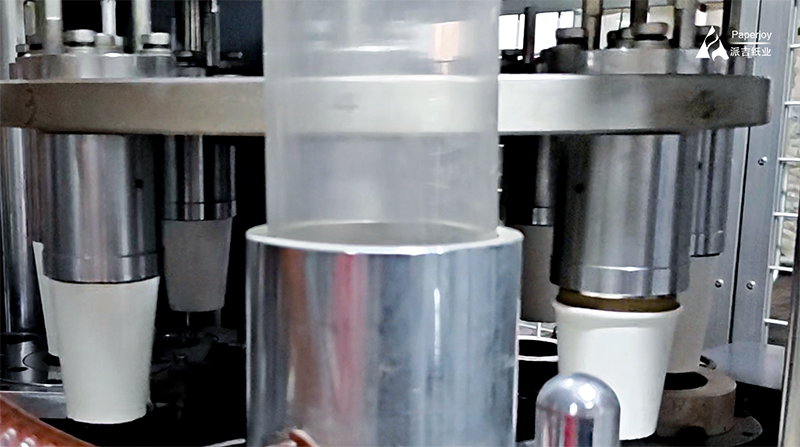
Vaihe 3: Yläreunan pyöristys: Mukin rungon yläreuna ohjataan erityisten muottirujen läpi, jolloin pahvi rullataan ulospäin sileäksi, tiiviiksi ja monikerroksiseksi reunaksi. Tämä parantaa mukin sivuttaissuuntaista lujuutta ja varmistaa mukavan, purseettoman juomareunan.
Vaihe 4: Automaattinen konenäkötarkastus (CCD): Valmiit kupit kulkevat nopeiden optisten antureiden läpi. Järjestelmä tunnistaa ja hylkää pneumaattisesti välittömästi kaikki kappaleet, joissa on tummia läikkiä, reunan muodonmuutoksia tai viallisia pohjatiivisteitä.
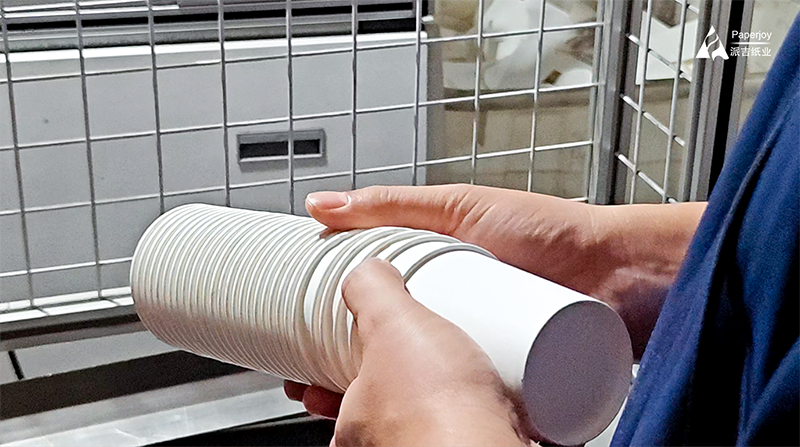
Johtopäätös
Raaka-aineesta puukuidusta ensiluokkaiseen kahvilatiskiin – paperikuppien laatu määräytyy raaka-aineen alkuperän tarkkuudella. Yhteistyö ammattimaisen pakkausmateriaalien valmistajan, kuten Paperjoyn, kanssa – joka on täysin sertifioitu GB 4806.8-, FDA-, ISO 9001-, FSC- ja SGS-standardien mukaisesti ja jota tukevat kattavat eränäytteiden säilytysjärjestelmät – on strateginen perusta maailmanlaajuisille kupinmuovaustehtaille hylkytuotteiden määrän vähentämiseksi ja huippubrändiasiakkaiden turvaamiseksi.
Yhteystiedot:
Sähköposti: info@nnpaperjoy.com
Soita meille:0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575
Verkko:www.paperjoypaper.com