









Hvordan lages pappkopper? Den trinnvise industrielle produksjonsprosessen
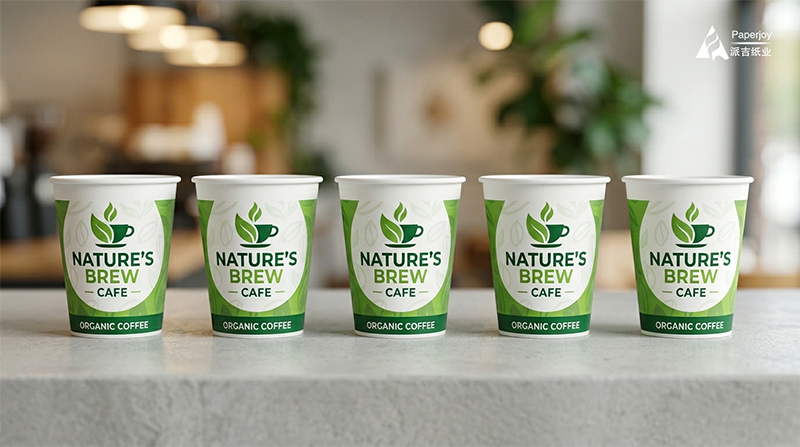
papirkoppProduseres gjennom en svært automatisert prosess ved å belegge næringsmiddelgodkjent jomfrupapp med en beskyttende PE-barriere, stanse den ut i emner og bruke høyhastighetsformemaskiner til å forsegle sidesømmene, feste bunnen og krølle toppkanten.
Produksjonen av moderne pappkopper er en svært automatisert, presisjonsdrevet ingeniørarbeidsflyt. For koppformingsfabrikker nedstrøms avhenger den strukturelle stivheten, lekkasjefri ytelsen og samsvar med mattrygghetskravene til den ferdige koppen helt av kvaliteten på oppstrøms. Bestrøket papirbrett og utstansede emner.
Som en ledende global leverandør av råvarer til matemballasje, bryter Nanning Paperjoy Paper Industry Co., Ltd. ned den komplette produksjonsprosessen for en moderne pappkopp – fra rå trefiber til den sikre beholderen i hånden din.
Fase 1: Oppstrøms råvareteknikk og presisjonskonvertering
Grunnlaget for enhver pappkopp av høy kvalitet ligger i de tekniske spesifikasjonene til råmaterialene.
- Utvalg og gramvekt (GSM) av basispapp
Industrielt papir Kopper bruker utelukkende matkvalitets jomfruelig tremasseCupstock-papirBruk av resirkulert masse som inneholder fluorescerende hvitemidler er lovpålagt. Materialets tykkelse og vekt er nøye kategorisert etter bruksområde:
Varme drikkekopper: Bruk vanligvis papp på 150–320 gsm for å balansere varmeisolasjon med optimal stivhet i hånden.
Kalde drikke- og smoothiekopper: Bruk tykke materialer på 280–350 gsm for å forhindre at koppen kollapser i miljøer med høy luftfuktighet og lave temperaturer.
Bærekraft: Paperjoy tilbyr FSC-sertifiserte (Forest Stewardship Council) materialer, noe som sikrer 100 % sporbarhet av trevirkets opprinnelse for grønne forsyningskjeder.
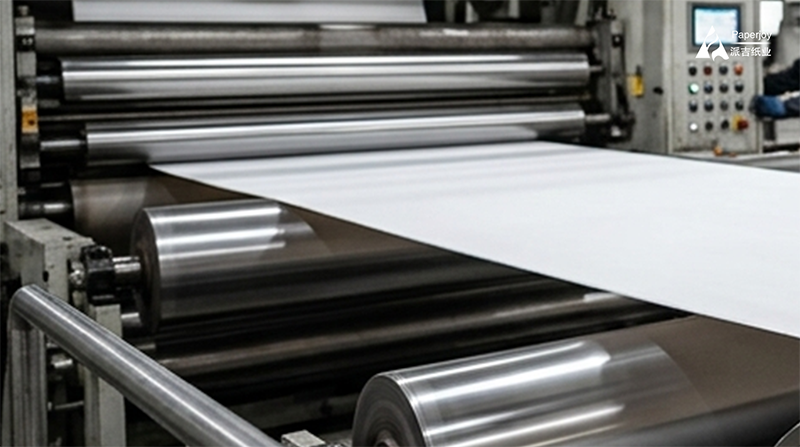
- Kjernebarriereteknologi: PE-ekstruderingsbelegg
For å forhindre væskeopptak må pappet behandles med en barriere. PE-bestrøket papirforblir den globale bransjestandarden på grunn av sin eksepsjonelle fysiske stabilitet og kostnadseffektivitet.
PE-pellets av næringsmiddelkvalitet smeltes ved 200–350 °C og ekstruderes jevnt direkte på papirbanen, og danner en mikrobarriere (0,01–0,03 mm tykk). Dette konfigureres på to hovedmåter:
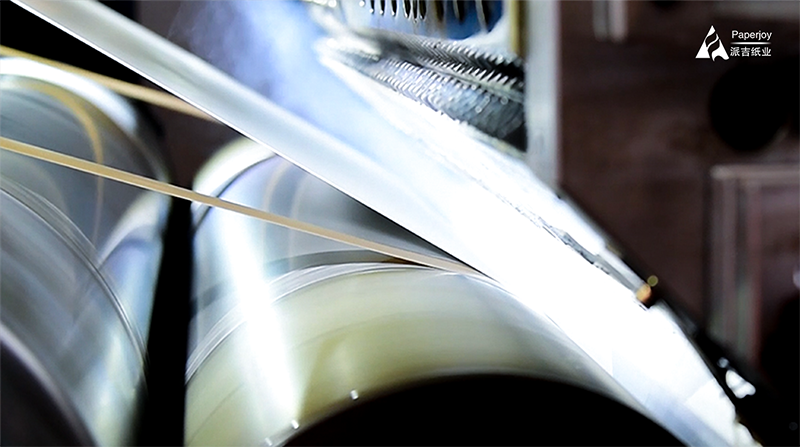
Enkeltsidig PE-belegg: Belagt utelukkende på innsiden. Dette er den høyeste volumspesifikasjonen globalt, konstruert spesielt for varme drikker (opptil 90 °C).
Dobbeltsidig PE-belegg: Belagt på både innsiden og utsiden. Denne konfigurasjonen er viktig for kalde drikker; det ytre PE-laget forhindrer at atmosfærisk kondens (“svette”) trekker inn i pappen, noe som holder koppen stiv og strukturelt solid.
- Miljøvennlig fleksografisk trykking og presisjonsstansing
For å effektivisere nedstrømsproduksjonen utfører Paperjoy utskrift og konvertering internt med nøyaktige tekniske toleranser:
Fleksografisk miljøvennlig trykking: Paperjoy bruker vannbasert blekk av næringsmiddelkvalitet og trykker tilpasset merkevarebygging via høyhastighets flexopresser. De herdede materialene overholder strengt FDA-, ISO 9001- og SGS-standardene angående globale migrasjonsgrenser.
Strenge dimensjonstoleranser: Vi opprettholder dimensjonstoleransen for Vifteformede koppemnerstrengt innenfor ±0,5 mm og Papirkoppbunnrullbredder innenfor ±0,3 mm. Denne høye presisjonen forhindrer maskinblokkeringer og strukturelle lekkasjer nedstrøms.
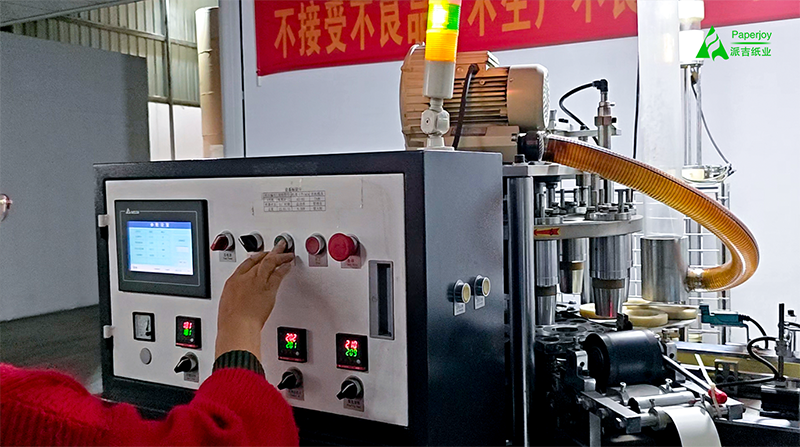
Fase 2: Nedstrøms høyhastighets koppforming
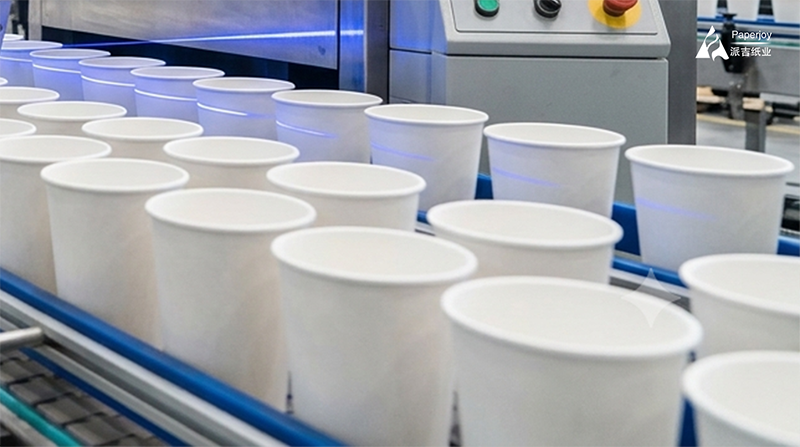
Når den fuktsikre innpakningen er Papirkoppvifteemnerog papir Materialer for bunnrull i koppNår de ankommer fabrikken nedstrøms, tar automatiserte maskiner over. Høyhastighetslinjer opererer stabilt med 50 til 160 kopper per minutt (med avanserte servomodeller som når opptil 260 kopper per minutt), og utfører sømløst fire siste trinn:
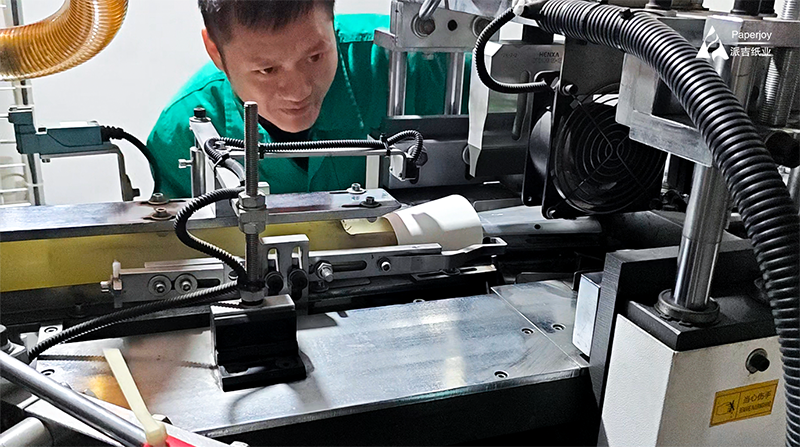
Trinn 1: Forsegling av sidesømmer: Det vifteformede koppemnet vikles rundt en konisk dorn. Den overlappende kanten smeltes sammen umiddelbart med varmluft (180 °C–220 °C) eller høyeffektiv ultralydsveising, noe som skaper en permanent, lekkasjesikker binding uten lim.
Trinn 2: Bunnfeste og rifling: Bunnpapiret stanses ut til skiver fra rullen og mates inn i bunnen av koppen. Den nedre kanten av veggen brettes innover rundt skiven, og et høyhastighetsroterende rifleverktøy påfører varme og intenst mekanisk trykk for å smi en 100 % hermetisk forsegling.
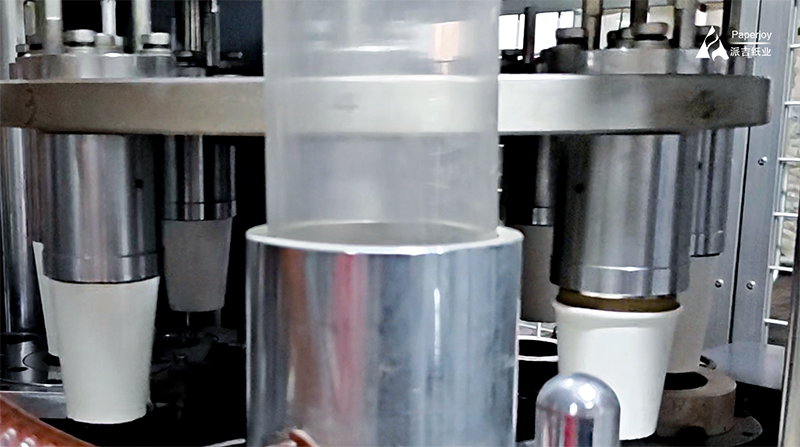
Trinn 3: Krølling av toppkanten: Den øvre kanten av koppen føres gjennom spesialiserte formingsmatriser, som ruller pappen utover til en glatt, tett, flerlags kant. Dette forbedrer koppens sidelengs bøylestyrke og sikrer en komfortabel, gratfri drikkekant.
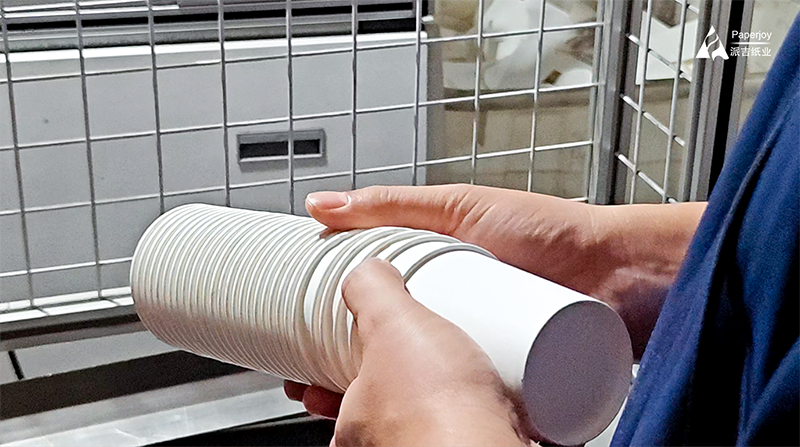
Trinn 4: Automatisert visuell inspeksjon (CCD): Ferdige kopper passerer under optiske sensorer med høy hastighet. Systemet identifiserer og avviser umiddelbart alle deler med mørke flekker, deformasjoner i kanten eller defekte bunnforseglinger.
Konklusjon
Fra rå trefiber til en førsteklasses kaffebardisk, er kvaliteten på pappkopper definert av presisjonen til råmaterialets opprinnelse. Samarbeid med en profesjonell produsent av emballasjeråvarer som Paperjoy – fullt sertifisert i henhold til GB 4806.8, FDA, ISO 9001, FSC og SGS, og støttet av omfattende systemer for oppbevaring av partiprøver – er det strategiske grunnlaget for globale koppformingsfabrikker for å eliminere skraprater og sikre kunder med topp merkevarenivå.
Kontaktinformasjon:
E-post: info@nnpaperjoy.com
Ring oss: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575