









Hvordan fremstilles papkrus? Den trinvise industrielle fremstillingsproces
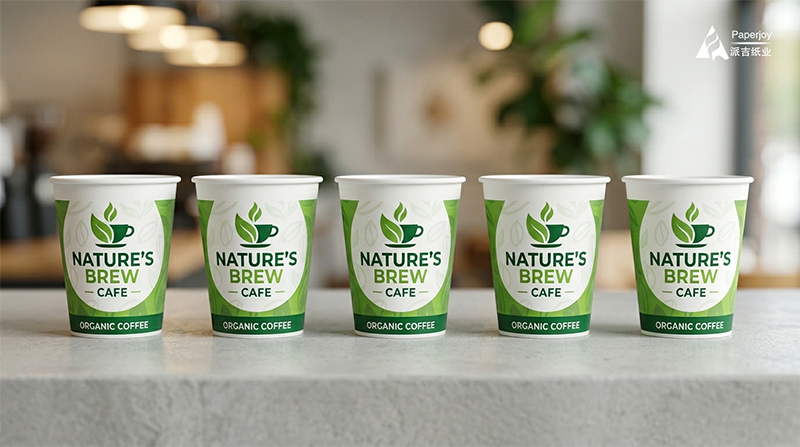
papkrusFremstilles gennem en højt automatiseret proces ved at belægge fødevaregodkendt jomfrupap med en beskyttende PE-barriere, udstanse det i emner og bruge højhastighedsmaskiner til at forsegle sidesømmene, fastgøre bunden og krølle den øverste kant.
Fremstillingen af moderne papkrus er en stærkt automatiseret, præcisionsdrevet ingeniørarbejdsgang. For fabrikker, der producerer bæger downstream, afhænger den strukturelle stivhed, lækagefri ydeevne og overholdelse af fødevaresikkerhedskravene for den færdige kop helt af kvaliteten af den upstream. Bestrøget papirbræt og udstansede emner.
Som en førende global leverandør af råmaterialer til fødevareemballage, nedbryder Nanning Paperjoy Paper Industry Co., Ltd. den komplette, end-to-end fremstillingsproces for et moderne papkrus – fra rå træfiber til den sikre beholder i din hånd.
Fase 1: Opstrøms råmaterialeteknik og præcisionskonvertering
Fundamentet for enhver papkrus af høj kvalitet ligger i de tekniske specifikationer for råmaterialerne.
- Udvælgelse og gramvægtsklassificering af basispap
Industrielt papir Kopper bruger udelukkende jomfruelig træmasse af fødevarekvalitetKoppapirBrugen af genbrugspapir indeholdende fluorescerende hvidtningsmidler er juridisk forbudt. Materialets tykkelse og vægt er omhyggeligt kategoriseret efter anvendelse:
Varme kopper: Brug typisk 150-320 gsm pap for at skabe balance mellem varmeisolering og optimal stivhed i hånden.
Kolde drikke- og smoothiekopper: Brug kraftige materialer på 280-350 gsm for at forhindre koppen i at kollapse i miljøer med høj luftfugtighed og lave temperaturer.
Bæredygtighed: Paperjoy tilbyder FSC-certificerede (Forest Stewardship Council) materialer, der sikrer 100% sporbarhed af træets oprindelse i grønne forsyningskæder.
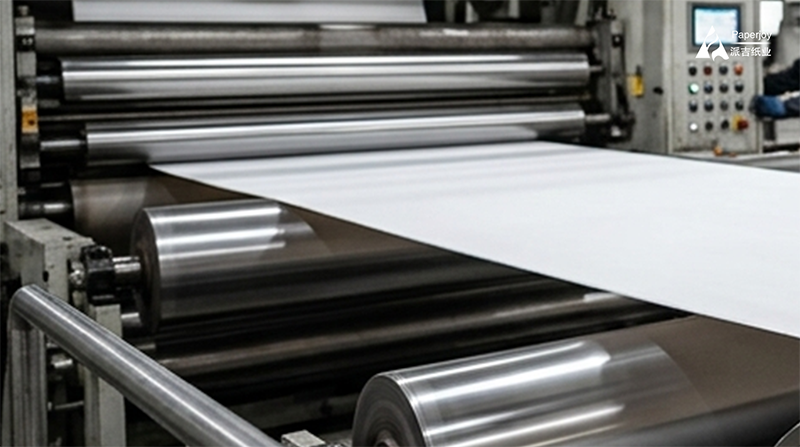
- Kernebarriereteknologi: PE-ekstruderingsbelægning
For at forhindre væskeabsorption skal papen behandles med en barriere. PE-belagt papirforbliver den globale branchestandard på grund af dens exceptionelle fysiske stabilitet og omkostningseffektivitet.
Fødevaregodkendte PE-pellets smeltes ved 200°C-350°C og ekstruderes ensartet direkte på papirbanen, hvorved der dannes en mikrobarriere (0,01-0,03 mm tyk). Dette konfigureres på to primære måder:
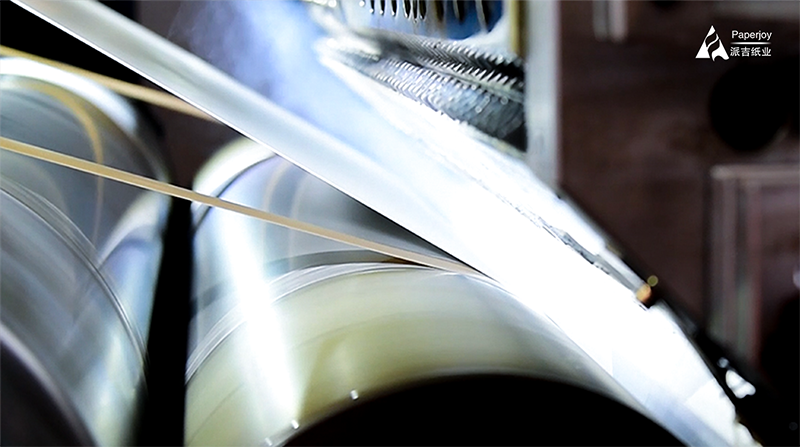
Enkeltsidet PE-belægning: Udelukkende belagt på indersiden. Dette er den højeste volumenspecifikation globalt, udviklet specielt til varme drikke (op til 90 °C).
Dobbeltsidet PE-belægning: Belagt på både den indre og ydre overflade. Denne konfiguration er afgørende for kolde drikke; det ydre PE-lag forhindrer atmosfærisk kondens (“sved”) i at trænge ind i papen, hvilket holder koppen stiv og strukturelt sund.
- Miljøvenlig flexografisk trykning og præcisionsstansning
For at strømline downstream-produktionen udfører Paperjoy trykning og konvertering internt med præcise tekniske tolerancer:
Flexografisk miljøvenlig trykning: Paperjoy bruger brugerdefineret branding ved hjælp af fødevaregodkendt, vandbaseret blæk via højhastigheds-flexopressere. De hærdede materialer overholder strengt FDA-, ISO 9001- og SGS-standarder vedrørende globale migrationsgrænser.
Strenge dimensionstolerancer: Vi opretholder dimensionstolerancen for Vifteformede kopemnerstrengt inden for ±0,5 mm og Papirkop bundrullebredder inden for ±0,3 mm. Denne høje præcision forhindrer maskinstop og strukturelle lækager nedstrøms.
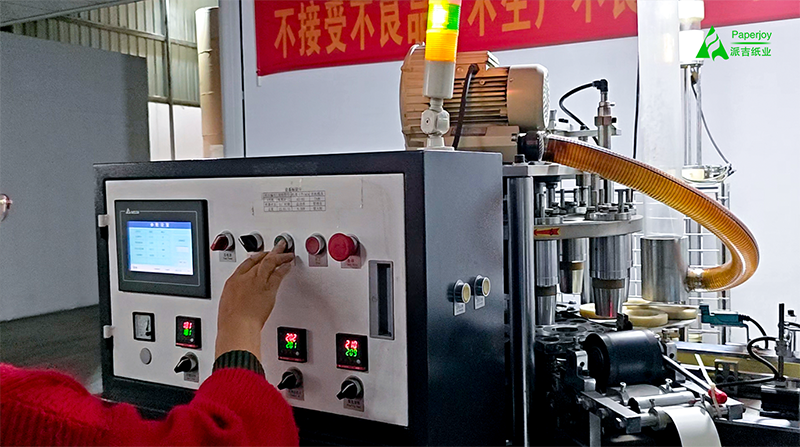
Fase 2: Nedstrøms højhastighedsformning af kop
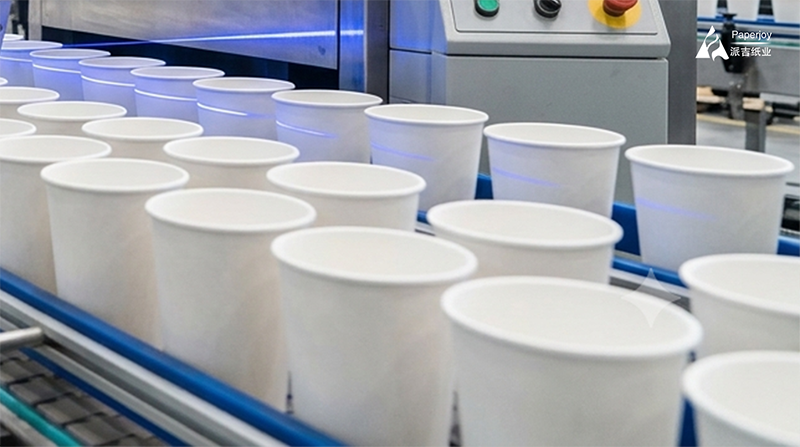
Når den fugttætte indpakning er Papirkopper til vifteog papir Materialer til bundrulle i kopNår de ankommer til fabrikken i den efterfølgende fase, tager automatiserede maskiner over. Højhastighedslinjer kører stabilt med 50 til 160 kopper i minuttet (med avancerede servomodeller, der når op til 260 kopper i minuttet), og udfører problemfrit fire sidste trin:
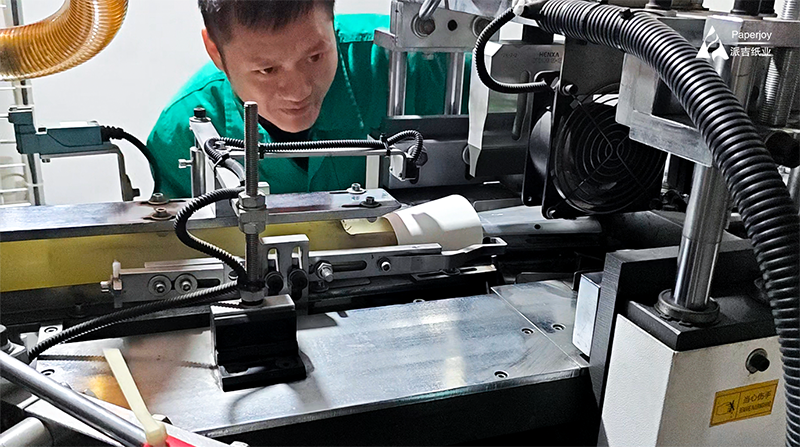
Trin 1: Sidesømsforsegling: Det vifteformede kopemne vikles omkring en konisk dorn. Den overlappende kant smeltes øjeblikkeligt sammen ved hjælp af varmluft (180°C-220°C) eller højeffektiv ultralydssvejsning, hvilket skaber en permanent, lækagesikker binding uden klæbemidler.
Trin 2: Bundmontering og rifling: Bundpapiret stanses ud i skiver fra rullen og føres ind i bunden af bægeret. Væggens underkant foldes indad omkring skiven, og et hurtigt roterende rifleværktøj påfører varme og intenst mekanisk tryk for at skabe en 100 % hermetisk forsegling.
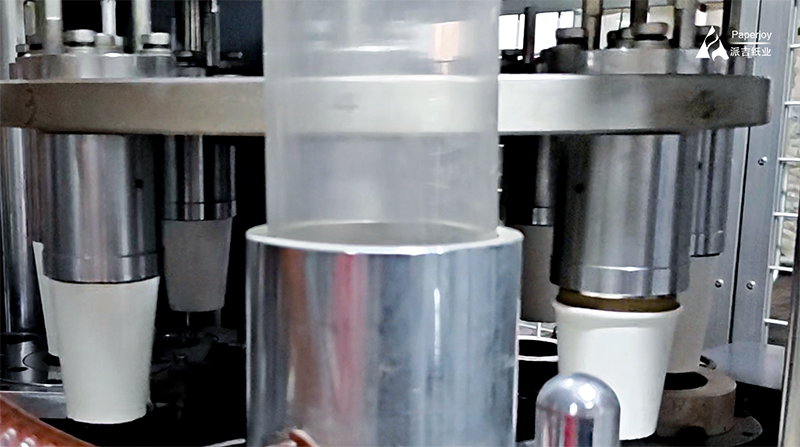
Trin 3: Krølling af den øverste kant: Den øverste kant af koppens krop føres gennem specialfremstillede formningsmatricer, der ruller papen udad til en glat, tæt kant med flere lag. Dette forbedrer koppens laterale bøjlestyrke og sikrer en behagelig drikkekant uden grater.
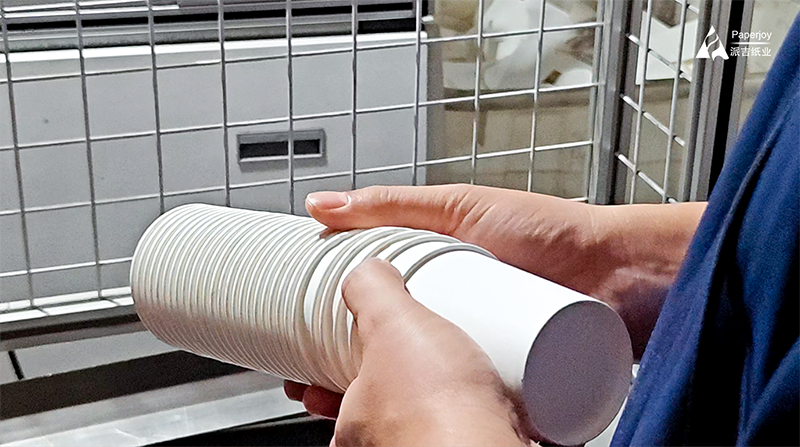
Trin 4: Automatiseret visionsinspektion (CCD): Færdige kopper passerer under højhastighedsoptiske sensorer. Systemet identificerer og afviser øjeblikkeligt alle stykker med mørke pletter, kantdeformationer eller defekte bundforseglinger.
Konklusion
Fra rå træfiber til en førsteklasses kaffebardisk er papkruskvaliteten defineret af præcisionen af dets råmaterialeoprindelse. Et partnerskab med en professionel producent af emballageråmaterialer som Paperjoy – fuldt certificeret i henhold til GB 4806.8, FDA, ISO 9001, FSC og SGS, og bakket op af omfattende systemer til opbevaring af partiprøver – er det strategiske fundament for globale bægerfabrikker for at eliminere skrotrater og sikre kunder med topmærker.
Kontaktoplysninger:
E-mail: info@nnpaperjoy.com
Ring til os: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575