









Hogyan készülnek a papírpoharak? A lépésről lépésre történő ipari gyártási folyamat
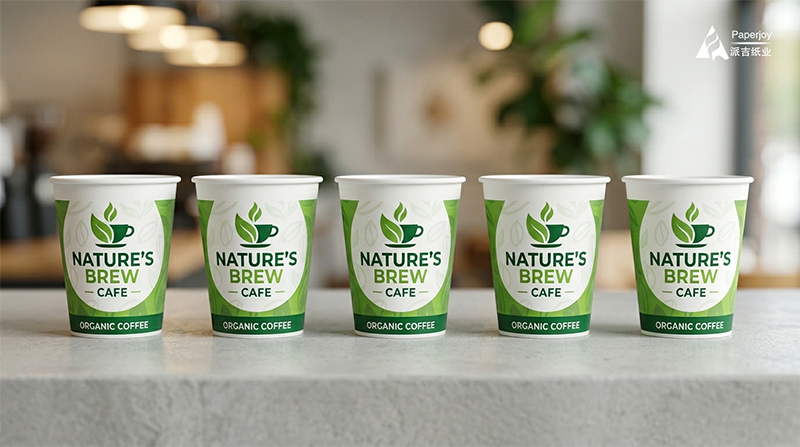
papírpohárA lemezeket egy nagymértékben automatizált folyamattal gyártják, melynek során az élelmiszeripari minőségű szűz kartont PE védőréteggel vonják be, stancolják darabokra, majd nagy sebességű formázógépekkel lezárják az oldalsó varratokat, rögzítik az alját és felhajtják a felső peremét.
A modern papírpoharak gyártása egy nagymértékben automatizált, precízióvezérelt mérnöki munkafolyamat. A pohárgyártó üzemek számára a végső pohár szerkezeti merevsége, szivárgásmentessége és élelmiszer-biztonsági megfelelősége teljes mértékben a felhasznált anyagok minőségétől függ. Bevonatos papírkarton és stancolt alapanyagok.
Az élelmiszer-csomagolóanyagok vezető globális szállítójaként a Nanning Paperjoy Paper Industry Co., Ltd. lebontja a modern papírpoharak teljes, elejétől a végéig tartó gyártási folyamatát – a nyers farosttól a kézben tartott biztonságos tárolóedényig.
1. fázis: Upstream nyersanyag-mérnökség és precíziós feldolgozás
Minden kiváló minőségű papírpohár alapja a felhasznált alapanyagok műszaki jellemzőiben rejlik.
- Alapkarton kiválasztása és négyzetmétertömeg (GSM) osztályozása
Ipari papír a csészék szigorúan élelmiszeripari minőségű szűz fapépet használnakCupstock papírA fluoreszkáló fehérítőszereket tartalmazó újrahasznosított pép használata törvényileg tilos. Az anyag vastagságát és súlyát alkalmazás szerint gondosan kategorizálják:
Melegital-poharak: Általában 150–320 g/m²-es kartont használnak a hőszigetelés és az optimális kézmerevség egyensúlyának megteremtése érdekében.
Hideg italos és smoothie poharak: Használjon 280–350 g/m² vastag anyagokat, hogy megakadályozza a pohár összeesését magas páratartalmú és alacsony hőmérsékletű környezetben.
Fenntarthatóság: A Paperjoy FSC (Forest Stewardship Council) tanúsítvánnyal rendelkező anyagokat kínál, biztosítva a faanyag eredetének 100%-os nyomon követhetőségét a zöld ellátási láncok számára.
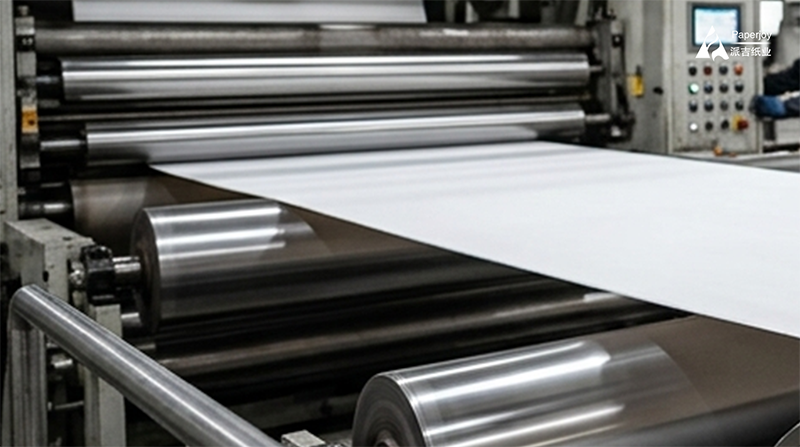
- Magvédő technológia: PE extrudált bevonat
A folyadék felszívódásának megakadályozása érdekében a kartont védőréteggel kell kezelni. PE bevonatú papírkivételes fizikai stabilitása és költséghatékonysága miatt továbbra is a globális iparági szabvány.
Az élelmiszeripari minőségű PE-pelleteket 200°C és 350°C között olvasztják, majd egyenletesen extrudálják közvetlenül a papírhálóra, így mikro-gátat (0,01–0,03 mm vastag) képezve. Ez két fő módon alakítható ki:
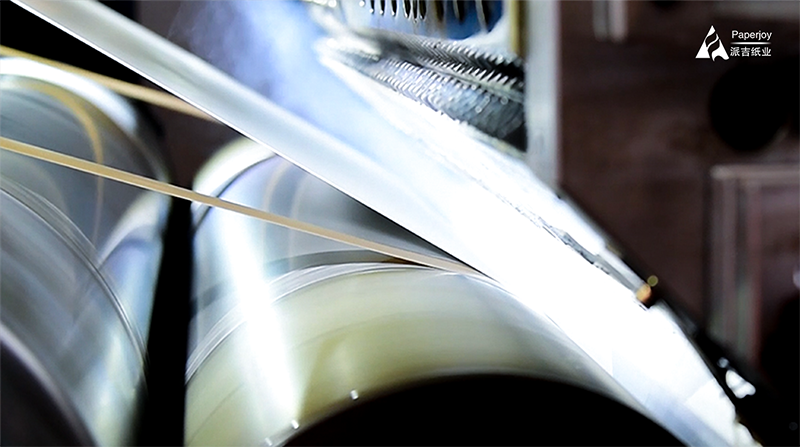
Egyoldalas PE bevonat: Kizárólag belülről bevonva. Ez a világon a legnagyobb volumenű specifikáció, amelyet kifejezetten forró italokhoz (akár 90°C-ig) terveztek.
Kétoldalas PE bevonat: Mind a belső, mind a külső felületen bevonattal rendelkezik. Ez a konfiguráció elengedhetetlen a hideg italokhoz; a külső PE réteg megakadályozza, hogy a légköri páralecsapódás (“izzadság”) beszívódjon a kartonba, így a pohár merev és szerkezetileg stabil marad.
- Környezetbarát flexográfiai nyomtatás és precíziós stancolás
A gyártás optimalizálása érdekében a Paperjoy házon belül, pontos műszaki tűréshatárokkal végzi a nyomtatást és a konverziót:
Flexográfiai környezetbarát nyomtatás: A Paperjoy élelmiszeripari minőségű, vízbázisú festékeket használ, és nagy sebességű flexoprésekkel nyomtat egyedi márkajelzéseket. A kikeményedett anyagok szigorúan megfelelnek az FDA, ISO 9001 és SGS szabványoknak a globális migrációs határértékek tekintetében.
Szigorú mérettűrések: Fenntartjuk a mérettűrést a következőkhöz: Legény alakú poháralapokatszigorúan ±0,5 mm-en belül és Papírpohár alsó tekercsszélességek ±0,3 mm-en belül. Ez a nagy pontosság megakadályozza a gép későbbi elakadását és a szerkezeti szivárgásokat.
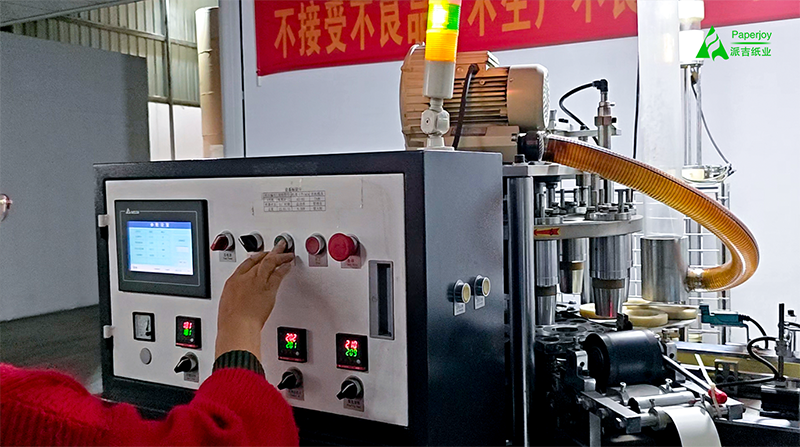
2. fázis: Nagysebességű csészeformázás a folyamat során
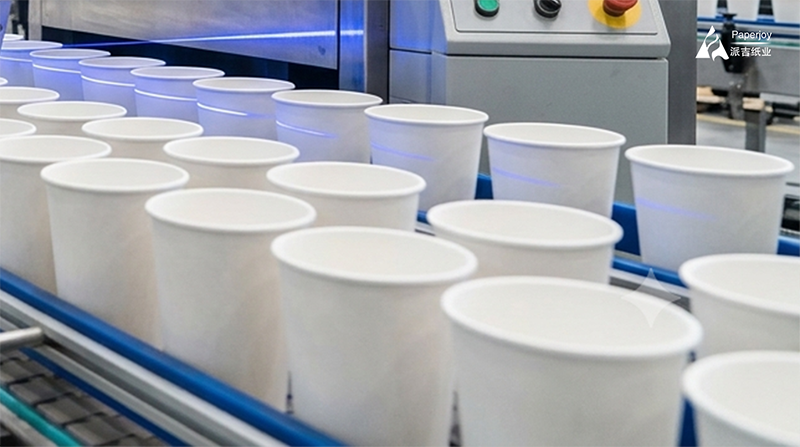
Miután a nedvességálló csomagolás Papírpohár-legyező üresés papír Pohár alsó tekercs anyagaiAmikor a kávé megérkezik a feldolgozó üzembe, az automatizált gépek veszik át az irányítást. A nagysebességű gyártósorok stabilan működnek percenként 50-160 csésze sebességgel (a csúcskategóriás szervo modellek akár 260 csésze/percet is elérhetnek), zökkenőmentesen végrehajtva a négy utolsó lépést:
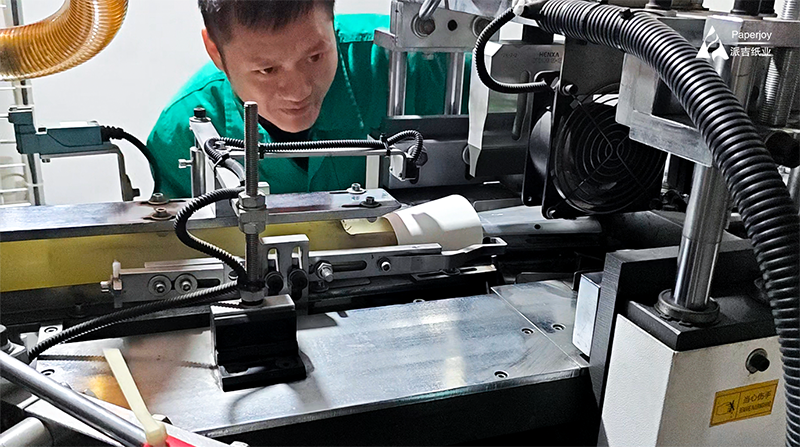
1. lépés: Oldalsó varrat lezárása: A legyező alakú csésze alakú nyersdarabot egy kúpos tüske köré tekerik. Az átfedő széleket azonnal összehegesztik forró levegővel (180°C–220°C) vagy nagy hatékonyságú ultrahangos hegesztéssel, így tartós, szivárgásmentes kötést hoznak létre ragasztók nélkül.
2. lépés: Alsó rögzítés és recézés: Az alsó papírt a tekercsről korongokká lyukasztják, és a csésze aljába vezetik. A fal alsó pereme befelé hajtódik a korong köré, és egy nagy sebességgel forgó recéző szerszám hő és intenzív mechanikai nyomás alkalmazásával 100%-ban hermetikus tömítést hoz létre.
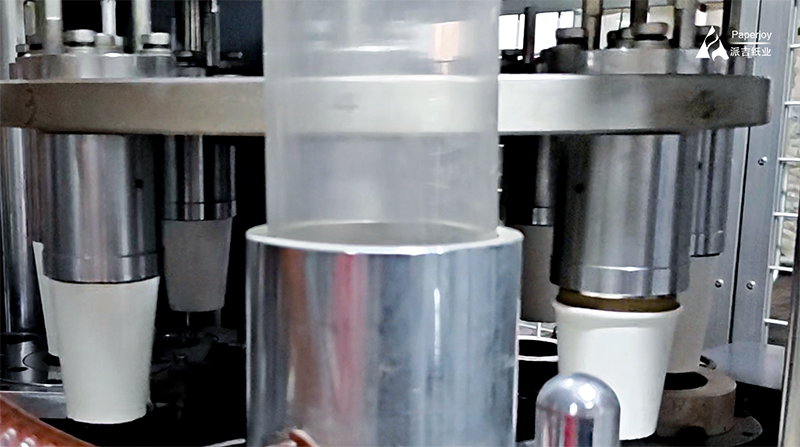
3. lépés: Felső perem ívesítése: A pohár felső szélét speciális formázó szerszámokon vezetik át, így a karton kifelé gördül, sima, feszes, többrétegű peremet képezve. Ez növeli a pohár oldalirányú peremszilárdságát, és kényelmes, sorjamentes ivóélt biztosít.
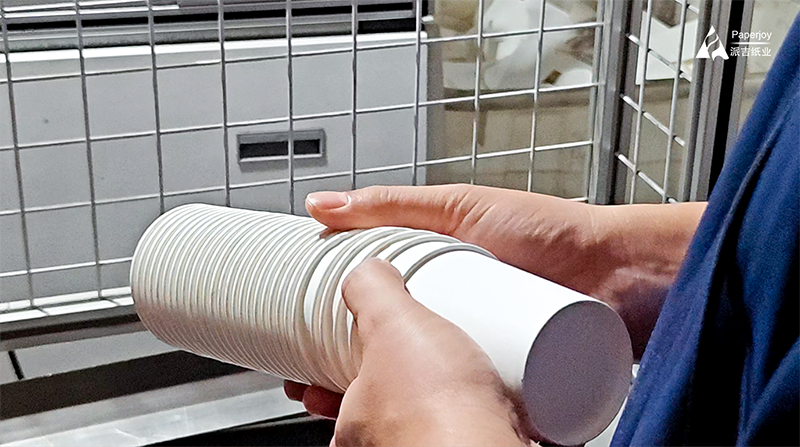
4. lépés: Automatizált vizuális vizsgálat (CCD): A kész csészék nagysebességű optikai érzékelők alatt haladnak át. A rendszer azonnal azonosítja és pneumatikusan selejtezi a sötét foltokkal, peremdeformációkkal vagy hibás alsó tömítésekkel rendelkező darabokat.
Következtetés
A nyers farosttól a prémium kávézói pultokig a papírpohár minőségét a nyersanyag eredetének pontossága határozza meg. Egy professzionális csomagolóanyag-alapanyag-gyártóval, mint például a Paperjoy-jal való partnerség – amely teljes mértékben rendelkezik GB 4806.8, FDA, ISO 9001, FSC és SGS tanúsítvánnyal, és átfogó tételminta-visszatartási rendszerekkel van támogatva – jelenti a stratégiai alapot a globális pohárformázó gyárak számára a selejtarányok kiküszöböléséhez és a csúcskategóriás márkájú ügyfelek megszerzéséhez.
Elérhetőségek:
E-mail cím: info@nnpaperjoy.com
Hívjon minket:0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575