









Kuidas pabertopse valmistatakse? Samm-sammult tööstuslik tootmisprotsess
pabertopss toodetakse kõrgautomaatilise protsessi abil, kates toidukvaliteediga neitsipapist kaitsva PE-barjääri, stantsides selle toorikuteks ning kasutades kiireid vormimismasinaid küljeõmbluste tihendamiseks, põhja kinnitamiseks ja ülemise ääre koolutamiseks.
Kaasaegsete pabertopside tootmine on kõrgelt automatiseeritud ja täppispõhine inseneritööprotsess. Topside valmistamise tehastes sõltuvad lõpptopsi konstruktsiooni jäikus, lekkevaba toimimine ja toiduohutusnõuetele vastavus täielikult eelneva töötlemise kvaliteedist. Kaetud paberpapist ja stantsitud toorikud.
Nanning Paperjoy Paper Industry Co., Ltd., olles juhtiv toidupakendite tooraine tarnija maailmas, selgitab tänapäevase pabertopsi täielikku tootmisprotsessi algusest lõpuni – toorkiust kuni turvalise anumani teie käes.
1. etapp: Tooraine tootmise ülesvoolu projekteerimine ja täppistöötlus
Iga kvaliteetse pabertopsi alus peitub selle tooraine tehnilistes kirjeldustes.
- Aluspapi valik ja grammkaalu (GSM) sortimine
Tööstuspaber tassides kasutatakse rangelt toidukvaliteediga neitsipuidumassiCupstock-paberFluorestseeruvaid valgendavaid aineid sisaldava taaskasutatud tselluloosi kasutamine on seadusega keelatud. Materjali paksus ja kaal on hoolikalt liigitatud vastavalt rakendusele:
Kuuma joogi topsid: Tavaliselt kasutatakse 150–320 g/m² paksust pappi, et tasakaalustada soojusisolatsioon optimaalse käepigistuse ja jäikuse vahel.
Külmade jookide ja smuutide topsid: Kasutage 280–350 g/m² paksust materjali, et vältida topside kokkuvajumist kõrge õhuniiskuse ja madala temperatuuriga keskkonnas.
Jätkusuutlikkus: Paperjoy pakub FSC-sertifitseeritud (Forest Stewardship Council) materjale, tagades roheliste tarneahelate jaoks 100% puidu päritolu jälgitavuse.
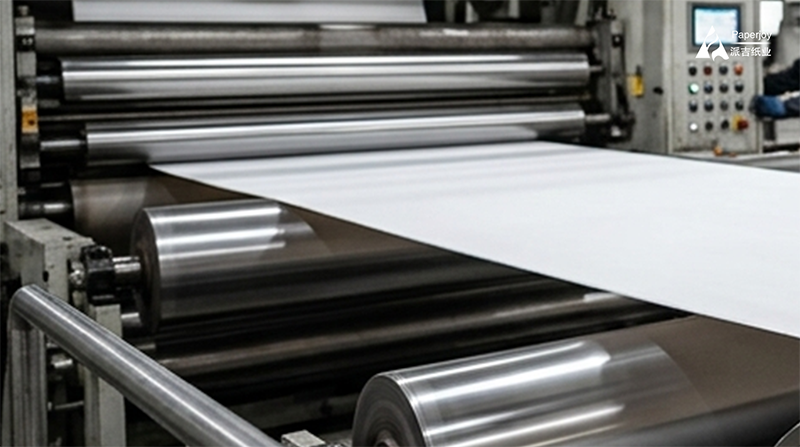
- Põhitõkke tehnoloogia: PE ekstrusioonkate
Vedeliku imendumise vältimiseks tuleb pappplaati töödelda tõkkega. PE-kattega paberjääb oma erakordse füüsilise stabiilsuse ja kulutõhususe tõttu ülemaailmseks tööstusstandardiks.
Toidukõlblikud PE-graanulid sulatatakse temperatuuril 200–350 °C ja ekstrudeeritakse ühtlaselt otse paberivõrgule, moodustades mikrobarjääri (paksusega 0,01–0,03 mm). See on konfigureeritud kahel peamisel viisil:
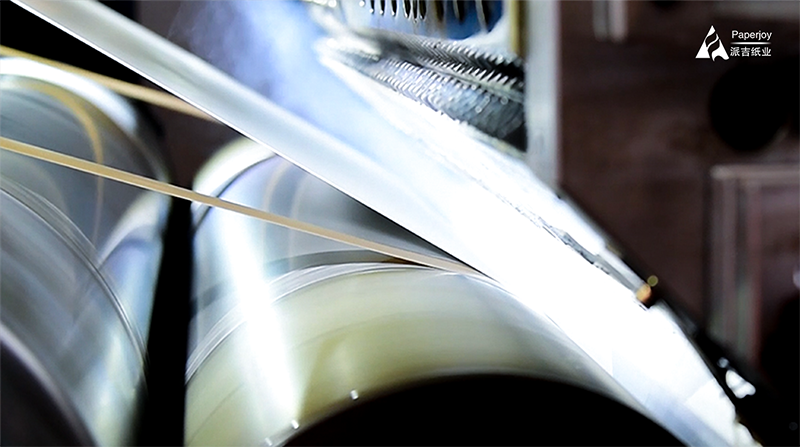
Ühepoolne PE-kate: Kaetud ainult seestpoolt. See on maailmas suurima mahuga spetsifikatsioon, mis on loodud spetsiaalselt kuumade jookide (kuni 90 °C) jaoks.
Kahepoolne PE-kate: Kaetud nii sise- kui ka välispinnale. See konfiguratsioon on külmade jookide puhul oluline; välimine PE-kiht hoiab ära atmosfääri kondenseerumise (“higistamise”) imbumise papisse, hoides tassi jäiga ja struktuurilt tugevana.
- Keskkonnasõbralik fleksotrükk ja täppisstants
Järeltootmise sujuvamaks muutmiseks teostab Paperjoy trükkimise ja konverteerimise kohapeal, järgides täpseid tehnilisi tolerantsusi:
Fleksotrükk keskkonnasõbralikult: Paperjoy trükib toidukvaliteediga veepõhiseid tintidega kiirete fleksopresside abil kohandatud brändinguid. Kõvenenud materjalid vastavad rangelt FDA, ISO 9001 ja SGS standarditele seoses ülemaailmsete migratsiooni piirnormidega.
Ranged mõõtmete tolerantsid: Me säilitame mõõtmete tolerantsi Lehvikukujulised toorikudrangelt ±0,5 mm piires ja Pabertopsi alumine rulllaiused ±0,3 mm piires. See suur täpsus hoiab ära masina ummistused ja konstruktsioonilekked.
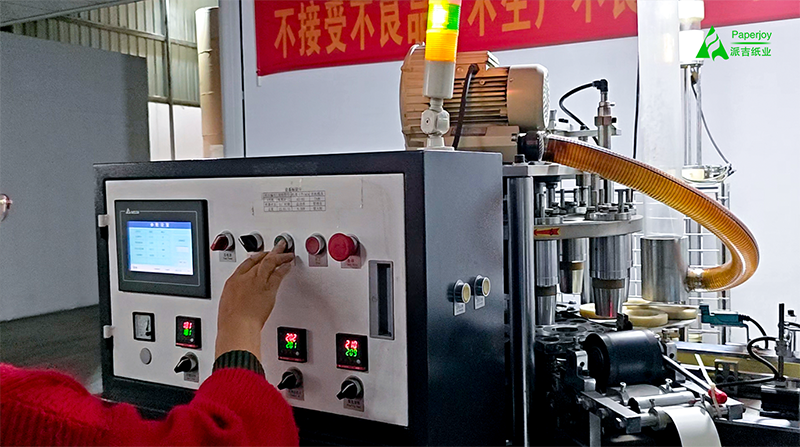
2. etapp: allavoolu kiire tassi vormimine
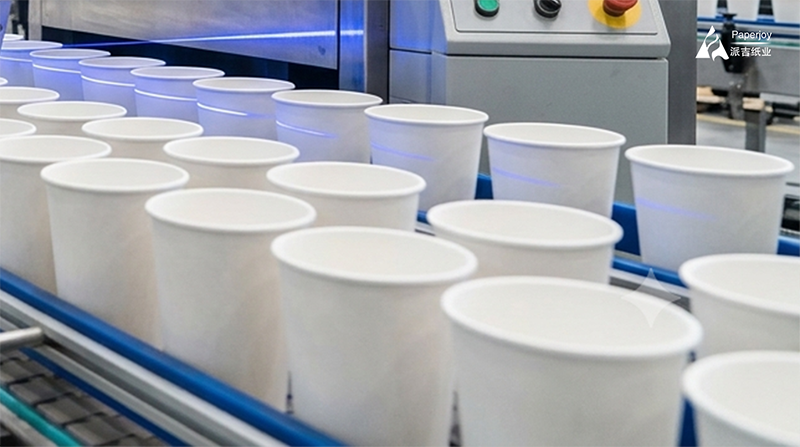
Kui niiskuskindel pakend on valmis Pabertopsi ventilaatori toorikudja paberit Tassi põhjarulli materjalidKui vedelik jõuab tehasesse, võtavad töö üle automatiseeritud masinad. Kiired liinid töötavad stabiilselt kiirusel 50–160 tassi minutis (kõrgema klassi servomootoriga mudelid ulatuvad kuni 260 tassi minutis), täites sujuvalt neli viimast sammu:
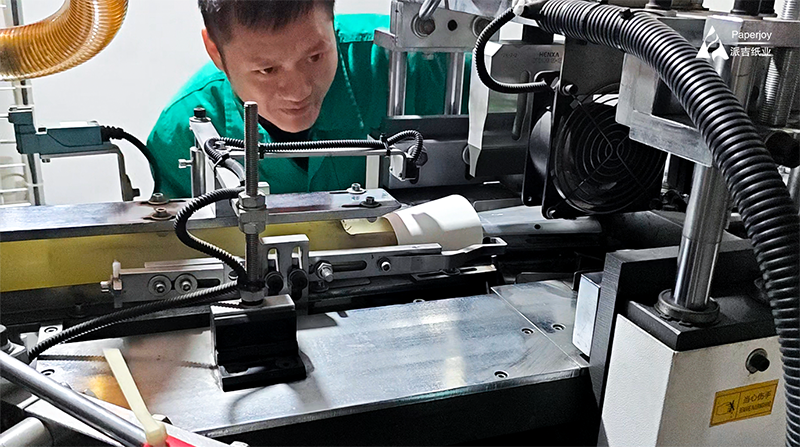
1. samm: Külgõmbluse tihendamine: Lehvikukujuline toorik mähitakse koonilise vormi ümber. Kattuv serv sulatatakse koheselt kuuma õhu (180 °C–220 °C) või ülitõhusa ultrahelikeevituse abil, luues püsiva ja lekkekindla sideme ilma liimideta.
2. samm: Põhja kinnitamine ja rihveldamine: Alumine paber stantsitakse rullist ketasteks ja söödetakse topsi korpuse põhja. Seina alumine serv volditakse ketta ümber sissepoole ja kiirelt pöörlev rihveldamise tööriist rakendab kuumust ja tugevat mehaanilist survet, et luua 100% hermeetiline tihend.
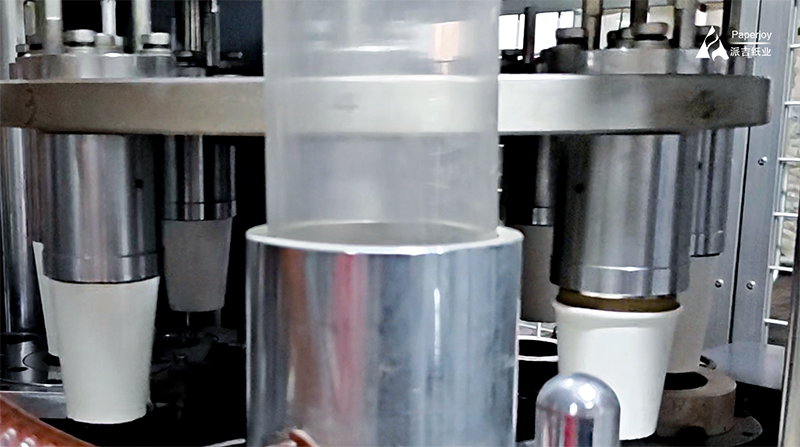
3. samm: Ülemise ääre painutamine: Tassi korpuse ülemine serv juhitakse läbi spetsiaalsete vormimisvormide, rullides papi väljapoole siledaks, tihedaks ja mitmekihiliseks ääreks. See suurendab tassi külgmist tugevust ja tagab mugava, ebatasasusteta joogiserva.
4. samm: Automaatne visuaalne kontroll (CCD): Valmis tassid läbivad kiired optilised andurid. Süsteem tuvastab ja lükkab pneumaatiliselt tagasi kõik tumedate laikude, servadeformatsioonide või vigaste põhjatihenditega tükid.
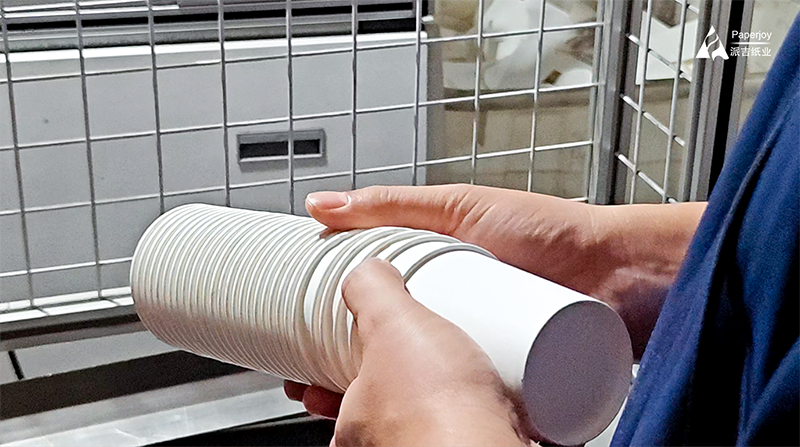
Kokkuvõte
Alates toorpuidust kiust kuni esmaklassilise kohvikuletini – pabertopside kvaliteeti määrab tooraine päritolu täpsus. Partnerlus professionaalse pakendimaterjali tootjaga nagu Paperjoy – mis on täielikult sertifitseeritud vastavalt GB 4806.8, FDA, ISO 9001, FSC ja SGS standarditele ning mida toetavad ulatuslikud partiiproovide säilitamise süsteemid – on ülemaailmsete tassivormimistehaste strateegiline alus praagi vähendamiseks ja tippbrändide klientide kindlustamiseks.
Kontaktandmed:
E-post: info@nnpaperjoy.com
Helista meile: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575