









Як виготовляють паперові стаканчики? Покроковий процес промислового виробництва
паперовий стаканчикВиготовляються за допомогою високоавтоматизованого процесу шляхом покриття харчового первинного картону захисним поліетиленовим бар’єром, висікання його на заготовки та використання високошвидкісних формувальних машин для герметизації бічних швів, кріплення низу та загинання верхнього краю.
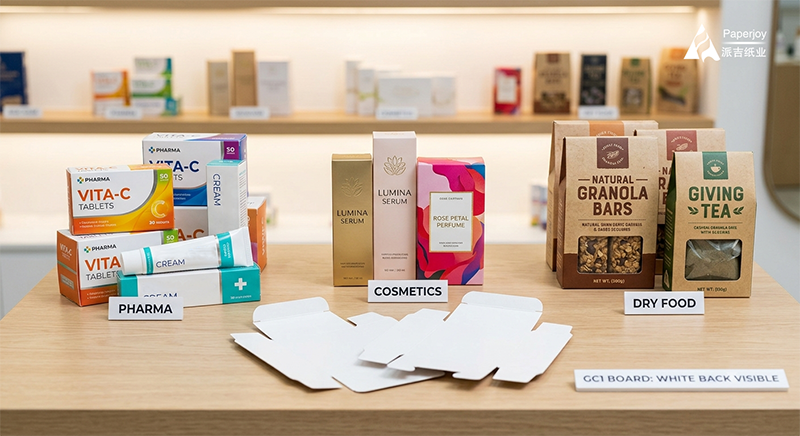
Виробництво сучасних паперових стаканчиків – це високоавтоматизований, прецизійний інженерний робочий процес. Для заводів з формування стаканчиків, що займаються виробництвом на наступних етапах, жорсткість конструкції, безпротікання та відповідність кінцевого стаканчика вимогам безпеки харчових продуктів повністю залежать від якості вихідного матеріалу. Папір з покриттямкартон та висічені заготовки.
Як провідний світовий постачальник сировини для харчової упаковки, компанія Nanning Paperjoy Paper Industry Co., Ltd. детально описує весь процес виробництва сучасного паперового стаканчика — від сирого деревного волокна до безпечного контейнера у ваших руках.
Фаза 1: Розробка сировини та прецизійна переробка
Основою будь-якого високоякісного паперового стаканчика є технічні характеристики його сировини.
- Вибір основного картону та класифікація за щільністю (GSM)
Промисловий папір чашки виключно використовують харчову целюлозу первинної деревиниПапір для кексівВикористання переробленої целюлози, що містить флуоресцентні відбілювачі, заборонено законом. Товщина та вага матеріалу ретельно класифікуються за призначенням:
Стаканчики для гарячих напоїв: зазвичай використовують картон щільністю 150–320 г/м² для поєднання теплоізоляції та оптимальної жорсткості при триманні в руці.
Стаканчики для холодних напоїв та смузі: використовуйте товсті матеріали щільністю 280–350 г/м², щоб запобігти руйнуванню стаканчика в умовах високої вологості та низької температури.
Сталий розвиток: Paperjoy пропонує матеріали, сертифіковані FSC (Лісовою опікунською радою), що забезпечує 100% відстеження походження деревини для екологічно чистих ланцюгів постачання.
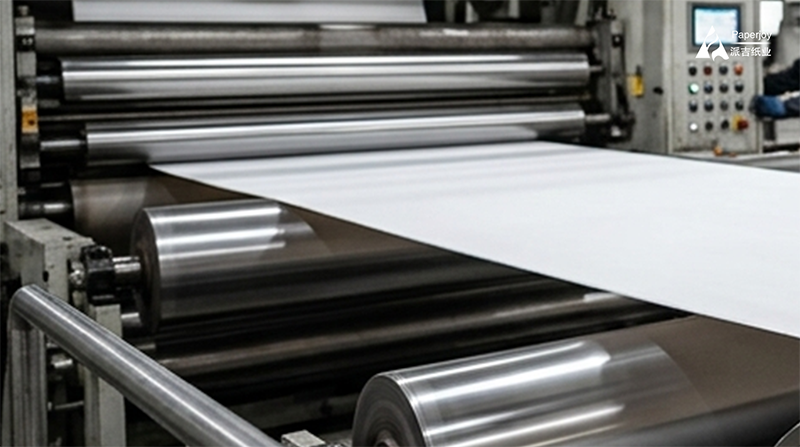
- Технологія основного бар’єру: екструзійне покриття PE
Щоб запобігти вбиранню рідини, картон необхідно обробити бар’єрним шаром. Папір з поліетиленовим покриттямзалишається світовим галузевим стандартом завдяки своїй винятковій фізичній стабільності та економічній ефективності.
Харчові гранули ПЕ плавляться при температурі 200–350°C та рівномірно екструдуються безпосередньо на паперове полотно, утворюючи мікробар’єр (товщиною 0,01–0,03 мм). Він має два основні варіанти конфігурації:
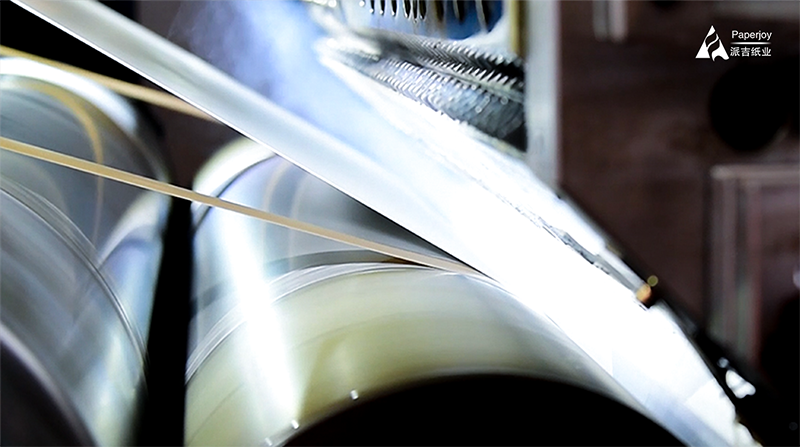
Одностороннє поліетиленове покриття: Покриття виключно з внутрішньої сторони. Це найсерійніша у світі специфікація, розроблена спеціально для гарячих напоїв (до 90°C).
Двостороннє поліетиленове покриття: Покриття наноситься як на внутрішню, так і на зовнішню поверхні. Така конфігурація є важливою для холодних напоїв; зовнішній поліетиленовий шар запобігає потраплянню атмосферної конденсації («потінню») в картон, зберігаючи чашку жорсткою та структурно міцною.
- Екологічний флексографічний друк та прецизійна висікання
Для оптимізації подальшого виробництва Paperjoy виконує друк та конвертацію власними силами з точними технічними допусками:
Флексографічний екологічно чистий друк: Використовуючи харчові чорнила на водній основі, Paperjoy друкує індивідуальне брендування за допомогою високошвидкісних флексодрукарських машин. Затверділі матеріали суворо відповідають стандартам FDA, ISO 9001 та SGS щодо глобальних лімітів міграції.
Суворі допуски на розміри: Ми підтримуємо допуск на розміри для Заготовки для чашок у формі віяласуворо в межах ±0,5 мм та Нижній рулон паперового стаканчикаширина в межах ±0,3 мм. Ця висока точність запобігає заклинюванням у верстатах та структурним витокам.
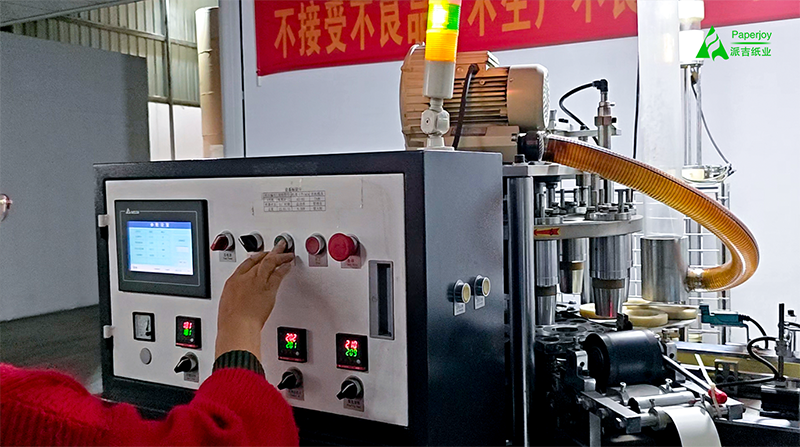
Фаза 2: Формування чашки високою швидкістю нижче за течією
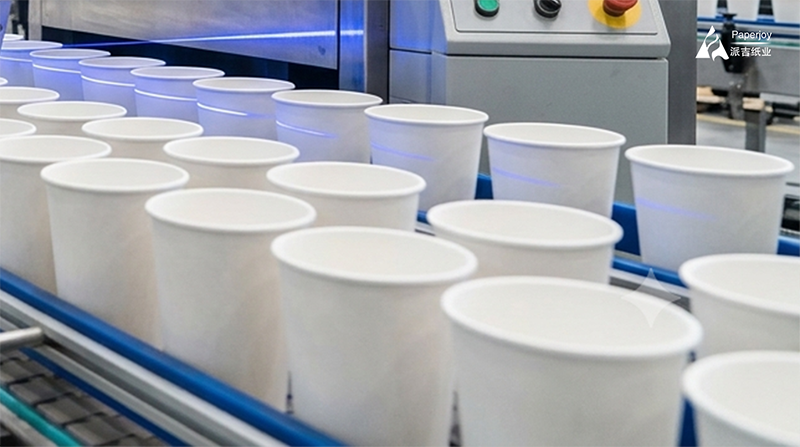
Після того, як вологонепроникна упаковка Заготовки для віял з паперових стаканчиківі папір Матеріали для рулонів дна чашкинадходять на завод, що знаходиться далі, автоматизоване обладнання бере на себе роботу. Високошвидкісні лінії стабільно працюють зі продуктивністю від 50 до 160 чашок за хвилину (а високоякісні сервомоделі досягають 260 чашок за хвилину), безперешкодно виконуючи чотири заключні кроки:
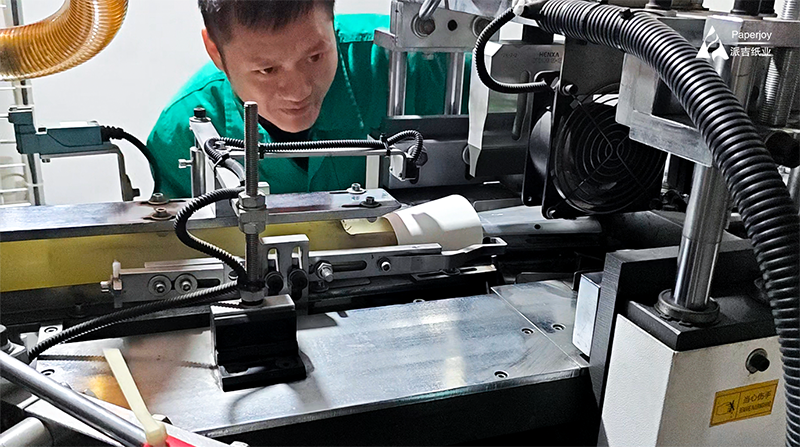
Крок 1: Герметизація бічного шва: Віялоподібна заготовка чашки обмотується навколо конічної оправки. Край, що перекривається, миттєво зварюється за допомогою гарячого повітря (180°C–220°C) або високоефективного ультразвукового зварювання, створюючи міцне, герметичне з’єднання без клею.
Крок 2: Кріплення дна та накатка: Нижній папір штампується у вигляді дисків з рулону та подається в основу корпусу чашки. Нижній край стінки загинається всередину навколо диска, а високошвидкісний обертовий інструмент для накатки застосовує тепло та інтенсивний механічний тиск, щоб створити 100% герметичне ущільнення.
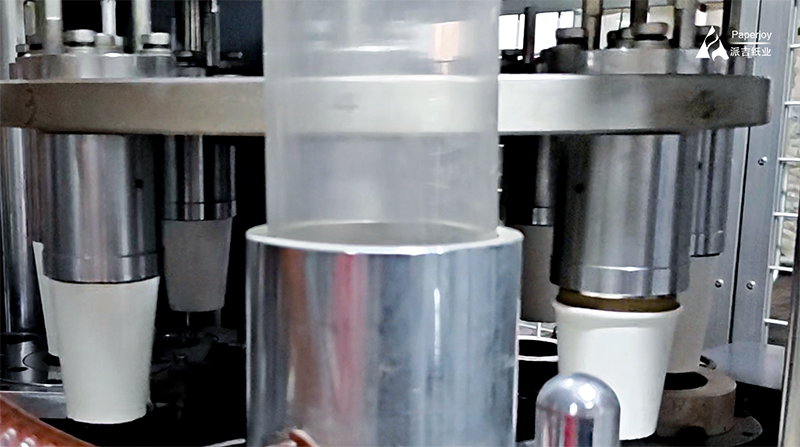
Крок 3: Завивання верхнього краю: Верхній край корпусу чашки проходить через спеціальні формувальні штампи, згортаючи картон назовні, утворюючи гладкий, щільний, багатошаровий край. Це підвищує міцність боків чашки збоку та забезпечує комфортний край без задирок для пиття.
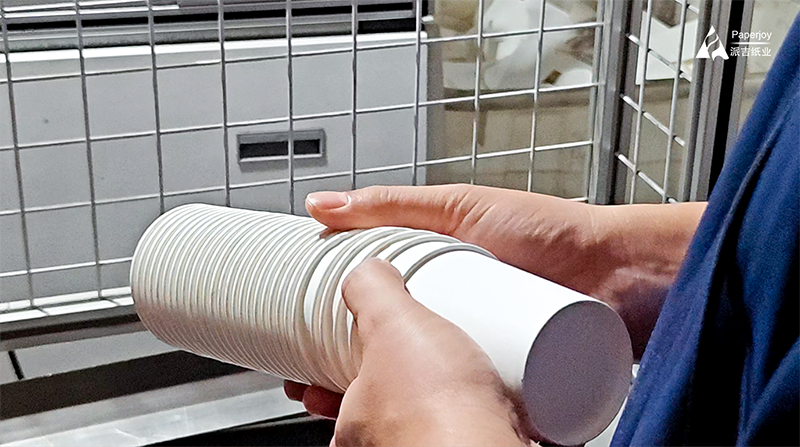
Крок 4: Автоматизована візуальна перевірка (CCD): Готові чашки проходять під високошвидкісними оптичними датчиками. Система миттєво ідентифікує та пневматично відбраковує будь-які вироби з темними плямами, деформаціями обідка або дефектами нижнього ущільнення.
Висновок
Від необробленого деревного волокна до преміальної кав’ярні, якість паперових стаканчиків визначається точністю походження сировини. Партнерство з професійним виробником пакувальної сировини, таким як Paperjoy, який повністю сертифікований за стандартами GB 4806.8, FDA, ISO 9001, FSC та SGS, а також підтримується комплексними системами зберігання зразків партій, є стратегічною основою для світових фабрик з виробництва стаканчиків, що дозволяє скоротити рівень браку та залучити клієнтів провідних брендів.
Контактна інформація:
Електронна пошта: info@nnpaperjoy.com
Зателефонуйте нам: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575