









Hur tillverkas pappersmuggar? Den steg-för-steg industriella tillverkningsprocessen
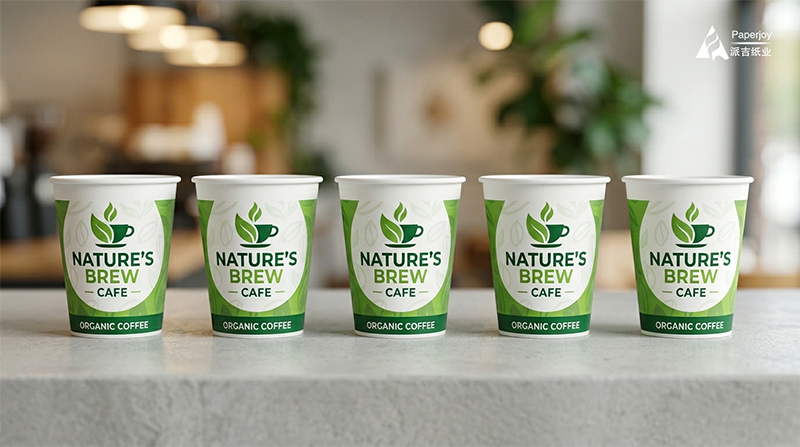
pappersmuggTillverkningen sker genom en högautomatiserad process genom att belägga livsmedelsgodkänd jungfrulig kartong med en skyddande PE-barriär, stansa ut den till ämnen och använda höghastighetsformningsmaskiner för att försegla sidosömmarna, fästa botten och böja den övre kanten.
Tillverkningen av moderna pappersmuggar är ett högautomatiserat, precisionsdrivet arbetsflöde. För fabriker som tillverkar muggar nedströms beror den färdiga muggens strukturella styvhet, läckagefria prestanda och livsmedelssäkerhetsöverensstämmelse helt på kvaliteten på den uppströms tillverkade muggen. Bestruket papperkartong och stansade ämnen.
Som en ledande global leverantör av råvaror för livsmedelsförpackningar bryter Nanning Paperjoy Paper Industry Co., Ltd. ner hela tillverkningsprocessen för en modern pappersmugg – från rå träfiber till den säkra behållaren i din hand.
Fas 1: Uppströms råmaterialteknik och precisionskonvertering
Grunden för alla högkvalitativa pappersmuggar ligger i de tekniska specifikationerna för dess råmaterial.
- Val av baskartong och ytviktsgradering (GSM)
Industripapper koppar använder strikt livsmedelsklassad jungfrulig trämassaCupstock-papperAnvändning av återvunnen massa som innehåller fluorescerande vitmedel är lagligt förbjuden. Materialets tjocklek och vikt kategoriseras noggrant efter tillämpning:
Varmdrycksmuggar: Använd vanligtvis kartong på 150–320 g/m² för att balansera värmeisolering med optimal hållfasthet.
Muggar för kalla drycker och smoothies: Använd 280–350 gsm kraftiga material för att förhindra att koppen kollapsar i miljöer med hög luftfuktighet och låg temperatur.
Hållbarhet: Paperjoy erbjuder FSC-certifierade (Forest Stewardship Council) material, vilket garanterar 100 % spårbarhet av virkets ursprung för gröna leveranskedjor.
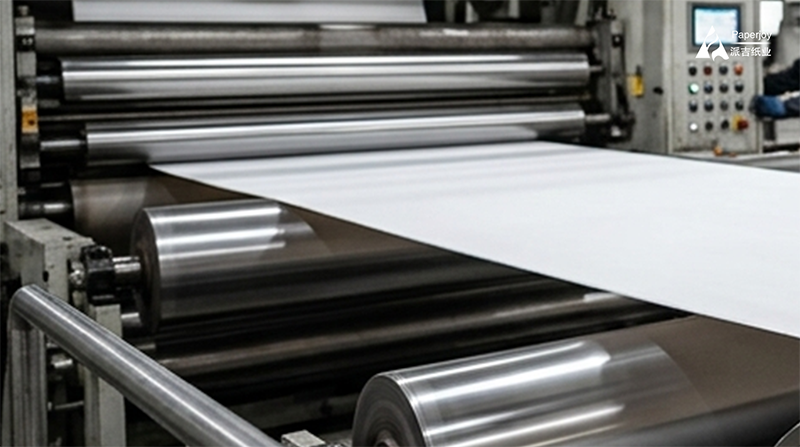
- Kärnbarriärteknik: PE-extruderingsbeläggning
För att förhindra vätskeabsorption måste kartongen behandlas med en barriär. PE-belagt papperförblir den globala branschstandarden tack vare dess exceptionella fysiska stabilitet och kostnadseffektivitet.
Livsmedelsklassade PE-pellets smälts vid 200–350 °C och extruderas jämnt direkt på pappersbanan, vilket bildar en mikrobarriär (0,01–0,03 mm tjock). Detta konfigureras på två huvudsakliga sätt:
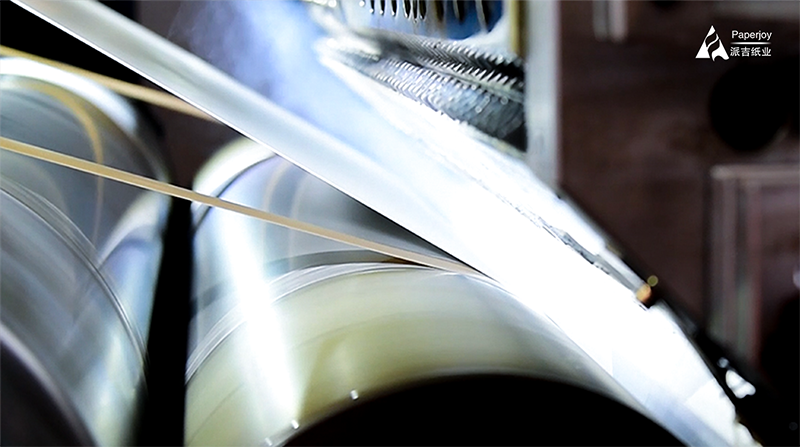
Enkelsidig PE-beläggning: Belagd uteslutande på insidan. Detta är den högsta volymspecifikationen globalt, konstruerad speciellt för varma drycker (upp till 90 °C).
Dubbelsidig PE-beläggning: Belagd på både insidan och utsidan. Denna konfiguration är avgörande för kalla drycker; det yttre PE-lagret förhindrar att atmosfärisk kondens (“svettning”) tränger in i kartongen, vilket håller koppen styv och strukturellt stabil.
- Miljövänlig flexografisk tryckning och precisionsstansning
För att effektivisera nedströmsproduktionen utför Paperjoy tryckning och konvertering internt med exakta tekniska toleranser:
Flexografisk miljövänlig tryckning: Paperjoy använder livsmedelsklassade, vattenbaserade tryckfärger och trycker anpassade varumärken via höghastighetsflexopressar. De härdade materialen uppfyller strikt FDA:s, ISO 9001:s och SGS:s standarder gällande globala migrationsgränser.
Strikta dimensionstoleranser: Vi upprätthåller dimensionstoleransen för Fläktformade koppämnenstrikt inom ±0,5 mm och Pappersmuggens bottenrullebredder inom ±0,3 mm. Denna höga precision förhindrar maskinstopp och strukturella läckor nedströms.
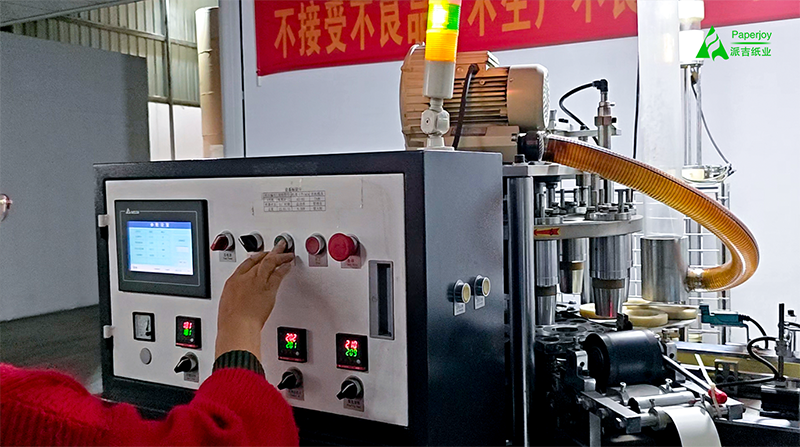
Fas 2: Nedströms höghastighetsformning av koppar
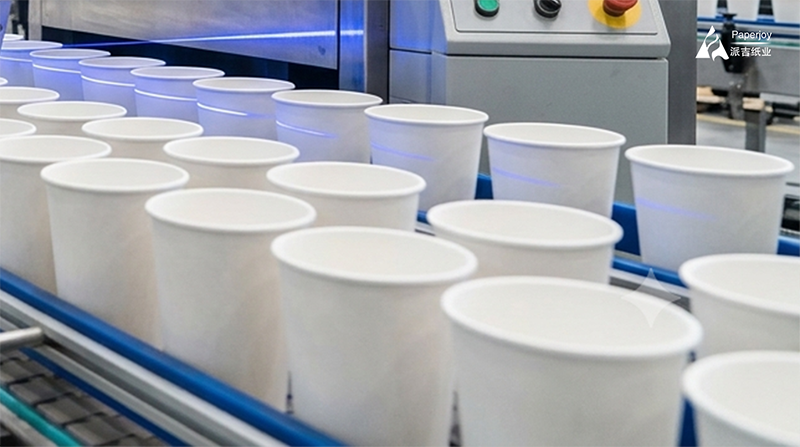
När den fukttäta inslagningen är Pappersmuggfläktämnenoch papper Material för bottenrullar i koppenNär de anländer till fabriken efter leverans tar automatiserade maskiner över. Höghastighetslinjerna arbetar stabilt med 50 till 160 koppar per minut (med avancerade servomodeller som når upp till 260 koppar per minut) och utför sömlöst fyra sista steg:
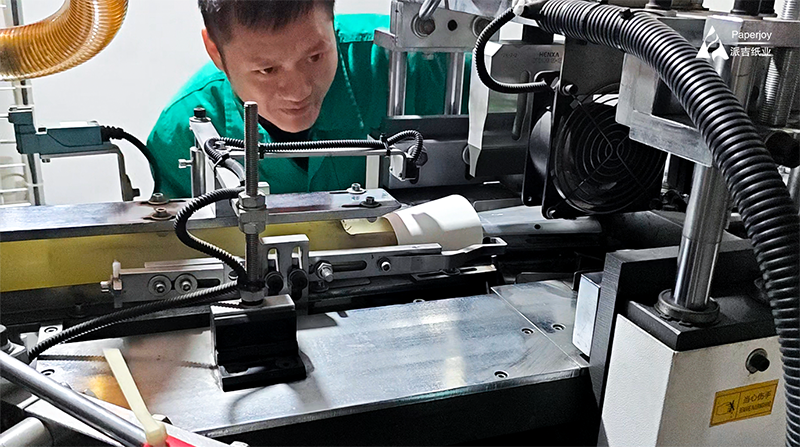
Steg 1: Sidoskarvstätning: Det solfjäderformade koppämnet lindas runt en konisk dorn. Den överlappande kanten smälts samman direkt med varmluft (180°C–220°C) eller högeffektiv ultraljudssvetsning, vilket skapar en permanent, läckagesäker bindning utan lim.
Steg 2: Bottenmontering och räffling: Bottenpappret stansas till skivor från rullen och matas in i koppens botten. Väggens nedre kant viks inåt runt skivan, och ett höghastighetsroterande räfflingsverktyg applicerar värme och intensivt mekaniskt tryck för att skapa en 100 % hermetisk försegling.
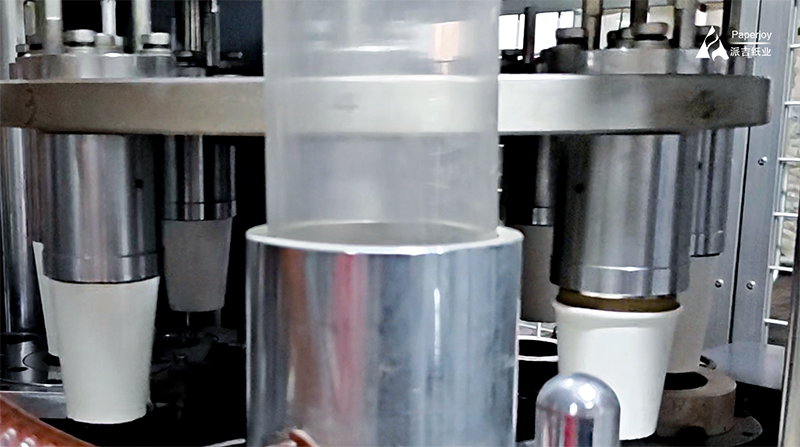
Steg 3: Övre kanten böjd: Muggkroppens övre kant styrs genom specialformade matriser, vilket rullar kartongen utåt till en slät, tät, flerskiktad kant. Detta ökar koppens laterala bågstyrka och säkerställer en bekväm, gradfri drickkant.
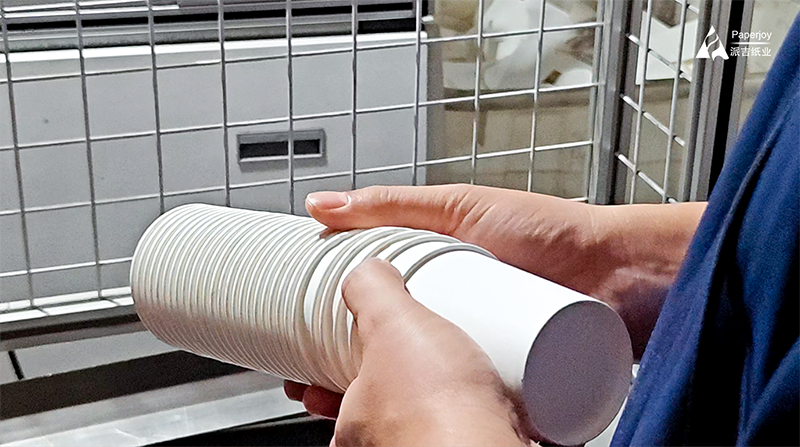
Steg 4: Automatiserad visuell inspektion (CCD): Färdiga koppar passerar under höghastighetsoptiska sensorer. Systemet identifierar och pneumatiskt avvisar alla bitar med mörka fläckar, kantdeformationer eller felaktiga bottentätningar.
Slutsats
Från rå träfiber till en premium kafédisk definieras pappersmuggskvalitet av precisionen i dess råmaterialursprung. Att samarbeta med en professionell tillverkare av förpackningsråvaror som Paperjoy – fullt certifierade enligt GB 4806.8, FDA, ISO 9001, FSC och SGS, och backas upp av omfattande system för att behålla prover i partier – är den strategiska grunden för globala muggformningsfabriker för att eliminera kassationsnivåer och säkra kunder med toppmärken.
Kontaktinformation:
E-post: info@nnpaperjoy.com
Ring oss: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575