









Како се праве папирне чаше? Корак-по-корак индустријски процес производње
папирна чашаПроизводе се високо аутоматизованим поступком премазивањем девичанског картона прехрамбене класе заштитном ПЕ баријером, сечењем на празнине и коришћењем машина за обликовање великом брзином за заптивање бочних шавова, причвршћивање дна и увијање горњег обода.
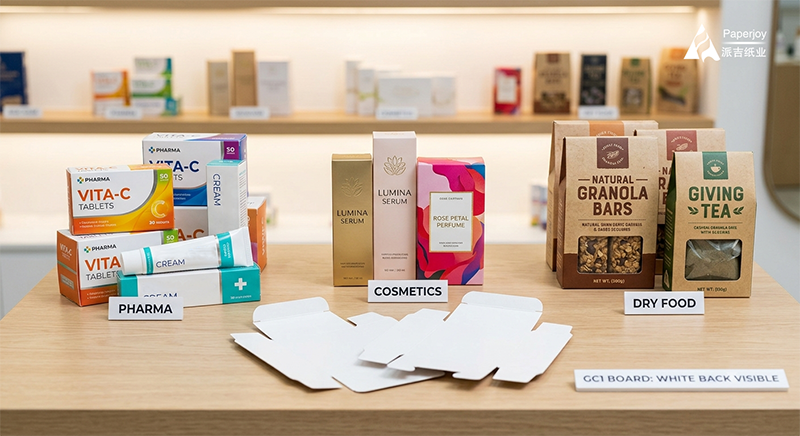
Производња модерних папирних чаша је високо аутоматизован, прецизно вођен инжењерски радни процес. За фабрике за обликовање чаша које се налазе на низводној фази производње, структурна чврстоћа, перформансе без цурења и усклађеност финалне чаше са прописима о безбедности хране у потпуности зависе од квалитета узводне фазе производње. Папир са премазомкартон и бленди изрезани из штанца.
Као водећи светски добављач сировина за паковање хране, компанија Nanning Paperjoy Paper Industry Co., Ltd. анализира комплетан, завшени процес производње модерне папирне чаше – од сирових дрвених влакана до безбедне посуде у вашој руци.
Фаза 1: Узводни инжењеринг сировина и прецизна конверзија
Основа сваке висококвалитетне папирне чаше лежи у техничким спецификацијама њених сировина.
- Избор основног картона и градација грамаже (GSM)
Индустријски папир шоље искључиво користе целулозу од необрађеног дрвета прехрамбене класеПапир за чашеУпотреба рециклиране пулпе која садржи флуоресцентна средства за избељивање је законски забрањена. Дебљина и тежина материјала су пажљиво категорисане према примени:
Чаше за топле напитке: Обично се користи картон од 150–320 г/м² како би се уравнотежила топлотна изолација са оптималном чврстином при држању.
Чаше за хладне напитке и смутије: Користите материјале дебљине 280–350 г/м² како бисте спречили да се чаша уруши у условима високе влажности и ниских температура.
Одрживост: Paperjoy нуди FSC-сертификоване (Forest Stewardship Council) материјале, осигуравајући 100% следљивост порекла дрвета за зелене ланце снабдевања.
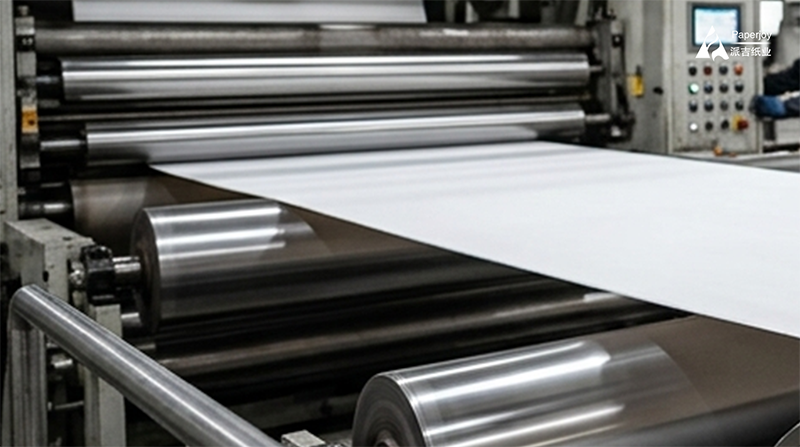
- Технологија основне баријере: PE екструзиони премаз
Да би се спречило упијање течности, картон мора бити третиран заштитним слојем. Папир са ПЕ премазомостаје глобални индустријски стандард због своје изузетне физичке стабилности и исплативости.
PE пелете прехрамбене класе се топе на температури од 200°C до 350°C и равномерно екструдирају директно на папирну траку, формирајући микробаријеру (дебљине 0,01–0,03 мм). Ово се конфигурише на два основна начина:
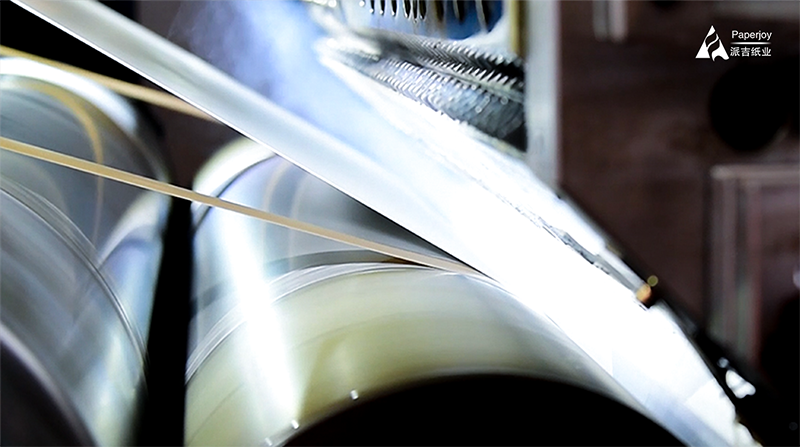
Једнострани PE премаз: Премазан искључиво са унутрашње стране. Ово је спецификација са највећим обимом производње на свету, посебно пројектована за топле напитке (до 90°C).
Двострани ПЕ премаз: Премазан и на унутрашњој и на спољашњој површини. Ова конфигурација је неопходна за хладна пића; спољашњи ПЕ слој спречава атмосферску кондензацију („знојење“) да упије картон, одржавајући чашу чврстом и структурно чврстом.
- Еколошки прихватљива флексографска штампа и прецизно сечење
Да би се поједноставила производња, Paperjoy врши штампање и конвертовање интерно са тачним техничким толеранцијама:
Флексографска еколошки прихватљива штампа: Користећи боје прехрамбене класе на бази воде, Paperjoy штампа прилагођени брендинг помоћу флексо машина велике брзине. Очвршћени материјали строго испуњавају стандарде FDA, ISO 9001 и SGS у вези са глобалним ограничењима миграције.
Строге димензионалне толеранције: Одржавамо димензионалну толеранцију за Бланкови за чаше у облику лепезестрого унутар ±0,5 мм и Доња ролна папирне чашеширине унутар ±0,3 мм. Ова висока прецизност спречава заглављивање машине низводно и структурна цурења.
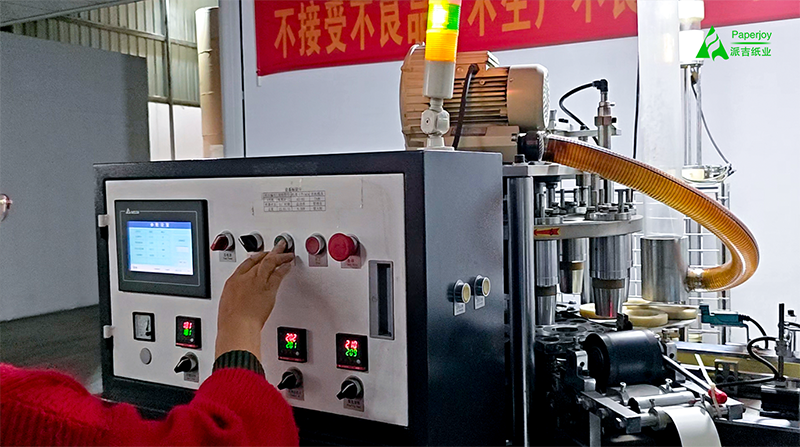
Фаза 2: Низводно формирање шољице великом брзином
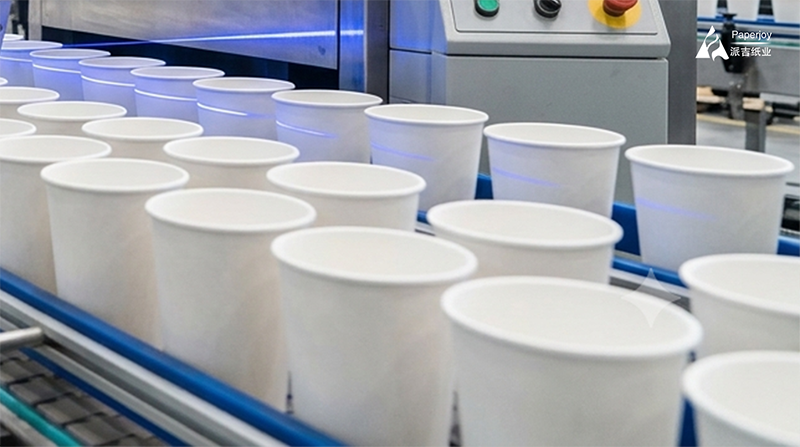
Када је умотан у материјал отпоран на влагу Празни папирни чаши за лепезеи папир Материјали за ролне дна шољеКада стигну до фабрике низводно, аутоматизоване машине преузимају посао. Брзе линије раде стабилно са 50 до 160 шољица у минути (при чему врхунски серво модели достижу и до 260 шољица у минути), беспрекорно извршавајући четири последња корака:
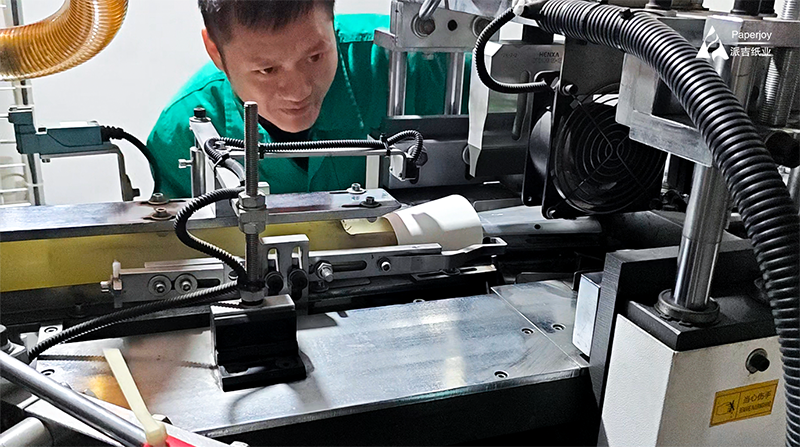
Корак 1: Заптивање бочних шава: Лепезасто обликовани бланк чаше се обмотава око конусног трна. Преклапајућа ивица се тренутно спаја врућим ваздухом (180°C–220°C) или високоефикасним ултразвучним заваривањем, стварајући трајну, непропусну везу без лепкова.
Корак 2: Причвршћивање дна и назубљивање: Доњи папир се из ролне избацује у дискове и убацује у дно тела шоље. Доња ивица зида се савија ка унутра око диска, а алат за назубљивање који се брзо ротира примењује топлоту и интензиван механички притисак како би се створило 100% херметичко заптивање.
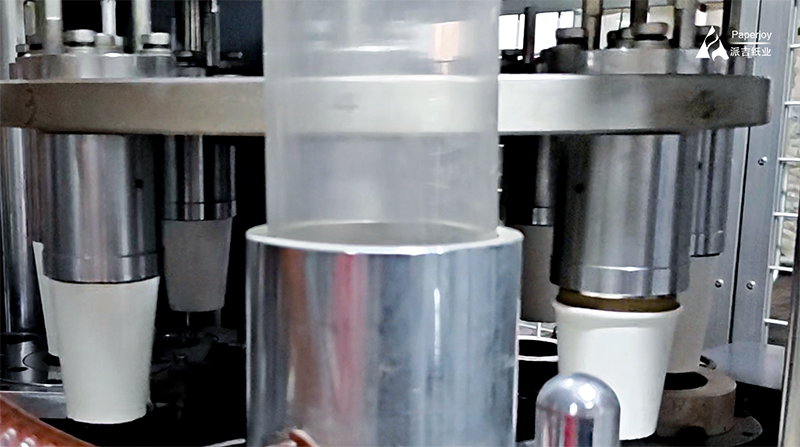
Корак 3: Увијање горњег обода: Горња ивица тела шоље се води кроз специјализоване калупе за обликовање, ваљајући картон ка споља у глатки, чврсти, вишеслојни обод. Ово побољшава бочну чврстоћу шоље и обезбеђује удобан обод без неравнина.
Корак 4: Аутоматизована визуелна инспекција (CCD): Готове шоље пролазе испод брзих оптичких сензора. Систем тренутно идентификује и пнеуматски одбацује све комаде са тамним мрљама, деформацијама обода или неисправним доњим заптивкама.
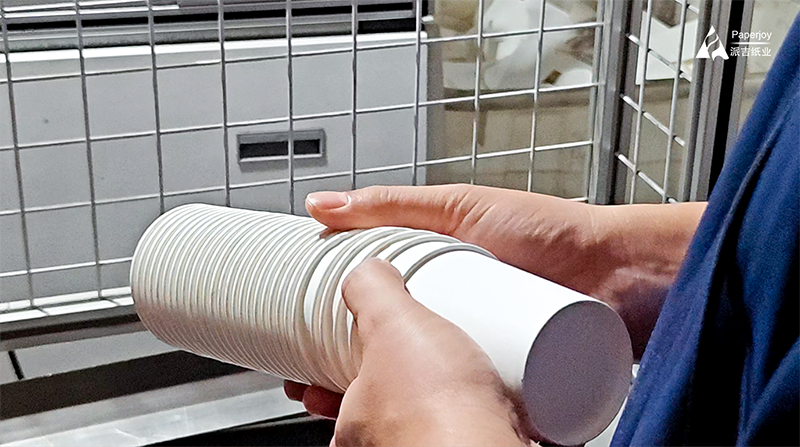
Закључак
Од сирових дрвених влакана до премиум пулта за кафиће, квалитет папирних чаша дефинисан је прецизношћу порекла сировине. Партнерство са професионалним произвођачем сировина за паковање као што је Paperjoy — у потпуности сертификованим према GB 4806.8, FDA, ISO 9001, FSC и SGS, и поткрепљено свеобухватним системима задржавања узорака — представља стратешку основу за глобалне фабрике за обликовање чаша како би елиминисале стопу отпада и обезбедиле клијенте врхунских брендова.
Контакт информације:
Е-пошта: info@nnpaperjoy.com
Позовите нас: 0086-0771-4925950
Вхатсапп | ВеЦхат: 0086-14795799575