









Kako so izdelani papirnati lončki? Industrijski proizvodni proces korak za korakom
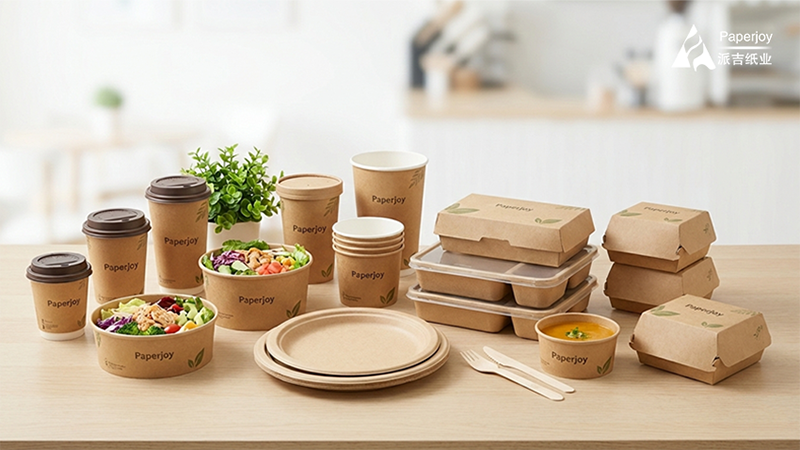
papirnati lončekIzdelujejo se z visoko avtomatiziranim postopkom, pri katerem se deviški karton živilske kakovosti premaže z zaščitno PE pregrado, se izreže na prazne kose in se s pomočjo visokohitrostnih oblikovalnih strojev zatesnijo stranski šivi, pritrdi spodnji del in zvije zgornji rob.
Proizvodnja sodobnih papirnatih skodelic je visoko avtomatiziran, natančno voden inženirski potek dela. Za tovarne, ki oblikujejo skodelice v zaključnem delu, so strukturna togost, delovanje brez puščanja in skladnost končne skodelice z varnostjo živil v celoti odvisne od kakovosti predhodnega dela. Premazani papirkarton in izrezani prazni deli.
Kot vodilni svetovni dobavitelj surovin za embalažo za živila, podjetje Nanning Paperjoy Paper Industry Co., Ltd. razčlenjuje celoten, celovit proizvodni proces sodobne papirnate skodelice – od surovih lesnih vlaken do varne posode v vaši roki.
Faza 1: Inženiring surovin in precizna predelava
Temelj vsakega visokokakovostnega papirnatega lončka so tehnične specifikacije surovin.
- Izbira osnovnega kartona in razvrščanje po gramaturi (GSM)
Industrijski papir skodelice izključno uporabljajo živilsko deviško lesno celulozoPapir za skodeliceUporaba reciklirane celuloze, ki vsebuje fluorescentna belila, je zakonsko prepovedana. Debelina in teža materiala sta skrbno razvrščeni glede na uporabo:
Lončki za tople napitke: Običajno se uporablja karton s težo 150–320 g/m² za uravnoteženje toplotne izolacije in optimalne togosti pri oprijemu.
Lončki za hladne pijače in smutije: Uporabite debele materiale z gostoto 280–350 g/m², da preprečite, da bi se lonček zgrudil v okolju z visoko vlažnostjo in nizko temperaturo.
Trajnost: Paperjoy ponuja materiale s certifikatom FSC (Forest Stewardship Council), kar zagotavlja 100-odstotno sledljivost izvora lesa za zelene dobavne verige.
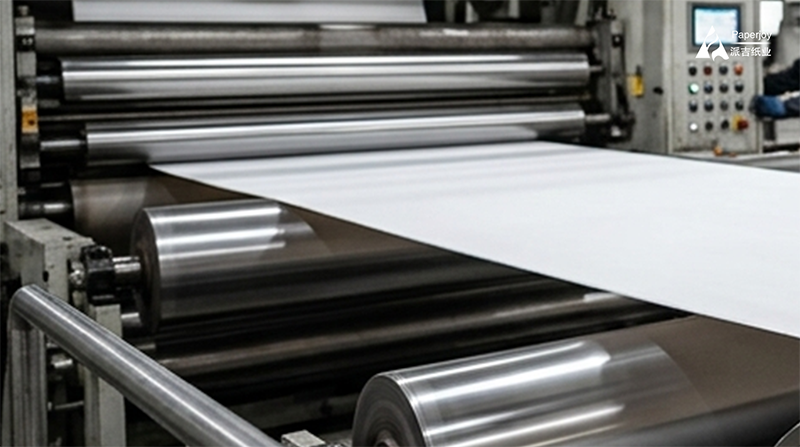
- Tehnologija osrednje pregrade: PE ekstrudirani premaz
Da bi preprečili vpijanje tekočine, je treba karton obdelati z zaščitno folijo. Papir s PE premazomostaja svetovni industrijski standard zaradi izjemne fizične stabilnosti in stroškovne učinkovitosti.
PE peleti živilske kakovosti se stalijo pri 200 °C–350 °C in enakomerno ekstrudirajo neposredno na papirno mrežo, pri čemer tvorijo mikropregrado (debeline 0,01–0,03 mm). Ta je konfigurirana na dva glavna načina:
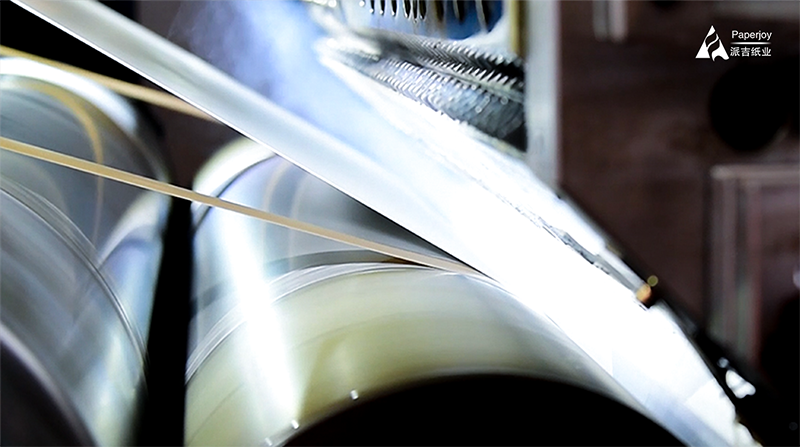
Enostranski PE premaz: Prevlečen izključno na notranji strani. To je najobsežnejša specifikacija na svetu, zasnovana posebej za vroče napitke (do 90 °C).
Dvostranski PE premaz: Premazan tako na notranji kot na zunanji površini. Ta konfiguracija je bistvena za hladne pijače; zunanja PE plast preprečuje, da bi atmosferska kondenzacija (“znojenje”) vpijala karton, zaradi česar je skodelica tog in strukturno trdna.
- Okolju prijazen fleksografski tisk in precizno izsekovanje
Za poenostavitev nadaljnje proizvodnje Paperjoy izvaja tiskanje in predelavo interno z natančnimi tehničnimi tolerancami:
Fleksotisk, okolju prijazen tisk: Paperjoy z visokohitrostnimi fleksotiskalniki tiska blagovne znamke po meri z uporabo živilsko kakovostnih črnil na vodni osnovi. Utrjeni materiali strogo ustrezajo standardom FDA, ISO 9001 in SGS glede globalnih migracijskih omejitev.
Stroge dimenzijske tolerance: Ohranjamo dimenzijsko toleranco za Prazni skodelici v obliki pahljačestrogo znotraj ±0,5 mm in Spodnji zvitek papirnatih skodelicširine znotraj ±0,3 mm. Ta visoka natančnost preprečuje zatikanje stroja in strukturna puščanja.
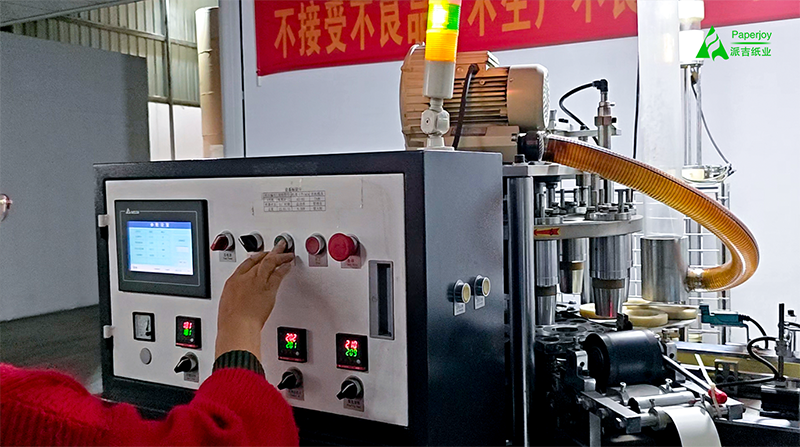
Faza 2: Oblikovanje skodelice z visoko hitrostjo v spodnjem toku
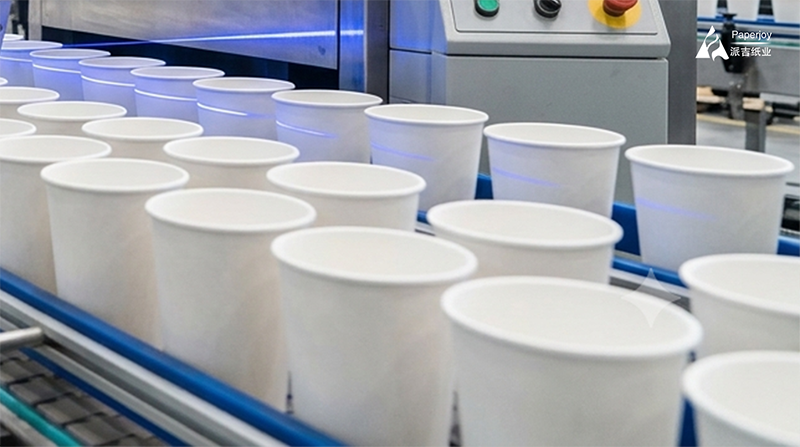
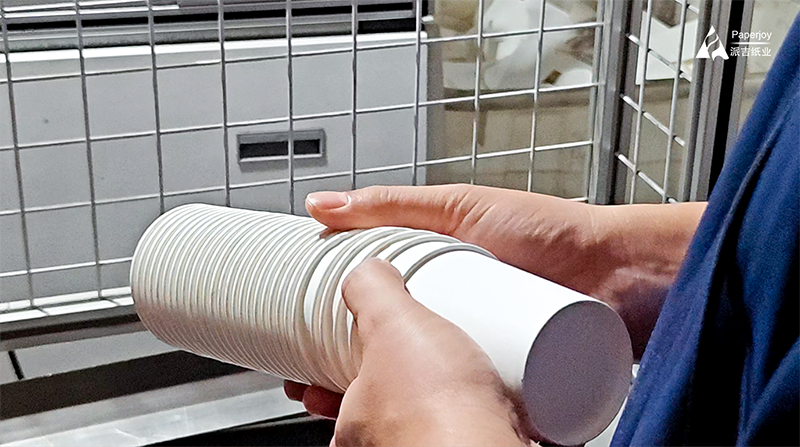
Ko je zavit v vodoodporno folijo Praznine za ventilatorje iz papirnatih skodelicin papir Materiali za zvitek dna skodeliceKo prispejo v tovarno, ki sledi, prevzamejo delo avtomatizirani stroji. Visokohitrostne linije stabilno delujejo s hitrostjo od 50 do 160 skodelic na minuto (zmogljivi servo modeli dosežejo do 260 skodelic na minuto) in brezhibno izvajajo štiri zadnje korake:
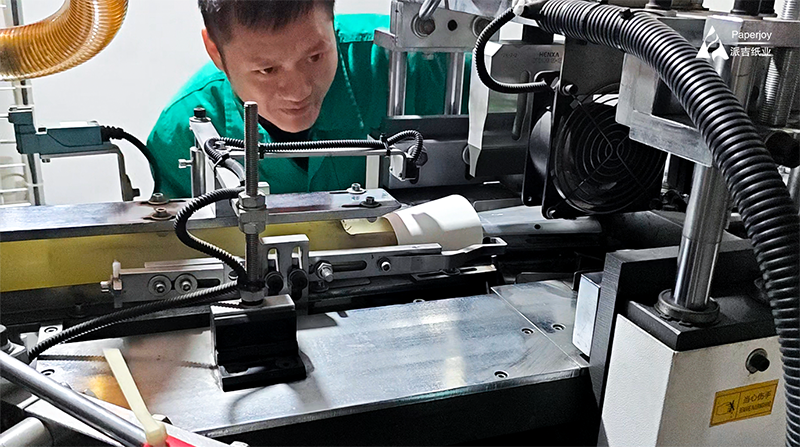
1. korak: Tesnjenje stranskih šivov: Pahljačasto oblikovani lonček se ovije okoli stožčastega trna. Prekrivajoči se rob se v trenutku zlije z vročim zrakom (180 °C–220 °C) ali visokozmogljivim ultrazvočnim varjenjem, kar ustvari trajno in neprepustno vez brez lepil.
2. korak: Pritrditev dna in narebričenje: Spodnji papir se iz role iztisne v diske in se vstavi v dno telesa skodelice. Spodnji rob stene se prepogne navznoter okoli diska, hitro vrteče se orodje za narebričenje pa s toploto in močnim mehanskim pritiskom ustvari 100-odstotno hermetično tesnilo.
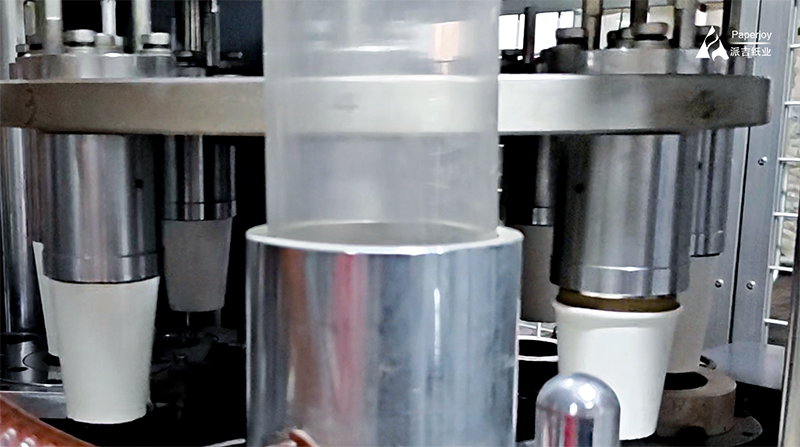
3. korak: Zvijanje zgornjega roba: Zgornji rob telesa skodelice se vodi skozi specializirane oblikovalne matrice, ki karton zvijajo navzven v gladek, tesen, večplasten rob. To poveča stransko trdnost obroča skodelice in zagotavlja udoben rob za pitje brez zarez.
4. korak: Avtomatizirana vizualna kontrola (CCD): Končane skodelice gredo pod visokohitrostne optične senzorje. Sistem takoj prepozna in pnevmatsko zavrže vse kose s temnimi pikami, deformacijami roba ali okvarjenimi spodnjimi tesnili.
Zaključek
Od surovih lesnih vlaken do vrhunskih pultov v kavarnicah je kakovost papirnatih lončkov opredeljena z natančnostjo izvora surovine. Partnerstvo s profesionalnim proizvajalcem surovin za embalažo, kot je Paperjoy – ki je v celoti certificiran po standardih GB 4806.8, FDA, ISO 9001, FSC in SGS ter podprt s celovitimi sistemi za shranjevanje vzorcev – je strateška osnova za globalne tovarne za oblikovanje lončkov, da odpravijo stopnjo odpadkov in si zagotovijo stranke vrhunskih blagovnih znamk.
Kontaktni podatki:
E-pošta: info@nnpaperjoy.com
Pokličite nas: 0086-0771-4925950
WhatsApp | WeChat: 0086-14795799575
Splet:www.paperjoypaper.com