









Ako sa vyrábajú papierové poháre? Postupný priemyselný výrobný proces
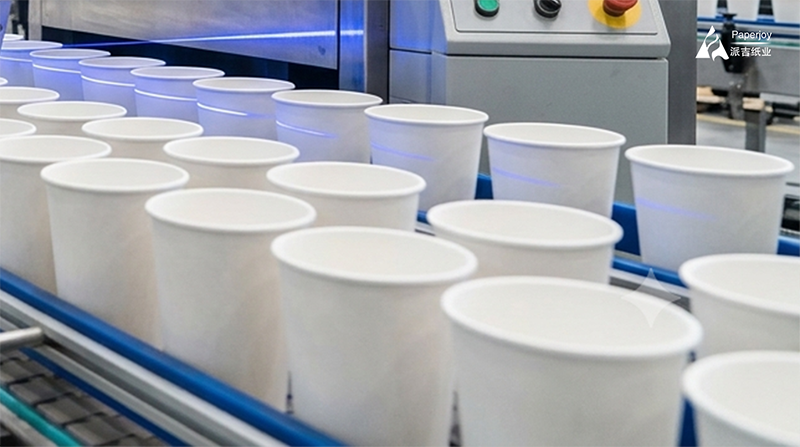
papierový pohársa vyrábajú vysoko automatizovaným procesom potiahnutím potravinárskej panenskej lepenky ochrannou PE bariérou, jej vyrezaním na polotovary a použitím vysokorýchlostných tvarovacích strojov na utesnenie bočných švov, pripevnenie spodnej časti a zvlnenie horného okraja.
Výroba moderných papierových pohárov je vysoko automatizovaný, precízne riadený inžiniersky pracovný postup. V prípade následných tovární na tvarovanie pohárov závisí štrukturálna tuhosť, bezútešnosť a súlad finálneho pohára s predpismi o bezpečnosti potravín úplne od kvality vstupného materiálu. Potiahnutý papierkartón a vyrezané polotovary.
Ako popredný svetový dodávateľ surovín na balenie potravín spoločnosť Nanning Paperjoy Paper Industry Co., Ltd. rozoberá kompletný výrobný proces moderného papierového pohára – od surového drevného vlákna až po bezpečnú nádobu vo vašej ruke.
Fáza 1: Inžinierstvo surovín a presná konverzia
Základom každého kvalitného papierového pohára sú technické špecifikácie jeho surovín.
- Výber a triedenie základnej lepenky podľa gramáže (GSM)
Priemyselný papier šálky používajú výlučne potravinársku drevnú buničinuPapier na pohárePoužívanie recyklovanej buničiny obsahujúcej fluorescenčné bieliace činidlá je zo zákona zakázané. Hrúbka a hmotnosť materiálu sú starostlivo kategorizované podľa použitia:
Poháre na horúce nápoje: Zvyčajne sa používa kartón s gramážou 150 – 320 g/m², aby sa vyvážila tepelná izolácia s optimálnou pevnosťou v ruke.
Poháre na studené nápoje a smoothie: Používajte hrubé materiály s gramážou 280 – 350 g/m², aby ste zabránili ich prepadnutiu v prostredí s vysokou vlhkosťou a nízkou teplotou.
Udržateľnosť: Paperjoy ponúka materiály s certifikátom FSC (Forest Stewardship Council), čím zabezpečuje 100 % sledovateľnosť pôvodu dreva pre zelené dodávateľské reťazce.
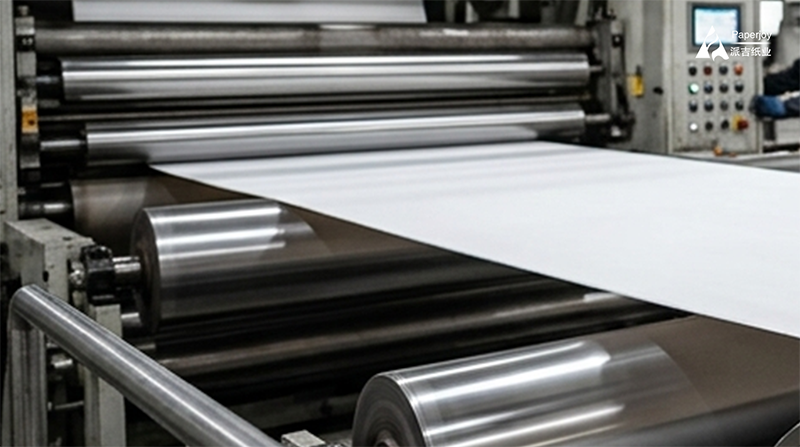
- Technológia jadrovej bariéry: PE extrúzny náter
Aby sa zabránilo absorpcii tekutín, musí byť lepenka ošetrená bariérou. Papier s PE povrchovou úpravouzostáva globálnym priemyselným štandardom vďaka svojej výnimočnej fyzickej stabilite a nákladovej efektívnosti.
Potravinárske PE pelety sa tavia pri teplote 200 °C – 350 °C a rovnomerne sa extrudujú priamo na papierový pás, čím vytvárajú mikrobariéru (s hrúbkou 0,01 – 0,03 mm). Táto je konfigurovaná dvoma hlavnými spôsobmi:
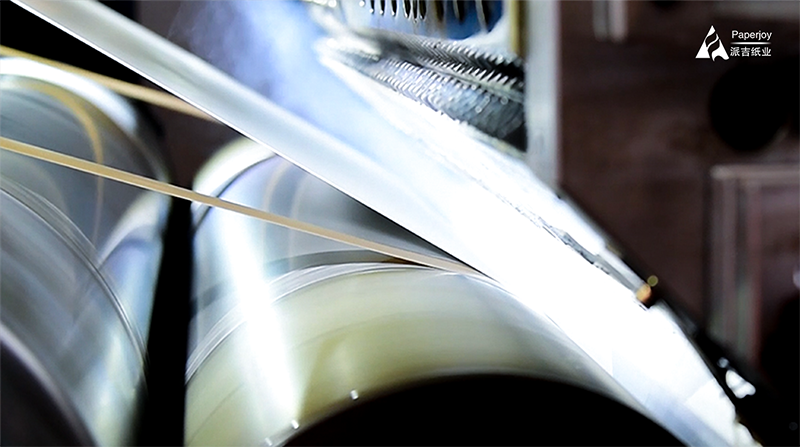
Jednostranný PE náter: Povlak je nanesený výhradne na vnútornej strane. Ide o najobjemovejšiu špecifikáciu na svete, navrhnutú špeciálne pre horúce nápoje (do 90 °C).
Obojstranný PE náter: Povlak na vnútornom aj vonkajšom povrchu. Táto konfigurácia je nevyhnutná pre studené nápoje; vonkajšia PE vrstva zabraňuje atmosférickej kondenzácii („poteniu“) presakovaniu do kartónu, čím udržiava pohár pevný a štrukturálne pevný.
- Ekologická flexografická tlač a presné vysekávanie
Pre zefektívnenie následnej výroby vykonáva Paperjoy tlač a spracovanie interne s presnými technickými toleranciami:
Flexografická ekologická tlač: Paperjoy tlačí vlastné brandingy pomocou vysokorýchlostných flexotlačových strojov s použitím atramentov na vodnej báze potravinárskej kvality. Vytvrdené materiály prísne spĺňajú normy FDA, ISO 9001 a SGS týkajúce sa globálnych migračných limitov.
Prísne rozmerové tolerancie: Dodržiavame rozmerovú toleranciu pre Vejárovité polotovary pohárovpresne v rámci ±0,5 mm a Spodná rolka papierového pohárašírky v rozmedzí ±0,3 mm. Táto vysoká presnosť zabraňuje zaseknutiu stroja a štrukturálnym netesnostiam.
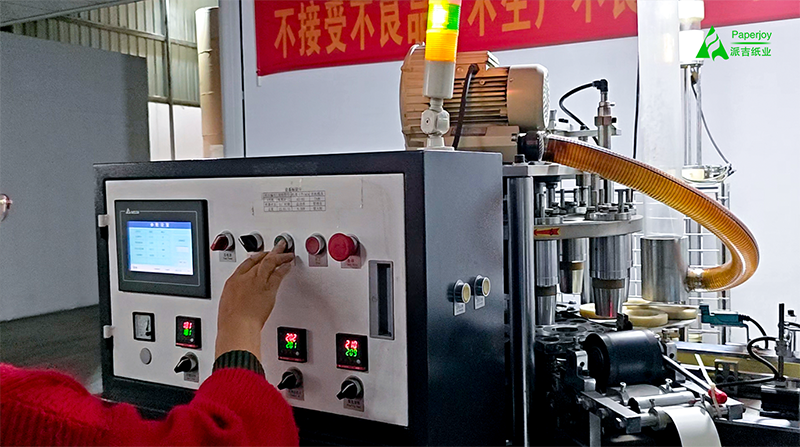
Fáza 2: Vysokorýchlostné formovanie pohárov po prúde
Po zabalení do vodotesnej fólie Polotovary z papierových pohárova papier Materiály na rolovanie dna poháraPo príchode do následnej továrne preberajú prácu automatizované stroje. Vysokorýchlostné linky pracujú stabilne s výkonom 50 až 160 šálok za minútu (pričom špičkové servo modely dosahujú až 260 šálok za minútu) a bezproblémovo vykonávajú štyri posledné kroky:
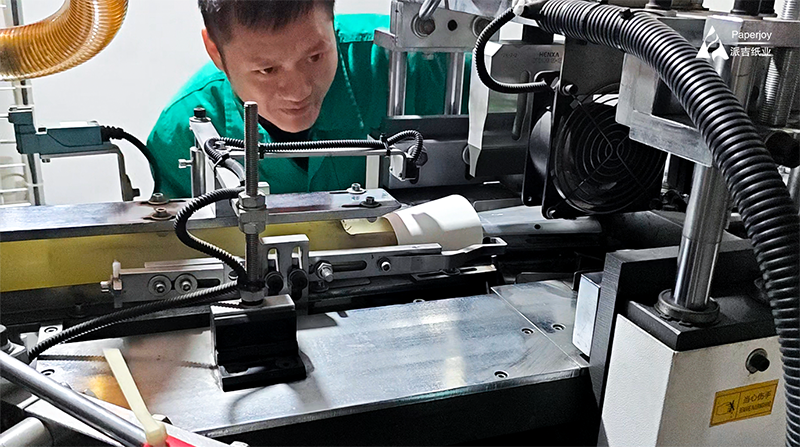
Krok 1: Utesnenie bočného švu: Vejárovitý polotovar pohára sa navinie okolo kužeľového tŕňa. Prekrývajúci sa okraj sa okamžite spojí horúcim vzduchom (180 °C – 220 °C) alebo vysokoúčinným ultrazvukovým zváraním, čím sa vytvorí trvalý a nepriepustný spoj bez lepidiel.
Krok 2: Pripevnenie dna a vrúbkovanie: Spodný papier sa z rolky vyreže do diskov a zasunie sa do spodnej časti tela pohára. Spodný okraj steny sa prehne dovnútra okolo disku a vysokorýchlostný rotujúci vrúbkovací nástroj aplikuje teplo a intenzívny mechanický tlak, čím sa vytvorí 100 % hermetické tesnenie.
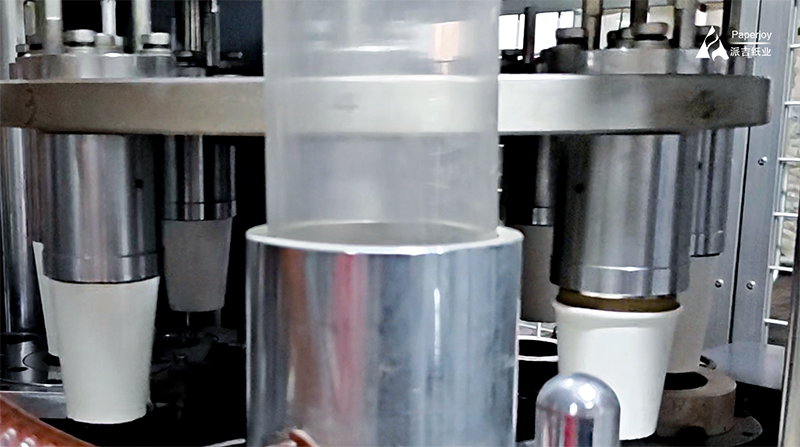
Krok 3: Zvlnenie horného okraja: Horný okraj tela pohára sa vedie cez špeciálne tvarovacie nástroje, ktoré zrolujú kartón smerom von do hladkého, pevného, viacvrstvového okraja. To zvyšuje bočnú pevnosť pohára a zaisťuje pohodlný okraj bez otrepov na pitie.
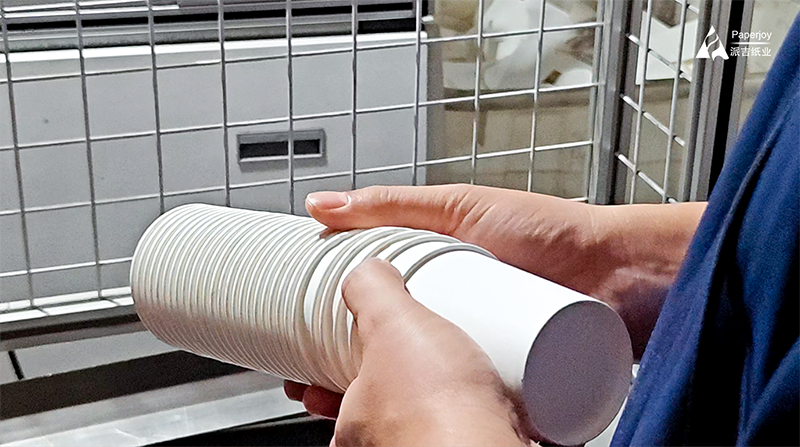
Krok 4: Automatizovaná vizuálna kontrola (CCD): Hotové poháre prechádzajú pod vysokorýchlostnými optickými senzormi. Systém okamžite identifikuje a pneumaticky vyraďuje všetky kusy s tmavými škvrnami, deformáciami okraja alebo chybnými spodnými tesneniami.
Záver
Od surových drevných vlákien až po prémiové kaviarenské pulty, kvalita papierových pohárov je definovaná presnosťou pôvodu suroviny. Partnerstvo s profesionálnym výrobcom obalových surovín, ako je Paperjoy – plne certifikovaným podľa noriem GB 4806.8, FDA, ISO 9001, FSC a SGS a podporovaným komplexnými systémami uchovávania vzoriek šarží – je strategickým základom pre globálne továrne na výrobu pohárov, aby sa eliminovala miera nepodarkov a zabezpečili si klienti z radov špičkových značiek.
Kontaktné informácie:
E-mail:info@nnpaperjoy.com
Zavolajte nám: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575