









Kaip gaminami popieriniai puodeliai? Žingsnis po žingsnio pramoninio gamybos proceso aprašymas
popierinis puodeliss gaminami itin automatizuotu procesu, padengiant maistinį grynąjį kartoną apsauginiu PE barjeru, supjaustant jį į ruošinius ir naudojant greitaeigius formavimo įrenginius šoninėms siūlėms užsandarinti, dugnui pritvirtinti ir viršutiniam kraštui užlenkti.
Šiuolaikinių popierinių puodelių gamyba yra labai automatizuotas, tikslumu pagrįstas inžinerinis darbo procesas. Puodelių formavimo gamyklose galutinio puodelio konstrukcijos tvirtumas, sandarumas ir atitikimas maisto saugos reikalavimams visiškai priklauso nuo pradinės gamybos kokybės. Dengtas popieriuskartonas ir išpjaustyti ruošiniai.
Būdama pirmaujančia pasauline maisto pakuočių žaliavų tiekėja, „Nanning Paperjoy Paper Industry Co., Ltd.“ išsamiai aprašo visą šiuolaikinio popierinio puodelio gamybos procesą – nuo neapdoroto medžio pluošto iki saugaus indo jūsų rankoje.
1 etapas: žaliavų inžinerija ir tikslusis perdirbimas
Bet kurio aukštos kokybės popierinio puodelio pagrindas slypi jo žaliavų techninėse specifikacijose.
- Pagrindinio kartono parinkimas ir gramatūros (GSM) rūšiavimas
Pramoninis popierius puodeliai griežtai naudoja maistinę gryną medienos masęPuodelio formos popieriusPerdirbtos masės, kurioje yra fluorescencinių baliklių, naudojimas yra teisiškai draudžiamas. Medžiagos storis ir svoris kruopščiai suskirstyti pagal paskirtį:
Karštų gėrimų puodeliai: Paprastai naudojamas 150–320 g/m2 kartonas, siekiant subalansuoti šilumos izoliaciją ir optimalų rankos tvirtumą.
Šaltų gėrimų ir kokteilių puodeliai: naudokite 280–350 g/m² storio medžiagas, kad puodelis nesulūžtų esant didelei drėgmei ir žemai temperatūrai.
Tvarumas: „Paperjoy“ siūlo FSC (Miškų valdymo tarybos) sertifikuotas medžiagas, užtikrindama 100 % medienos kilmės atsekamumą ekologiškose tiekimo grandinėse.
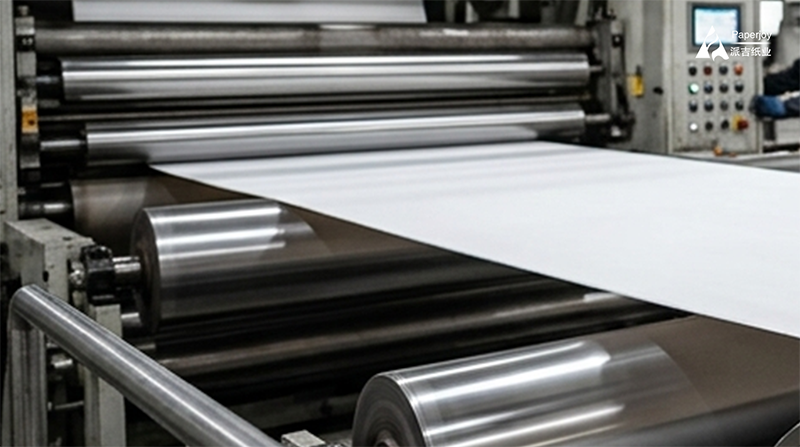
- Pagrindinė barjerinė technologija: PE ekstruzijos danga
Kad būtų išvengta skysčio absorbcijos, kartonas turi būti apdorotas barjerine medžiaga. PE dengtas popieriusišlieka pasauliniu pramonės standartu dėl išskirtinio fizinio stabilumo ir ekonomiškumo.
Maistinės kokybės PE granulės lydomos 200–350 °C temperatūroje ir tolygiai ekstruzuojamos tiesiai ant popieriaus juostos, sudarydamos mikrobarjerą (0,01–0,03 mm storio). Jis sukonfigūruojamas dviem pagrindiniais būdais:
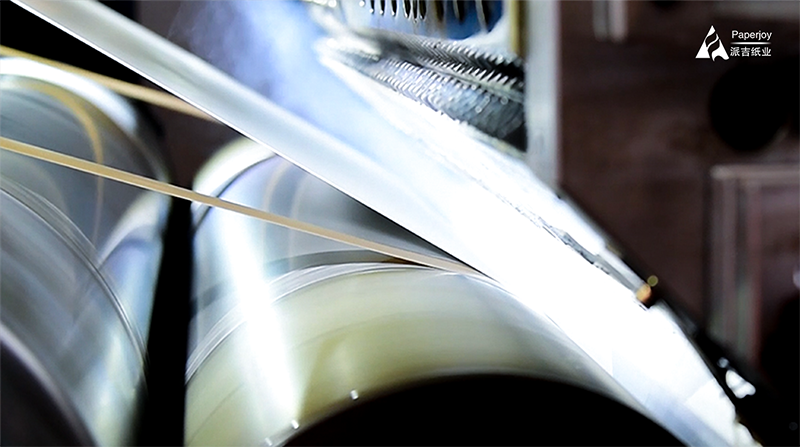
Vienpusė PE danga: padengta tik iš vidaus. Tai didžiausio kiekio pasaulyje specifikacija, sukurta specialiai karštiems gėrimams (iki 90 °C).
Dvipusė PE danga: padengta tiek vidiniu, tiek išoriniu paviršiais. Ši konfigūracija yra būtina šaltiems gėrimams; išorinis PE sluoksnis neleidžia atmosferos kondensatui („prakaitui“) įsigerti į kartoną, todėl puodelis išlieka standus ir tvirtas.
- Ekologiška fleksografinė spauda ir tikslus pjaustymas
Siekdama supaprastinti tolesnę gamybą, „Paperjoy“ spausdina ir konvertuoja savo jėgomis, taikydama tikslius techninius nuokrypius:
Ekologiška fleksografinė spauda: „Paperjoy“ spausdina individualius prekės ženklus, naudodama maistui tinkamus, vandens pagrindo dažus, greitaeigius fleksografinius presus. Sukietėjusios medžiagos griežtai atitinka FDA, ISO 9001 ir SGS standartus dėl pasaulinių migracijos ribų.
Griežti matmenų tolerancijos: Mes išlaikome matmenų toleranciją Vėduoklės formos puodelių ruošiniaigriežtai ±0,5 mm ribose ir Popierinio puodelio dugno ritinėlisplotis ±0,3 mm tikslumu. Toks didelis tikslumas apsaugo nuo užstrigimų mašinose ir konstrukcinių nuotėkių.
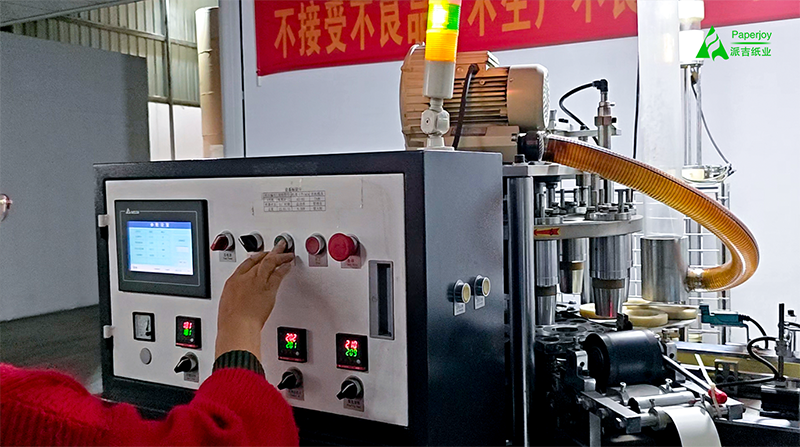
2 etapas: greitaeigis puodelių formavimas pasroviui
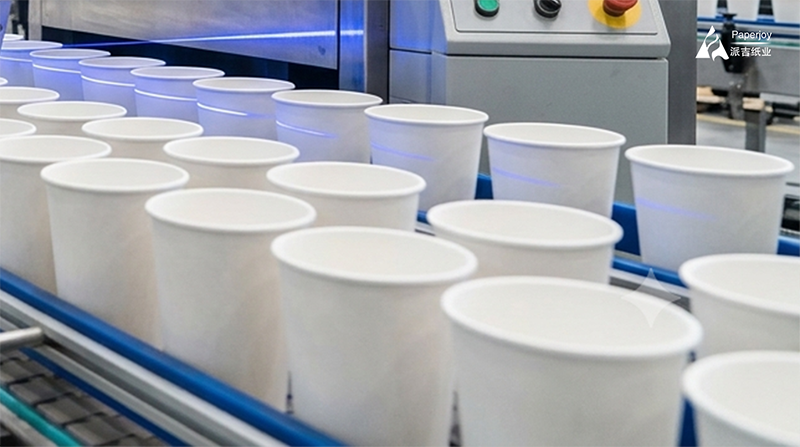
Kai drėgmei atspari pakuotė Popierinių puodelių ventiliatoriaus ruošiniaiir popierius Puodelio dugno ritinėlio medžiagosAtvykus į gamyklą, darbą perima automatizuoti įrenginiai. Didelės spartos linijos veikia stabiliai, našumu nuo 50 iki 160 puodelių per minutę (o aukščiausios klasės servo modeliai pasiekia iki 260 puodelių per minutę), sklandžiai atlikdamos keturis paskutinius veiksmus:
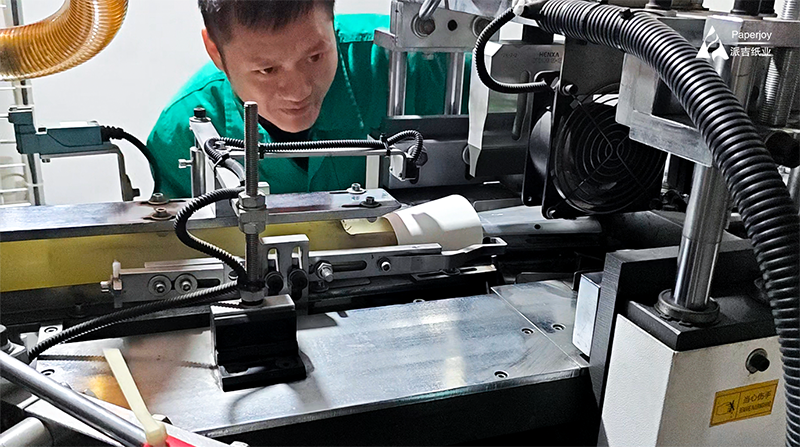
1 veiksmas: Šoninių siūlių sandarinimas: Vėduoklės formos puodelio ruošinys apvyniojamas aplink kūginę įtvarą. Persidengiantis kraštas akimirksniu sulydomas karštu oru (180 °C–220 °C) arba didelio efektyvumo ultragarsiniu suvirinimu, sukuriant nuolatinį, sandarų sujungimą be klijų.
2 veiksmas: Apatinis tvirtinimas ir griovelių formavimas: Apatinis popierius iš ritinėlio išspaudžiamas į diskus ir įdedamas į puodelio korpuso pagrindą. Apatinė sienelės dalis sulankstoma į vidų aplink diską, o dideliu greičiu besisukantis griovelių formavimo įrankis veikia kaitra ir stipriu mechaniniu slėgiu, kad būtų sukurtas 100 % hermetiškas sandarumas.
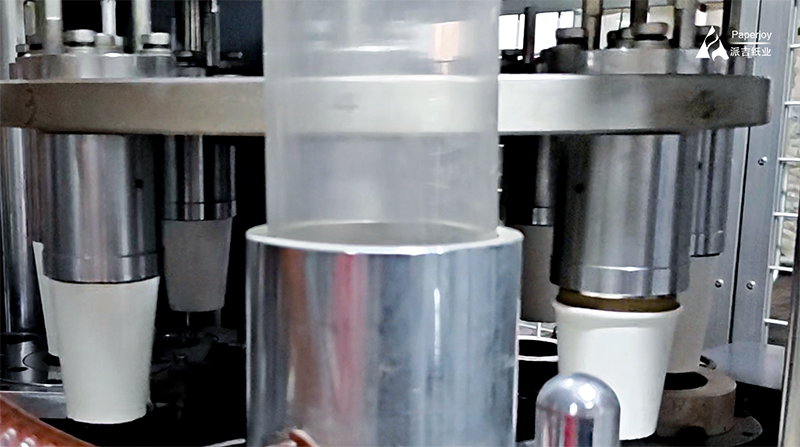
3 veiksmas: Viršutinio krašto užlenkimas: Viršutinis puodelio korpuso kraštas stumiamas per specialias formavimo matricas, išvyniojant kartoną į lygų, tankų, daugiasluoksnį kraštą. Tai padidina puodelio šoninio lanko tvirtumą ir užtikrina patogų, be atplaišų gėrimo kraštą.
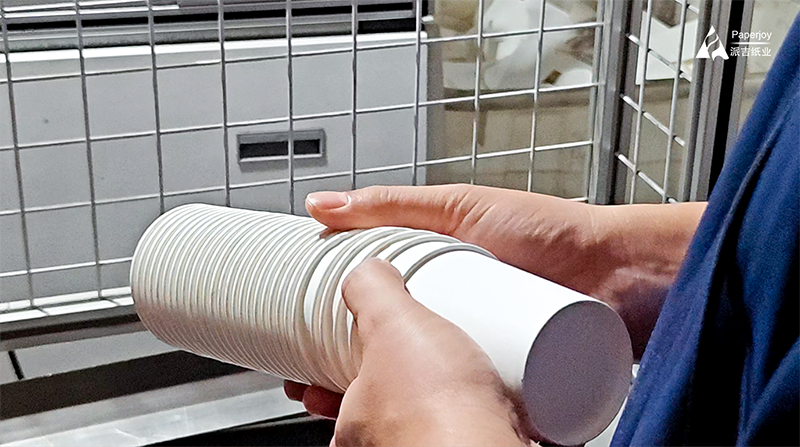
4 veiksmas: automatinė vaizdo patikra (CCD): pagaminti puodeliai praeina pro didelės spartos optinius jutiklius. Sistema akimirksniu identifikuoja ir pneumatiškai atmeta bet kokius gaminius su tamsiomis dėmėmis, kraštų deformacijomis ar sugedusiais dugno sandarikliais.
Išvada
Nuo neapdorotos medienos pluošto iki aukščiausios kokybės kavos parduotuvės prekystalio – popierinių puodelių kokybę apibrėžia jų žaliavos kilmės tikslumas. Partnerystė su profesionaliu pakavimo žaliavų gamintoju, tokiu kaip „Paperjoy“, visiškai sertifikuotu pagal GB 4806.8, FDA, ISO 9001, FSC ir SGS, ir paremtu išsamiomis partijų mėginių saugojimo sistemomis, yra strateginis pagrindas pasaulinėms puodelių formavimo gamykloms, siekiant pašalinti atliekų kiekį ir užsitikrinti aukščiausio lygio prekės ženklų klientus.
Kontaktinė informacija:
El. paštas:info@nnpaperjoy.com
Skambinkite mums:0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575
Žiniatinklis:www.paperjoypaper.com