









પેપર કપ કેવી રીતે બનાવવામાં આવે છે? સ્ટેપ-બાય-સ્ટેપ ઔદ્યોગિક ઉત્પાદન પ્રક્રિયા
કાગળનો કપઆ મશીનોનું ઉત્પાદન ફૂડ-ગ્રેડ વર્જિન પેપરબોર્ડને રક્ષણાત્મક PE બેરિયરથી કોટિંગ કરીને, તેને બ્લેન્ક્સમાં ડાઇ-કટીંગ કરીને અને બાજુના સીમને સીલ કરવા, નીચે જોડવા અને ઉપરના કિનારને કર્લ કરવા માટે હાઇ-સ્પીડ ફોર્મિંગ મશીનોનો ઉપયોગ કરીને અત્યંત સ્વચાલિત પ્રક્રિયા દ્વારા કરવામાં આવે છે.
આધુનિક પેપર કપનું ઉત્પાદન એક અત્યંત સ્વચાલિત, ચોકસાઇ-સંચાલિત એન્જિનિયરિંગ વર્કફ્લો છે. ડાઉનસ્ટ્રીમ કપ બનાવતી ફેક્ટરીઓ માટે, અંતિમ કપની માળખાકીય કઠોરતા, લીક-મુક્ત કામગીરી અને ખાદ્ય-સુરક્ષા પાલન સંપૂર્ણપણે અપસ્ટ્રીમની ગુણવત્તા પર આધાર રાખે છે. કોટેડ પેપરબોર્ડ અને ડાઇ-કટ બ્લેન્ક્સ.
ફૂડ પેકેજિંગ કાચા માલના અગ્રણી વૈશ્વિક સપ્લાયર તરીકે, નેનિંગ પેપરજોય પેપર ઇન્ડસ્ટ્રી કંપની લિમિટેડ, આધુનિક પેપર કપની સંપૂર્ણ, એન્ડ-ટુ-એન્ડ ઉત્પાદન પ્રક્રિયાનું વિશ્લેષણ કરે છે – કાચા લાકડાના રેસાથી લઈને તમારા હાથમાં સુરક્ષિત કન્ટેનર સુધી.
તબક્કો 1: અપસ્ટ્રીમ રો મટીરીયલ એન્જિનિયરિંગ અને પ્રિસિઝન કન્વર્ટિંગ
કોઈપણ ઉચ્ચ-ગુણવત્તાવાળા પેપર કપનો પાયો તેના કાચા માલની તકનીકી વિશિષ્ટતાઓમાં રહેલો છે.
- બેઝ પેપરબોર્ડ સિલેક્શન અને ગ્રામેજ (GSM) ગ્રેડિંગ
ઔદ્યોગિક કાગળ કપમાં ફૂડ-ગ્રેડ વર્જિન લાકડાના પલ્પનો સખત ઉપયોગ થાય છેકપસ્ટોક પેપર. ફ્લોરોસન્ટ વ્હાઇટનિંગ એજન્ટો ધરાવતા રિસાયકલ પલ્પનો ઉપયોગ કાયદેસર રીતે પ્રતિબંધિત છે. સામગ્રીની જાડાઈ અને વજન કાળજીપૂર્વક ઉપયોગ દ્વારા વર્ગીકૃત કરવામાં આવે છે:
હોટ ડ્રિંક કપ: સામાન્ય રીતે 150-320 gsm પેપરબોર્ડનો ઉપયોગ થર્મલ ઇન્સ્યુલેશનને શ્રેષ્ઠ હેન્ડ-હોલ્ડ કઠોરતા સાથે સંતુલિત કરવા માટે થાય છે.
કોલ્ડ ડ્રિંક અને સ્મૂધી કપ: ઉચ્ચ ભેજ અને નીચા તાપમાનવાળા વાતાવરણમાં કપ તૂટી પડતો અટકાવવા માટે 280-350 gsm હેવી-ગેજ સામગ્રીનો ઉપયોગ કરો.
ટકાઉપણું: પેપરજોય FSC-પ્રમાણિત (ફોરેસ્ટ સ્ટેવર્ડશિપ કાઉન્સિલ) સામગ્રી પ્રદાન કરે છે, જે ગ્રીન સપ્લાય ચેઇન માટે 100% લાકડાના મૂળની શોધક્ષમતા સુનિશ્ચિત કરે છે.
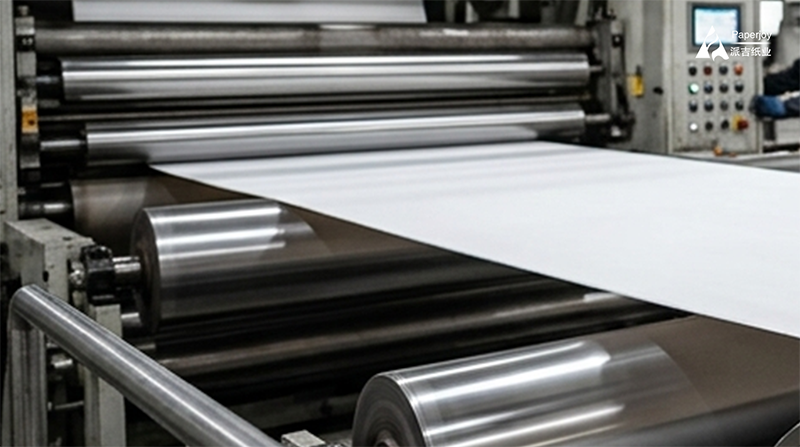
- કોર બેરિયર ટેકનોલોજી: PE એક્સટ્રુઝન કોટિંગ
પ્રવાહી શોષણ અટકાવવા માટે, પેપરબોર્ડને અવરોધક સાથે સારવાર આપવી આવશ્યક છે. પીઈ કોટેડ પેપરતેની અસાધારણ ભૌતિક સ્થિરતા અને ખર્ચ-કાર્યક્ષમતાને કારણે વૈશ્વિક ઉદ્યોગ માનક રહે છે.
ફૂડ-ગ્રેડ PE ગોળીઓ 200°C–350°C પર ઓગાળવામાં આવે છે અને કાગળના જાળા પર સીધા જ એકસરખી રીતે બહાર કાઢવામાં આવે છે, જેનાથી સૂક્ષ્મ-અવરોધ (0.01–0.03mm જાડા) બને છે. આ બે પ્રાથમિક રીતે ગોઠવવામાં આવે છે:
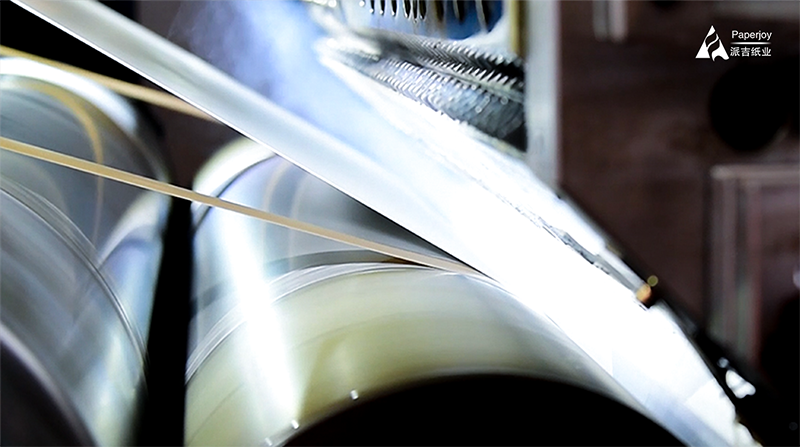
સિંગલ-સાઇડ પીઇ કોટિંગ: ફક્ત અંદરથી કોટેડ. આ વૈશ્વિક સ્તરે સૌથી વધુ વોલ્યુમ સ્પેસિફિકેશન છે, જે ખાસ કરીને ગરમ પીણાં (90°C સુધી) માટે રચાયેલ છે.
ડબલ-સાઇડ PE કોટિંગ: આંતરિક અને બાહ્ય બંને સપાટી પર કોટેડ. આ ગોઠવણી ઠંડા પીણાં માટે જરૂરી છે; બાહ્ય PE સ્તર વાતાવરણીય ઘનીકરણ (“પરસેવો”) ને પેપરબોર્ડમાં ભળતા અટકાવે છે, જે કપને સખત અને માળખાકીય રીતે મજબૂત રાખે છે.
- ઇકો-ફ્રેન્ડલી ફ્લેક્સોગ્રાફિક પ્રિન્ટિંગ અને પ્રિસિઝન ડાઇ-કટીંગ
ડાઉનસ્ટ્રીમ ઉત્પાદનને સુવ્યવસ્થિત કરવા માટે, પેપરજોય ચોક્કસ તકનીકી સહિષ્ણુતા સાથે ઇન-હાઉસ પ્રિન્ટિંગ અને કન્વર્ટિંગનું કાર્ય કરે છે:
ફ્લેક્સોગ્રાફિક ઇકો-ફ્રેન્ડલી પ્રિન્ટિંગ: ફૂડ-ગ્રેડ, પાણી-આધારિત શાહીનો ઉપયોગ કરીને, પેપરજોય હાઇ-સ્પીડ ફ્લેક્સો પ્રેસ દ્વારા કસ્ટમ બ્રાન્ડિંગ છાપે છે. ક્યોર્ડ મટિરિયલ્સ વૈશ્વિક સ્થળાંતર મર્યાદા સંબંધિત FDA, ISO 9001 અને SGS ધોરણોનું સખતપણે પાલન કરે છે.
કડક પરિમાણીય સહિષ્ણુતા: અમે પરિમાણીય સહિષ્ણુતા જાળવીએ છીએ પંખા આકારના કપ બ્લેન્ક્સસખત રીતે ±0.5mm ની અંદર અને પેપર કપ બોટમ રોલપહોળાઈ ±0.3mm ની અંદર. આ ઉચ્ચ ચોકસાઇ ડાઉનસ્ટ્રીમ મશીન જામ અને માળખાકીય લીકને અટકાવે છે.
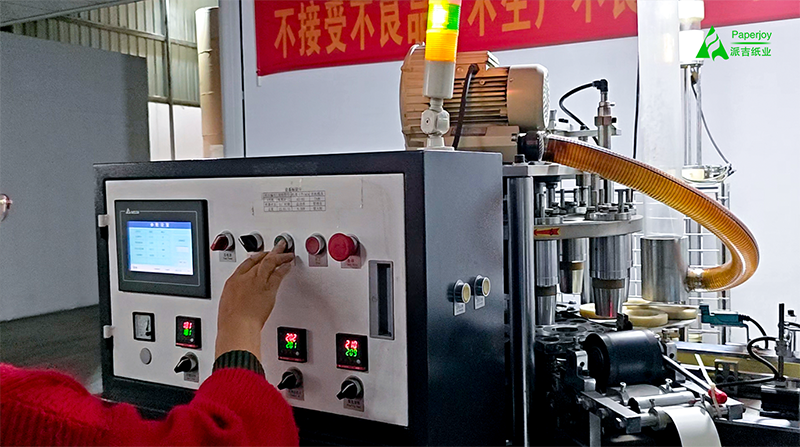
તબક્કો 2: ડાઉનસ્ટ્રીમ હાઇ-સ્પીડ કપ ફોર્મિંગ
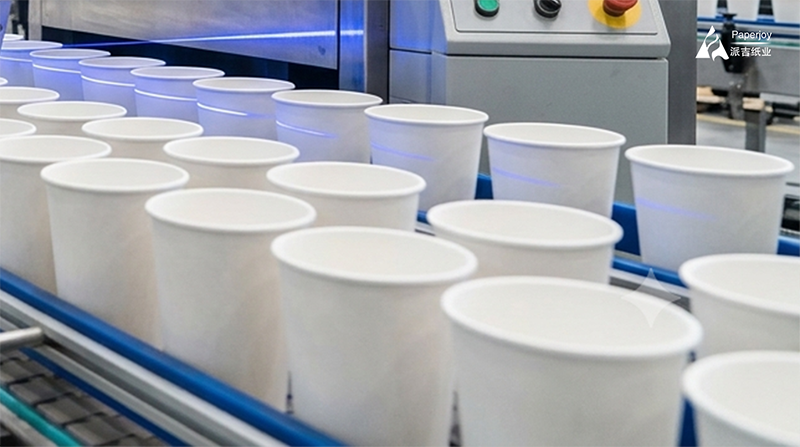
એકવાર ભેજ-પ્રૂફ લપેટાઈ જાય પછી પેપર કપ ફેન બ્લેન્ક્સઅને કાગળ કપ બોટમ રોલ મટિરિયલ્સડાઉનસ્ટ્રીમ ફેક્ટરીમાં પહોંચે છે, ઓટોમેટેડ મશીનરી કામ સંભાળે છે. હાઇ-સ્પીડ લાઇન્સ 50 થી 160 કપ પ્રતિ મિનિટની ઝડપે સ્થિર રીતે કાર્ય કરે છે (હાઇ-એન્ડ સર્વો મોડેલ્સ 260 કપ પ્રતિ મિનિટ સુધી પહોંચે છે), ચાર અંતિમ પગલાં એકીકૃત રીતે ચલાવે છે:
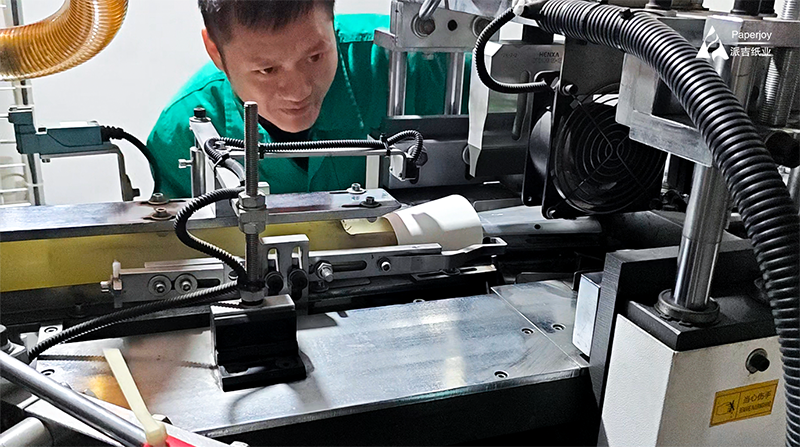
પગલું 1: સાઇડ સીમ સીલિંગ: પંખા આકારના કપ બ્લેન્કને શંકુ આકારના મેન્ડ્રેલની આસપાસ વીંટાળવામાં આવે છે. ઓવરલેપિંગ ધારને ગરમ હવા (180°C–220°C) અથવા ઉચ્ચ-કાર્યક્ષમતાવાળા અલ્ટ્રાસોનિક વેલ્ડીંગનો ઉપયોગ કરીને તરત જ ફ્યુઝ કરવામાં આવે છે, જે એડહેસિવ્સ વિના કાયમી, લીક-પ્રૂફ બોન્ડ બનાવે છે.
પગલું 2: નીચેનું જોડાણ અને નર્લિંગ: નીચેના કાગળને રોલમાંથી ડિસ્કમાં પંચ કરવામાં આવે છે અને કપ બોડીના પાયામાં નાખવામાં આવે છે. દિવાલનો નીચેનો હોઠ ડિસ્કની આસપાસ અંદરની તરફ ફોલ્ડ થાય છે, અને હાઇ-સ્પીડ ફરતું નર્લિંગ ટૂલ 100% હર્મેટિક સીલ બનાવવા માટે ગરમી અને તીવ્ર યાંત્રિક દબાણ લાગુ કરે છે.
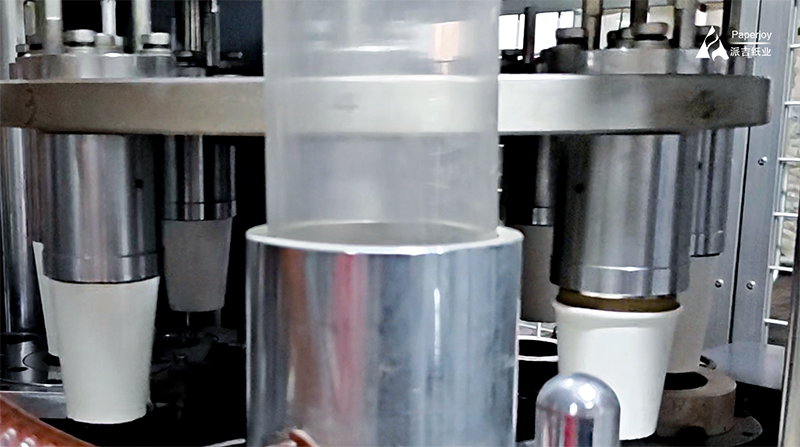
પગલું 3: ટોપ રિમ કર્લિંગ: કપ બોડીની ઉપરની ધાર વિશિષ્ટ ફોર્મિંગ ડાઈઝ દ્વારા માર્ગદર્શન આપવામાં આવે છે, જે પેપરબોર્ડને બહારની તરફ એક સરળ, ચુસ્ત, બહુ-સ્તરીય રિમમાં ફેરવે છે. આ કપની લેટરલ હૂપ મજબૂતાઈને વધારે છે અને આરામદાયક, ગડબડ-મુક્ત પીવાના ધારની ખાતરી કરે છે.
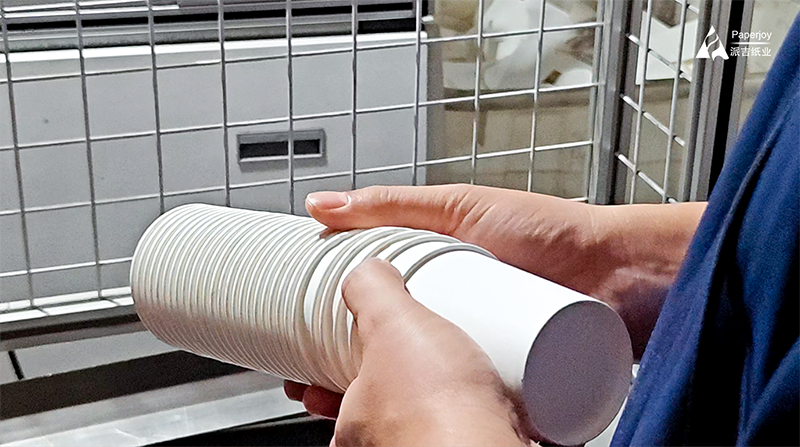
પગલું 4: ઓટોમેટેડ વિઝન ઇન્સ્પેક્શન (CCD): ફિનિશ્ડ કપ હાઇ-સ્પીડ ઓપ્ટિકલ સેન્સર હેઠળ પસાર થાય છે. સિસ્ટમ તરત જ શ્યામ ફોલ્લીઓ, રિમ વિકૃતિઓ અથવા ખામીયુક્ત તળિયા સીલવાળા કોઈપણ ટુકડાને ઓળખે છે અને વાયુયુક્ત રીતે નકારી કાઢે છે.
નિષ્કર્ષ
કાચા લાકડાના રેસાથી લઈને પ્રીમિયમ કોફી શોપ કાઉન્ટર સુધી, પેપર કપની ગુણવત્તા તેના કાચા માલના મૂળની ચોકસાઈ દ્વારા વ્યાખ્યાયિત થાય છે. પેપરજોય જેવા વ્યાવસાયિક પેકેજિંગ કાચા માલ ઉત્પાદક સાથે ભાગીદારી – જે GB 4806.8, FDA, ISO 9001, FSC અને SGS હેઠળ સંપૂર્ણપણે પ્રમાણિત છે, અને વ્યાપક લોટ સેમ્પલ રીટેન્શન સિસ્ટમ્સ દ્વારા સમર્થિત છે – તે વૈશ્વિક કપ-નિર્માણ ફેક્ટરીઓ માટે સ્ક્રેપ દરોને દૂર કરવા અને ટોચના-સ્તરના બ્રાન્ડ ક્લાયન્ટ્સને સુરક્ષિત કરવા માટે વ્યૂહાત્મક પાયો છે.
સંપર્ક માહિતી:
ઈ-મેલ: info@nnpaperjoy.com
અમને કૉલ કરો: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575