









Jak se vyrábějí papírové kelímky? Postupný průmyslový výrobní proces
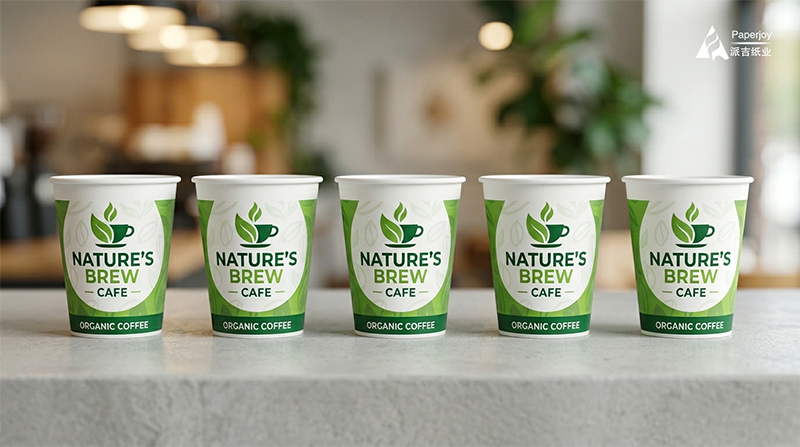
papírový kelímekse vyrábějí vysoce automatizovaným procesem, při kterém se potravinářská panenská lepenka natře ochrannou PE bariérou, vysekává se na polotovary a na vysokorychlostních tvarovacích strojích se utěsní boční švy, připevní spodní část a zvlní horní okraj.
Výroba moderních papírových kelímků je vysoce automatizovaný, precizně řízený inženýrský pracovní postup. U továren na výrobu kelímků v následných fázích výroby závisí konstrukční tuhost, bezproblémový provoz a shoda finálního kelímku s předpisy o bezpečnosti potravin zcela na kvalitě vstupního materiálu. Potahovaný papírlepenky a vyřezávané polotovary.
Jako přední světový dodavatel surovin pro balení potravin společnost Nanning Paperjoy Paper Industry Co., Ltd. rozebírá kompletní výrobní proces moderního papírového kelímku – od surového dřevěného vlákna až po bezpečnou nádobu ve vaší ruce.
Fáze 1: Předprodejní inženýrství surovin a přesné zpracování
Základem každého vysoce kvalitního papírového kelímku jsou technické specifikace jeho surovin.
- Výběr a třídění základní lepenky (GSM)
Průmyslový papír šálky používají výhradně potravinářskou dřevní buničinuPapír na kelímkyPoužití recyklované buničiny obsahující fluorescenční bělicí činidla je ze zákona zakázáno. Tloušťka a hmotnost materiálu jsou pečlivě rozděleny do kategorií podle použití:
Kelímky na horké nápoje: Obvykle se používá karton s gramáží 150–320 g/m², aby se vyvážila tepelná izolace s optimální tuhostí při držení.
Kelímky na studené nápoje a smoothie: Používejte silné materiály o gramáži 280–350 g/m², aby se kelímek nezhroutil v prostředí s vysokou vlhkostí a nízkou teplotou.
Udržitelnost: Paperjoy nabízí materiály s certifikací FSC (Forest Stewardship Council), což zajišťuje 100% sledovatelnost původu dřeva pro zelené dodavatelské řetězce.
- Technologie jádrové bariéry: PE extruzní povlak
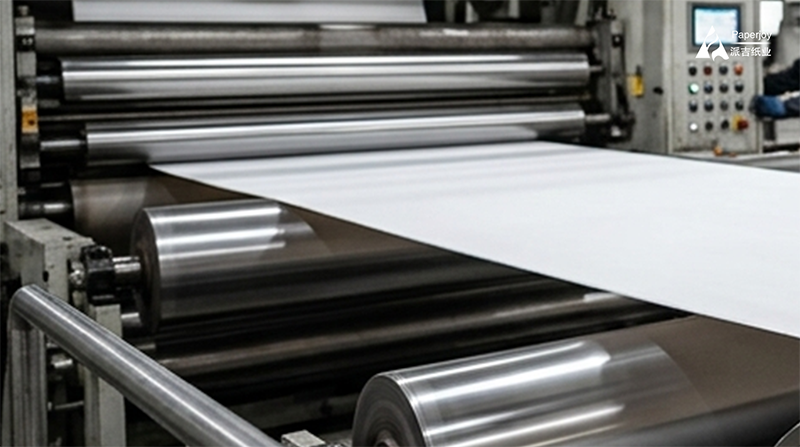
Aby se zabránilo absorpci tekutin, musí být lepenka ošetřena bariérou. Papír s PE potahemzůstává globálním průmyslovým standardem díky své výjimečné fyzické stabilitě a nákladové efektivitě.
Pelety z PE potravinářské kvality se taví při teplotě 200 °C–350 °C a rovnoměrně se extrudují přímo na papírový pás, čímž vytvářejí mikrobariéru (o tloušťce 0,01–0,03 mm). Ta se konfiguruje dvěma hlavními způsoby:
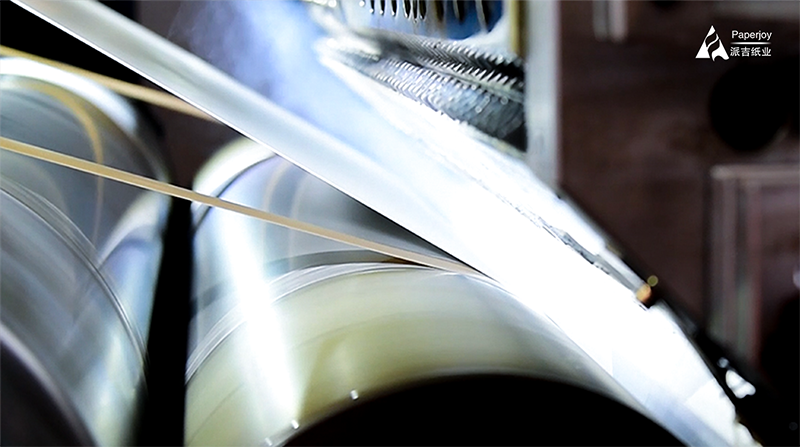
Jednostranný PE povlak: Povlak výhradně na vnitřní straně. Jedná se o celosvětově nejprodávanější specifikaci, navrženou speciálně pro horké nápoje (až do 90 °C).
Oboustranný PE povlak: Povlak na vnitřním i vnějším povrchu. Tato konfigurace je nezbytná pro studené nápoje; vnější PE vrstva zabraňuje atmosférické kondenzaci („pocení“) vsáknutí do kartonu, čímž udržuje kelímek pevný a strukturálně pevný.
- Ekologický flexografický tisk a přesné vysekávání
Pro zefektivnění následné výroby provádí Paperjoy tisk a zpracování interně s přesnými technickými tolerancemi:
Flexografický ekologický tisk: Paperjoy tiskne vlastní branding pomocí vysokorychlostních flexotiskových strojů s využitím potravinářských inkoustů na vodní bázi. Vytvrzené materiály přísně splňují normy FDA, ISO 9001 a SGS týkající se globálních migračních limitů.
Přísné rozměrové tolerance: Dodržujeme rozměrové tolerance pro Polotovary hrnků ve tvaru vějířepřesně v rozmezí ±0,5 mm a Spodní role papírového kelímkušířky v rozmezí ±0,3 mm. Tato vysoká přesnost zabraňuje zasekávání ve strojích a strukturálním netěsnostem.
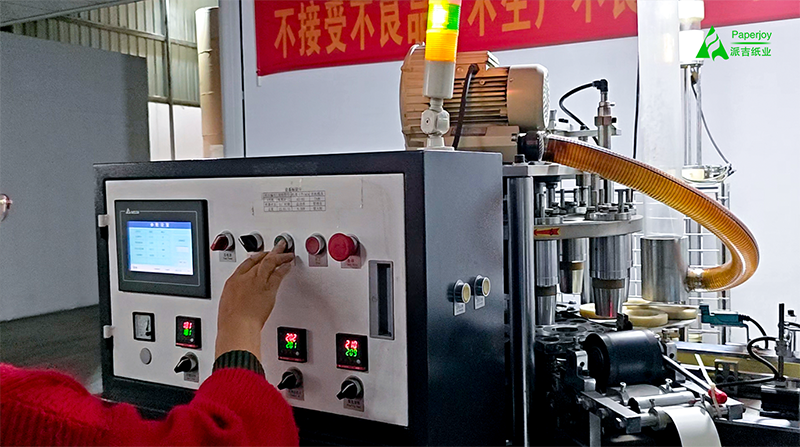
Fáze 2: Následné vysokorychlostní formování kalíšku
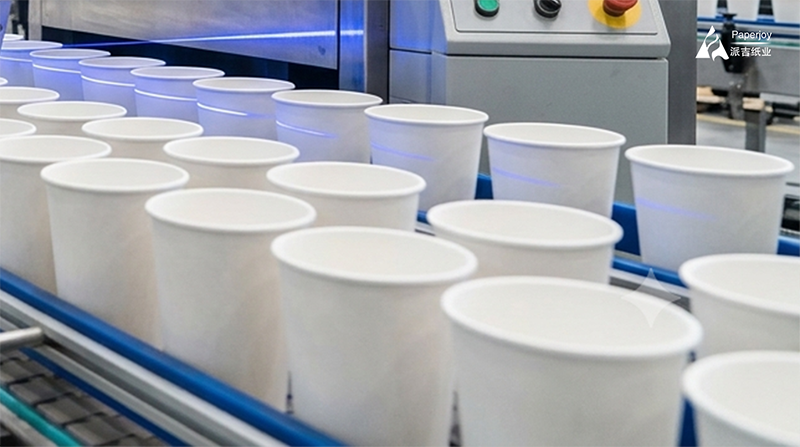
Jakmile je zabaleno do vodotěsné fólie Polotovary z papírových kelímkůa papír Materiály pro dno pohárkuPo příchodu do navazující továrny přebírají práci automatizované stroje. Vysokorychlostní linky stabilně fungují s výkonem 50 až 160 šálků za minutu (přičemž špičkové servo modely dosahují až 260 šálků za minutu) a bezproblémově provádějí čtyři poslední kroky:
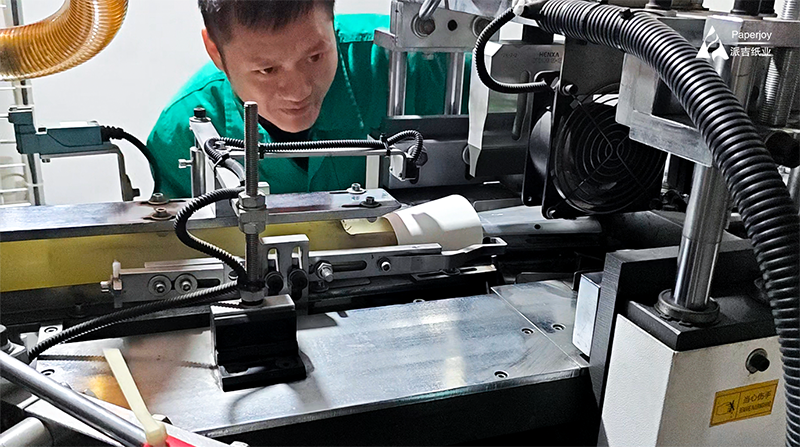
Krok 1: Svaření bočních švů: Vějířovitý polotovar kalíšku se navine kolem kuželového trnu. Překrývající se okraj se okamžitě svaří horkým vzduchem (180 °C–220 °C) nebo vysoce účinným ultrazvukovým svařováním, čímž se vytvoří trvalý a nepropustný spoj bez použití lepidel.
Krok 2: Upevnění dna a vroubkování: Spodní papír se z role vyrazí do disků a zasune do dna těla kelímku. Spodní okraj stěny se ohne dovnitř kolem disku a vysokorychlostní rotující vroubkovací nástroj aplikuje teplo a intenzivní mechanický tlak, čímž se vytvoří 100% hermetické utěsnění.
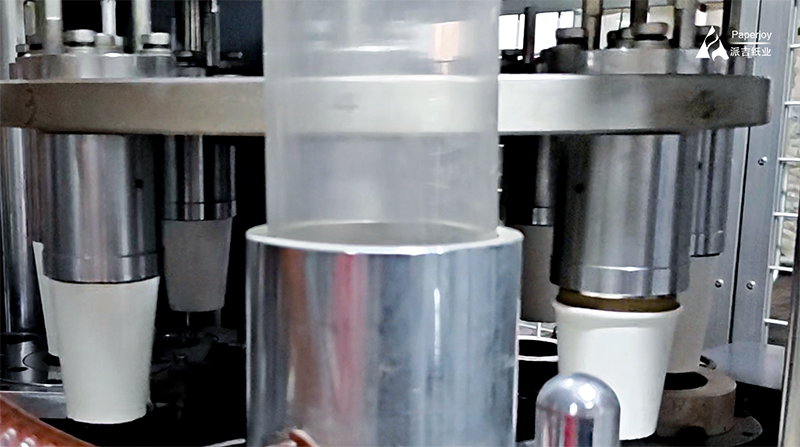
Krok 3: Zvlnění horního okraje: Horní okraj těla kelímku je veden specializovanými tvarovacími nástroji, které srolují karton směrem ven do hladkého, pevného a vícevrstvého okraje. Tím se zvyšuje boční pevnost kelímku a zajišťuje pohodlný okraj bez otřepů.
Krok 4: Automatická vizuální kontrola (CCD): Hotové kelímky procházejí pod vysokorychlostními optickými senzory. Systém okamžitě identifikuje a pneumaticky vyřadí všechny kusy s tmavými skvrnami, deformacemi okraje nebo vadnými spodními těsněními.
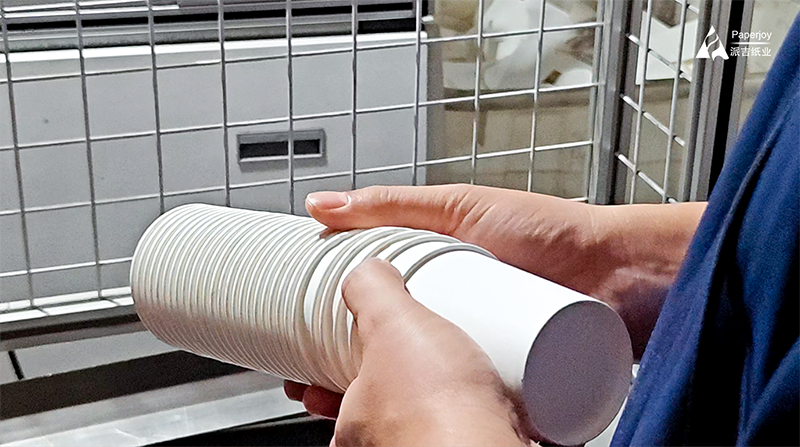
Závěr
Od surových dřevěných vláken až po prémiové pulty v kavárně, kvalita papírových kelímků je definována přesností původu suroviny. Partnerství s profesionálním výrobcem obalových surovin, jako je Paperjoy – plně certifikovaným podle norem GB 4806.8, FDA, ISO 9001, FSC a SGS a podpořeným komplexními systémy uchovávání vzorků šarží – je strategickým základem pro globální továrny na výrobu kelímků, které snižují míru zmetkovitosti a zajišťují si klienty z řad špičkových značek.
Kontaktní informace:
E-mail:info@nnpaperjoy.com
Zavolejte nám: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575