









Kako se prave papirne čaše? Korak-po-korak industrijski proces proizvodnje
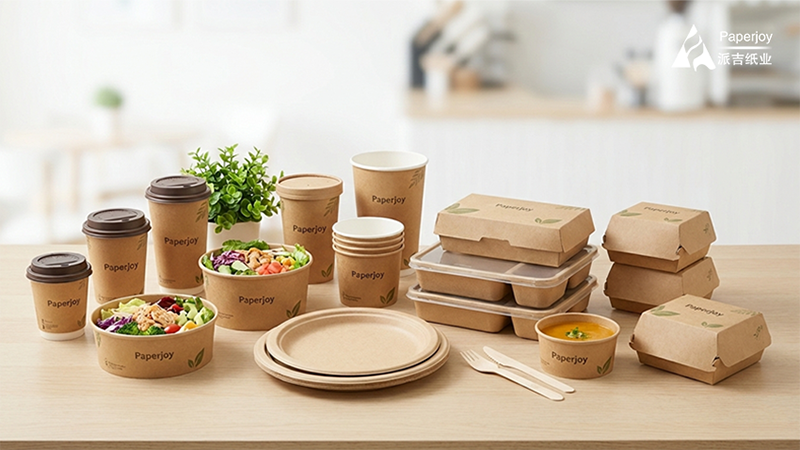
papirna čašaProizvode se visoko automatiziranim procesom premazivanja djevičanskog kartona prehrambene kvalitete zaštitnom PE barijerom, izrezivanja u prazne komade i korištenja brzih mašina za oblikovanje za zatvaranje bočnih šavova, pričvršćivanje dna i uvijanje gornjeg ruba.
Proizvodnja modernih papirnih čaša je visoko automatizovan, precizno vođen inženjerski radni proces. Za fabrike za oblikovanje čaša, strukturna krutost, performanse bez curenja i usklađenost gotove čaše sa propisima o sigurnosti hrane u potpunosti zavise od kvaliteta uzvodne faze. Premazani papirkarton i izrezani prazni dijelovi.
Kao vodeći globalni dobavljač sirovina za pakovanje hrane, Nanning Paperjoy Paper Industry Co., Ltd. analizira kompletan, cjelovit proces proizvodnje moderne papirne čaše – od sirovih drvenih vlakana do sigurne posude u vašoj ruci.
Faza 1: Uzvodni inženjering sirovina i precizna konverzija
Temelj svake visokokvalitetne papirne čaše leži u tehničkim specifikacijama njenih sirovina.
- Odabir osnovnog kartona i ocjenjivanje gramaže (GSM)
Industrijski papir šoljice isključivo koriste djevičansku drvenu pulpu prehrambene kvalitetePapir za čašiceUpotreba reciklirane pulpe koja sadrži fluorescentna sredstva za izbjeljivanje je zakonski zabranjena. Debljina i težina materijala su pažljivo kategorizirane prema primjeni:
Čaše za tople napitke: Obično se koristi karton od 150–320 g/m² kako bi se uravnotežila toplinska izolacija s optimalnom čvrstoćom držanja.
Čaše za hladne napitke i smoothieje: Koristite debele materijale od 280–350 g/m² kako biste spriječili da se čaša uruši u okruženjima s visokom vlažnošću i niskim temperaturama.
Održivost: Paperjoy nudi FSC (Forest Stewardship Council) materijale, osiguravajući 100% sljedivost porijekla drveta za zelene lance snabdijevanja.
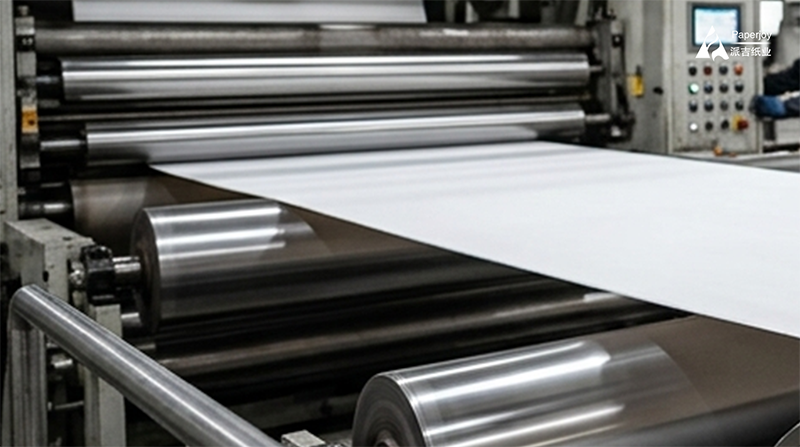
- Tehnologija osnovne barijere: PE ekstruzijski premaz
Da bi se spriječilo upijanje tekućine, karton mora biti tretiran barijerom. Papir s PE premazomostaje globalni industrijski standard zbog svoje izuzetne fizičke stabilnosti i isplativosti.
PE pelete prehrambene kvalitete se tope na temperaturi od 200°C do 350°C i ravnomjerno ekstrudiraju direktno na papirnu traku, formirajući mikro-barijeru (debljine 0,01–0,03 mm). Ovo se konfiguriše na dva glavna načina:
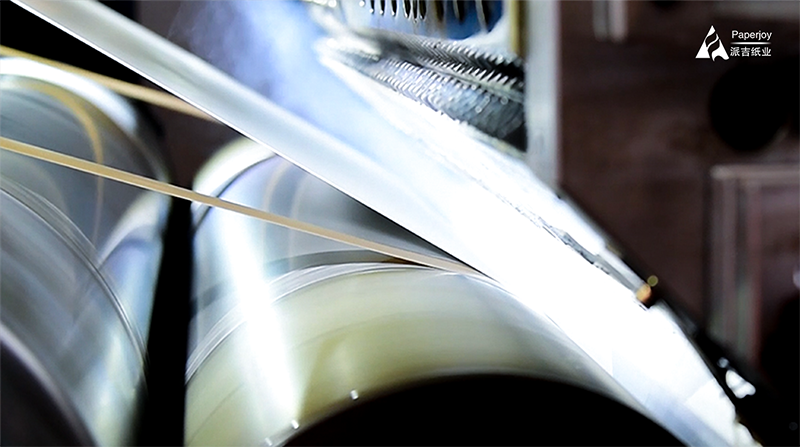
Jednostrani PE premaz: Premazan isključivo s unutarnje strane. Ovo je specifikacija s najvećim obimom proizvodnje u svijetu, posebno dizajnirana za tople napitke (do 90°C).
Dvostrani PE premaz: Premazan i na unutrašnjoj i na vanjskoj površini. Ova konfiguracija je neophodna za hladna pića; vanjski PE sloj sprječava upijanje atmosferske kondenzacije („znojenja“) u karton, održavajući čašu čvrstom i strukturno stabilnom.
- Ekološki prihvatljiv fleksografski tisak i precizno rezanje
Kako bi se pojednostavila daljnja proizvodnja, Paperjoy vrši štampanje i konverziju interno s tačnim tehničkim tolerancijama:
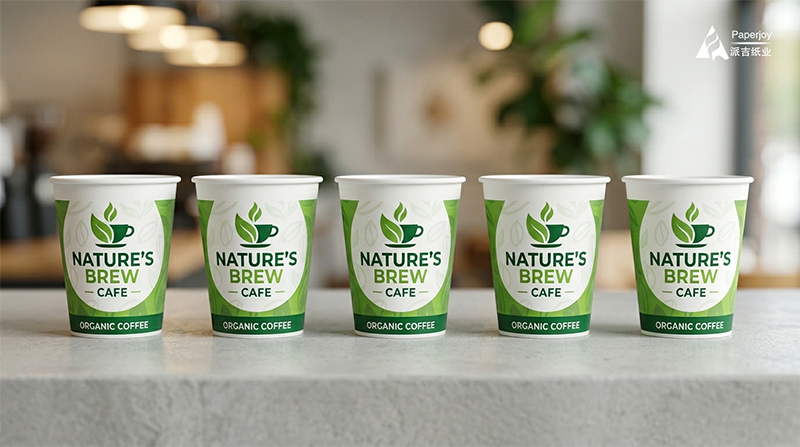
Fleksografski ekološki prihvatljiv tisak: Koristeći tinte na bazi vode prehrambene kvalitete, Paperjoy štampa prilagođeni brending putem brzih flekso presa. Očvrsli materijali strogo su u skladu sa standardima FDA, ISO 9001 i SGS u vezi s globalnim granicama migracije.
Stroge dimenzijske tolerancije: Održavamo dimenzijsku toleranciju za Praznine za čaše u obliku lepezestrogo unutar ±0,5 mm i Donja rola papirne čašeširine unutar ±0,3 mm. Ova visoka preciznost sprječava zaglavljivanje u nizvodnoj mašini i strukturna curenja.
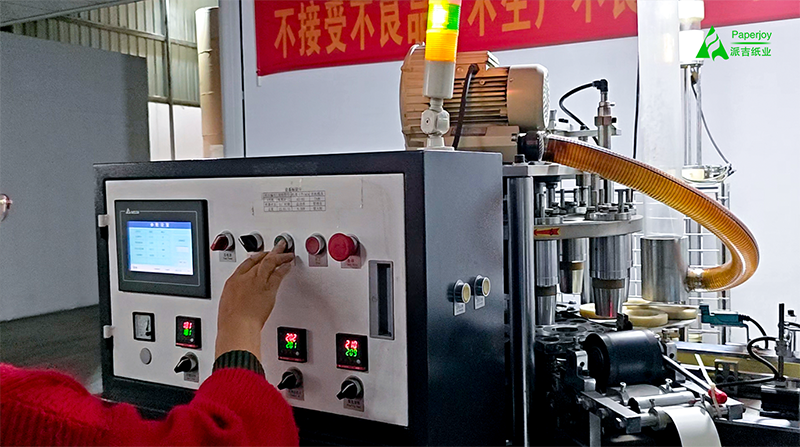
Faza 2: Nizvodno brzo formiranje čašice
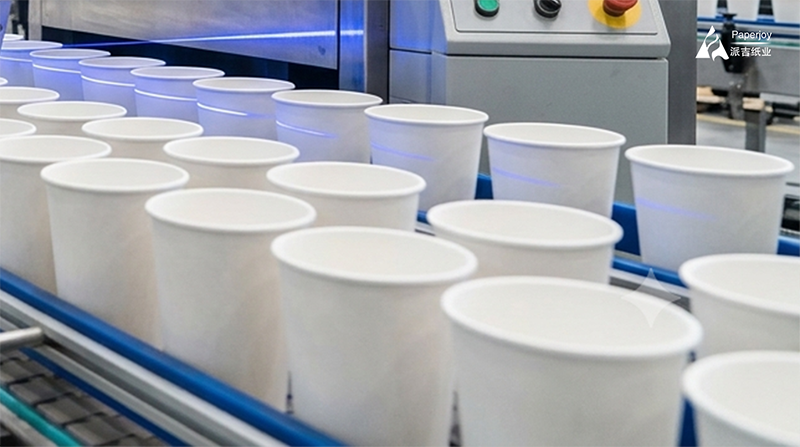
Nakon što je umotan u vodootpornu foliju Prazne papirne čaše za lepezui papir Materijali za role dna čašestignu u nizvodnu fabriku, automatizovani strojevi preuzimaju kontrolu. Brze linije stabilno rade na 50 do 160 šoljica u minuti (s vrhunskim servo modelima koji dostižu i do 260 šoljica u minuti), besprijekorno izvršavajući četiri posljednja koraka:
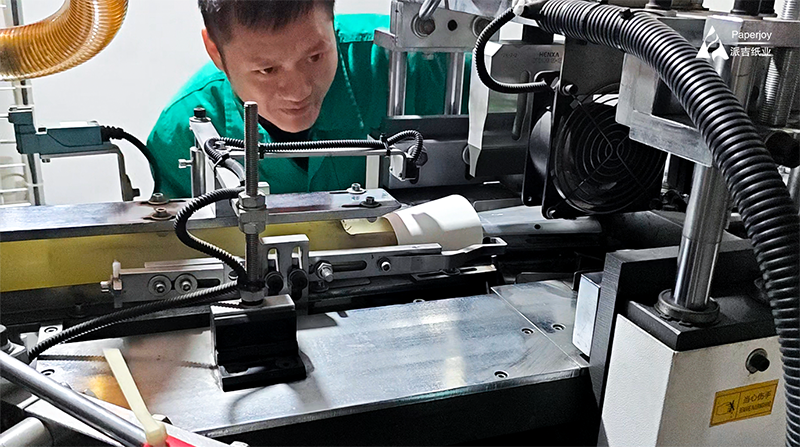
Korak 1: Zatvaranje bočnog šava: Lepezasti blank čaše se omotava oko konusnog trna. Preklapajući rub se trenutno spaja vrućim zrakom (180°C–220°C) ili visokoučinkovitim ultrazvučnim zavarivanjem, stvarajući trajni, nepropusni spoj bez ljepila.
Korak 2: Pričvršćivanje dna i nazubljivanje: Donji papir se iz rolne izbacuje u diskove i uvlači u dno tijela čaše. Donja ivica zida se savija prema unutra oko diska, a alat za nazubljivanje koji se brzo okreće primjenjuje toplinu i intenzivan mehanički pritisak kako bi se stvorilo 100% hermetičko zaptivanje.
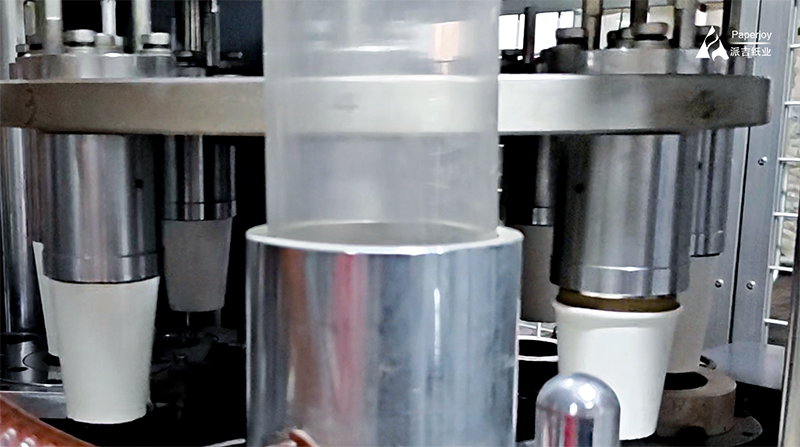
Korak 3: Uvijanje gornjeg ruba: Gornji rub tijela čaše se vodi kroz specijalizirane kalupe za oblikovanje, valjajući karton prema van u glatki, čvrsti, višeslojni rub. Ovo poboljšava bočnu čvrstoću čaše i osigurava udoban rub za piće bez neravnina.
Korak 4: Automatizirana vizualna inspekcija (CCD): Gotove čašice prolaze ispod optičkih senzora velike brzine. Sistem trenutno identificira i pneumatski odbacuje sve komade s tamnim mrljama, deformacijama ruba ili neispravnim donjim zaptivkama.
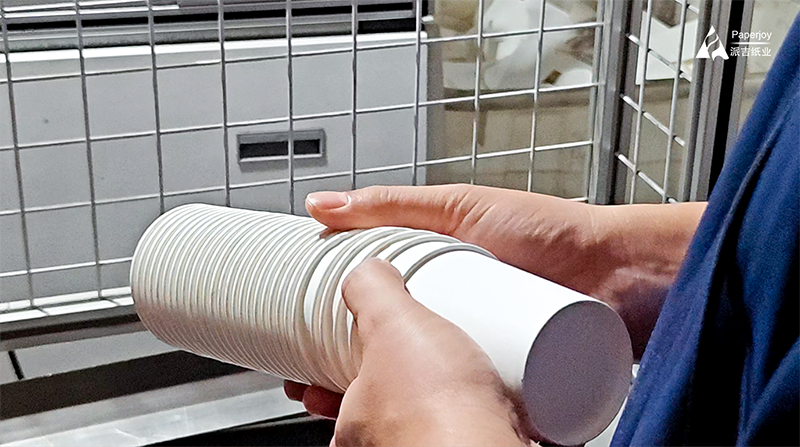
Zaključak
Od sirovih drvenih vlakana do vrhunskog pulta za kafiće, kvalitet papirnih čaša definisan je preciznošću porijekla sirovine. Partnerstvo sa profesionalnim proizvođačem sirovina za pakovanje kao što je Paperjoy – u potpunosti certificiranim prema GB 4806.8, FDA, ISO 9001, FSC i SGS, te podržanim sveobuhvatnim sistemima zadržavanja uzoraka – predstavlja stratešku osnovu za globalne fabrike za proizvodnju čaša kako bi se eliminisale stope otpada i osigurali klijenti vrhunskih brendova.
Kontakt informacije:
E-mail: info@nnpaperjoy.com
Pozovite nas: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575