









Hoe word papierkoppies gemaak? Die stap-vir-stap industriële vervaardigingsproses
papierkoppieword vervaardig deur ‘n hoogs outomatiese proses deur voedselgraad-suiwer karton met ‘n beskermende PE-versperring te bedek, dit in spasies te sny, en hoëspoed-vormmasjiene te gebruik om die synate te verseël, die onderkant vas te maak en die boonste rand te krul.
Die vervaardiging van moderne papierkoppies is ‘n hoogs outomatiese, presisiegedrewe ingenieurswerkvloei. Vir afwaartse koppievormingsfabrieke hang die strukturele rigiditeit, lekvrye werkverrigting en voedselveiligheidsnakoming van die finale koppie geheel en al af van die kwaliteit van die stroomop. Bedekte Papierbord en stansvormige spasies.
As ‘n vooraanstaande wêreldwye verskaffer van voedselverpakkingsgrondstowwe, breek Nanning Paperjoy Paper Industry Co., Ltd. die volledige, end-tot-end vervaardigingsproses van ‘n moderne papierkoppie af – van rou houtvesel tot die veilige houer in jou hand.
Fase 1: Stroomopwaartse Grondstofingenieurswese en Presisie-omskakeling
Die fondament van enige hoëgehalte-papierbeker lê in die tegniese spesifikasies van die grondstowwe daarvan.
- Basiskartonkeuse en grammatika (GSM) gradering
Industriële Papier koppies gebruik streng voedselgraad suiwer houtpulpKoppiepapierDie gebruik van herwinde pulp wat fluoresserende witmaakmiddels bevat, is wetlik verbode. Die materiaal se dikte en gewig word noukeurig volgens toepassing gekategoriseer:
Warmdrankbekers: Gebruik tipies 150–320 gsm-karton om termiese isolasie met optimale handgreepstyfheid te balanseer.
Koue drank- en smoothiebekers: Gebruik 280–350 gsm swaar materiale om te verhoed dat die beker in hoë humiditeit- en lae temperatuuromgewings ineenstort.
Volhoubaarheid: Paperjoy bied FSC-gesertifiseerde (Forest Stewardship Council) materiale, wat 100% naspeurbaarheid van houtoorsprong vir groen voorsieningskettings verseker.
- Kernversperringstegnologie: PE-ekstrusiebedekking
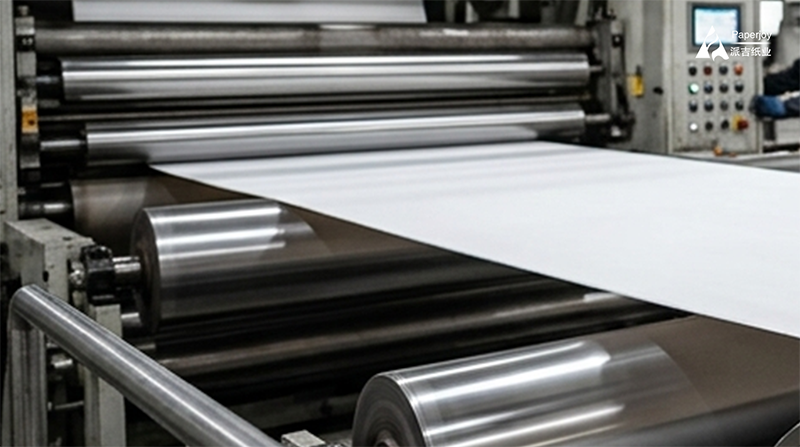
Om vloeistofabsorpsie te voorkom, moet die karton met ‘n versperring behandel word. PE-bedekte papierbly die wêreldwye bedryfstandaard as gevolg van sy uitsonderlike fisiese stabiliteit en koste-effektiwiteit.
Voedselgraad PE-pellets word gesmelt by 200°C–350°C en eenvormig direk op die papierweb geëxtrudeer, wat ‘n mikroversperring vorm (0.01–0.03 mm dik). Dit word op twee primêre maniere gekonfigureer:
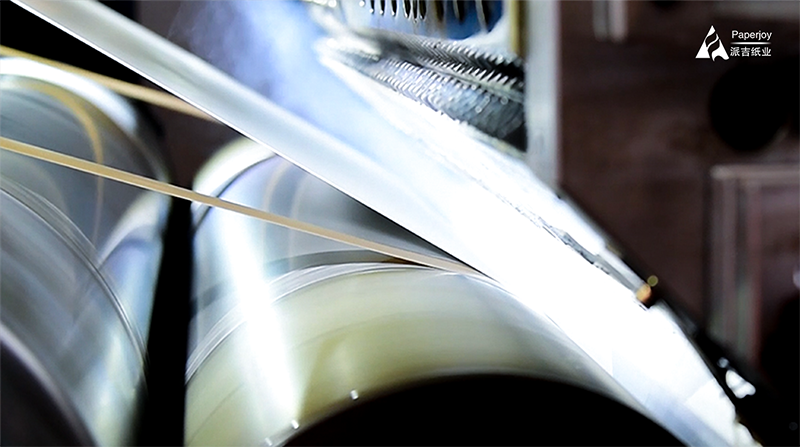
Enkelsydige PE-laag: Uitsluitlik aan die binnekant bedek. Dit is die hoogste volume-spesifikasie wêreldwyd, spesifiek ontwerp vir warm drankies (tot 90°C).
Dubbelsydige PE-laag: Bedek op beide die binneste en buitenste oppervlaktes. Hierdie konfigurasie is noodsaaklik vir koue drankies; die buitenste PE-laag verhoed dat atmosferiese kondensasie (“sweet”) in die karton insypel, wat die beker styf en struktureel gesond hou.
- Omgewingsvriendelike fleksografiese drukwerk en presisie-stanswerk
Om stroomafproduksie te stroomlyn, voer Paperjoy drukwerk en omskakeling intern uit met presiese tegniese toleransies:
Fleksiografiese Omgewingsvriendelike Drukwerk: Deur gebruik te maak van voedselgraad, watergebaseerde ink, druk Paperjoy persoonlike handelsmerke via hoëspoed-fleksieperse. Die geharde materiale voldoen streng aan FDA-, ISO 9001- en SGS-standaarde rakende globale migrasielimiete.
Streng Dimensionele Toleransies: Ons handhaaf die dimensionele toleransie vir Waaiervormige koppie-blanksstreng binne ±0.5mm en Papierkoppie Onderrolbreedtes binne ±0.3 mm. Hierdie hoë presisie voorkom stroomaf masjienblokkasies en strukturele lekkasies.
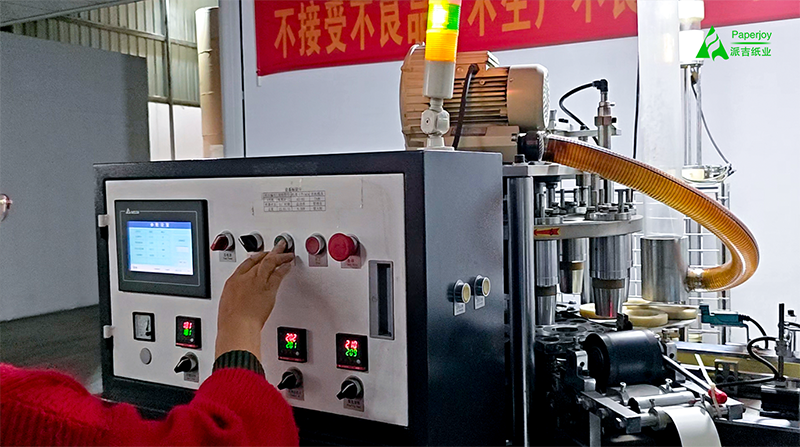
Fase 2: Stroomafwaartse hoëspoed-koppievorming
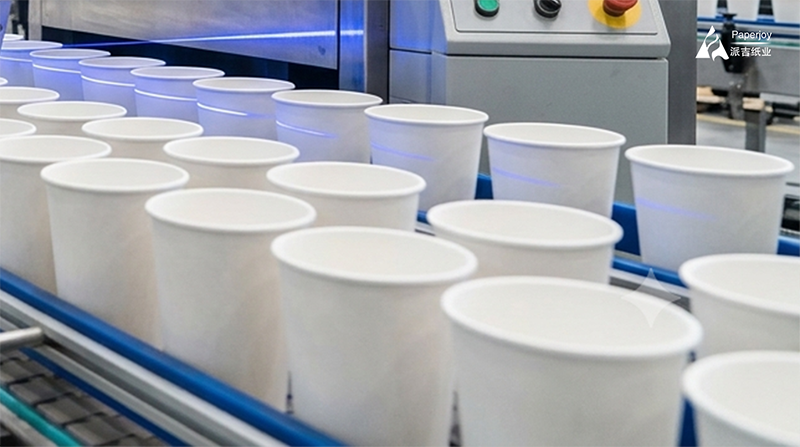
Sodra die vogbestande toegedraai is Papierkoppie-waaierblanksen papier Koppie Onderkant Rol MateriaalWanneer die fabriek stroomaf aankom, neem outomatiese masjinerie oor. Hoëspoedlyne werk stabiel teen 50 tot 160 koppies per minuut (met hoë-end servo-modelle wat tot 260 koppies per minuut bereik), en voer vier laaste stappe naatloos uit:
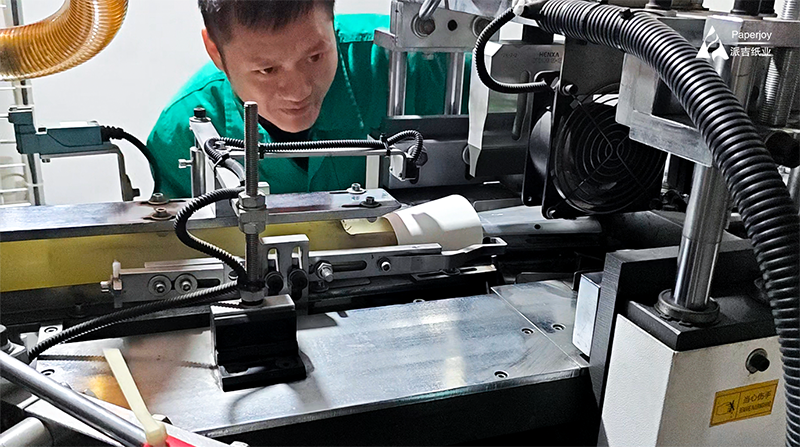
Stap 1: Sy-naatverseëling: Die waaiervormige koppie-blank word om ‘n koniese doorn gedraai. Die oorvleuelende rand word onmiddellik met warm lug (180°C–220°C) of hoë-doeltreffendheid ultrasoniese sweiswerk saamgesmelt, wat ‘n permanente, lekvaste binding sonder kleefmiddels skep.
Stap 2: Onderkantbevestiging en karteling: Die onderste papier word in skywe van die rol af gepons en in die basis van die koppie se liggaam ingevoer. Die onderste lip van die wand vou na binne om die skyf, en ‘n hoëspoed-roterende kartelgereedskap pas hitte en intense meganiese druk toe om ‘n 100% hermetiese seël te smee.
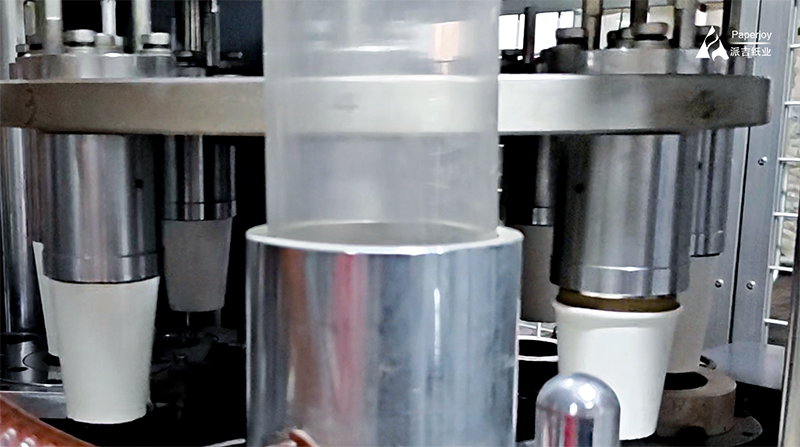
Stap 3: Boonste randkrul: Die boonste rand van die beker se liggaam word deur gespesialiseerde vormstukke gelei, wat die karton na buite rol in ‘n gladde, stywe, veellaagse rand. Dit verbeter die beker se laterale hoepelsterkte en verseker ‘n gemaklike, braamvrye drinkrand.
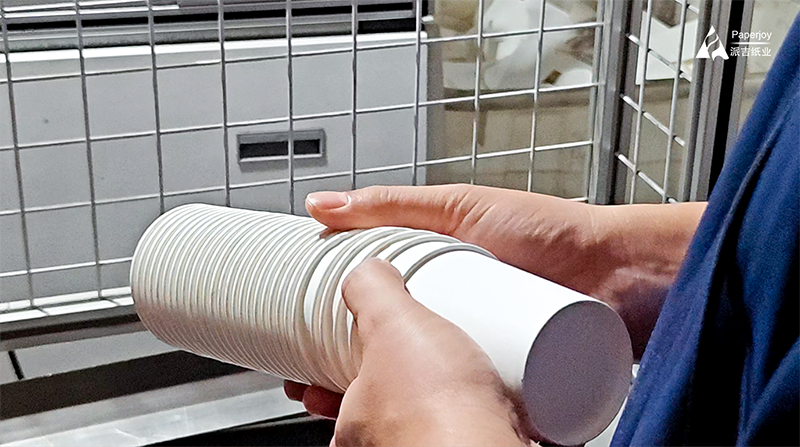
Stap 4: Outomatiese Visie-inspeksie (CCD): Voltooide koppies gaan onder hoëspoed-optiese sensors. Die stelsel identifiseer en verwerp onmiddellik enige stukke met donker kolle, randvervormings of foutiewe bodemseëls en verwerp dit pneumaties.
Gevolgtrekking
Van rou houtvesel tot ‘n premium koffiewinkeltoonbank, word papierbekergehalte gedefinieer deur die presisie van die oorsprong van die rou materiaal. ‘n Vennootskap met ‘n professionele vervaardiger van verpakkingsrou materiaal soos Paperjoy – volledig gesertifiseer onder GB 4806.8, FDA, ISO 9001, FSC en SGS, en gerugsteun deur omvattende monsterretensiestelsels – is die strategiese fondament vir globale bekervormende fabrieke om afvalsyfers uit te skakel en topklas-handelsmerkkliënte te verseker.
Kontakbesonderhede:
E-pos: info@nnpaperjoy.com
Bel ons: 0086-0771-4925950
Whatsapp | WeChat: 0086-14795799575