









Kako se izrađuju papirnate čaše? Korak-po-korak industrijski proizvodni proces
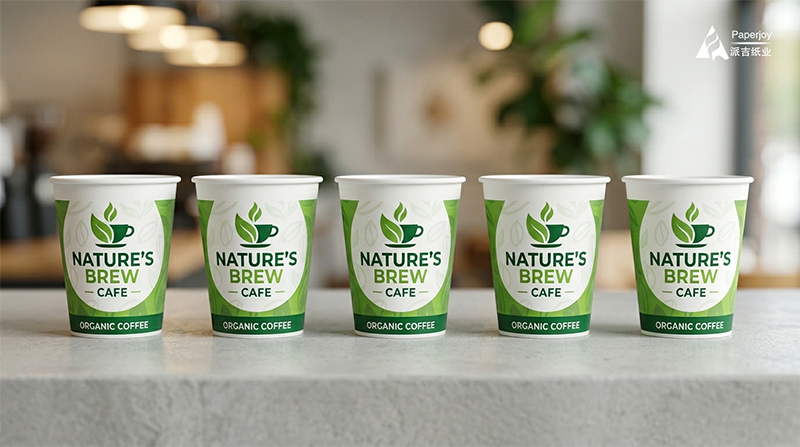
papirnata čašaProizvode se visoko automatiziranim postupkom premazivanja djevičanskog kartona prehrambene kvalitete zaštitnom PE barijerom, izrezivanja u prazne komade i korištenja brzih strojeva za oblikovanje za brtvljenje bočnih šavova, pričvršćivanje dna i uvijanje gornjeg ruba.
Proizvodnja modernih papirnatih čaša je visoko automatizirani, precizno vođen inženjerski tijek rada. Za tvornice za oblikovanje čaša u nizvodnoj fazi, strukturna krutost, performanse bez curenja i usklađenost konačne čaše s propisima o sigurnosti hrane u potpunosti ovise o kvaliteti uzvodne faze. Premazani papirkarton i izrezani prazni dijelovi.
Kao vodeći globalni dobavljač sirovina za pakiranje hrane, Nanning Paperjoy Paper Industry Co., Ltd. analizira kompletan, cjeloviti proces proizvodnje moderne papirnate čaše – od sirovih drvenih vlakana do sigurne posude u vašoj ruci.
Faza 1: Uzvodno inženjerstvo sirovina i precizna konverzija
Temelj svake visokokvalitetne papirnate čaše leži u tehničkim specifikacijama njezinih sirovina.
- Odabir osnovnog kartona i ocjenjivanje gramaže (GSM)
Industrijski papir šalice isključivo koriste djevičansku drvenu pulpu prehrambene kvalitetePapir za čašiceUpotreba reciklirane pulpe koja sadrži fluorescentna sredstva za izbjeljivanje zakonski je zabranjena. Debljina i težina materijala pažljivo su kategorizirane prema primjeni:
Čaše za tople napitke: Obično se koristi karton od 150–320 g/m² kako bi se uravnotežila toplinska izolacija s optimalnom čvrstoćom držanja.
Čaše za hladne napitke i smoothieje: Koristite debele materijale od 280–350 g/m² kako biste spriječili da se čaša uruši u okruženjima s visokom vlažnošću i niskim temperaturama.
Održivost: Paperjoy nudi FSC-certificirane (Forest Stewardship Council) materijale, osiguravajući 100%-tnu sljedivost podrijetla drva za zelene lance opskrbe.
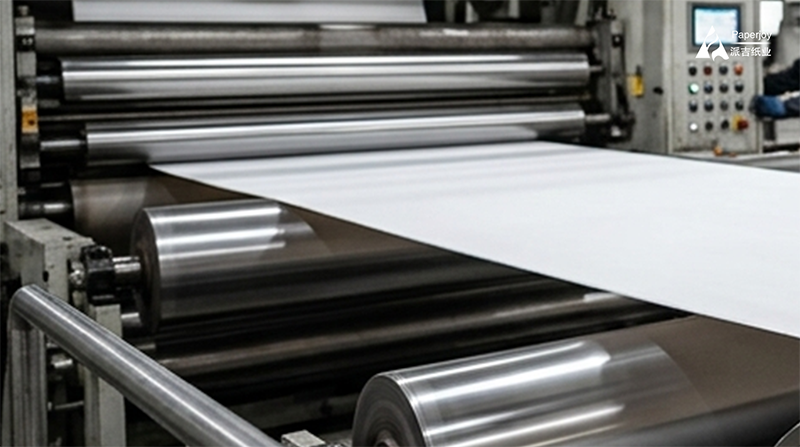
- Tehnologija jezgrene barijere: PE ekstruzijski premaz
Kako bi se spriječilo upijanje tekućine, karton mora biti tretiran zaštitnom folijom. Papir s PE premazomostaje globalni industrijski standard zbog svoje iznimne fizičke stabilnosti i isplativosti.
PE pelete prehrambene kvalitete tope se na 200°C – 350°C i ravnomjerno ekstrudiraju izravno na papirnu traku, tvoreći mikro-barijeru (debljine 0,01 – 0,03 mm). To se konfigurira na dva glavna načina:
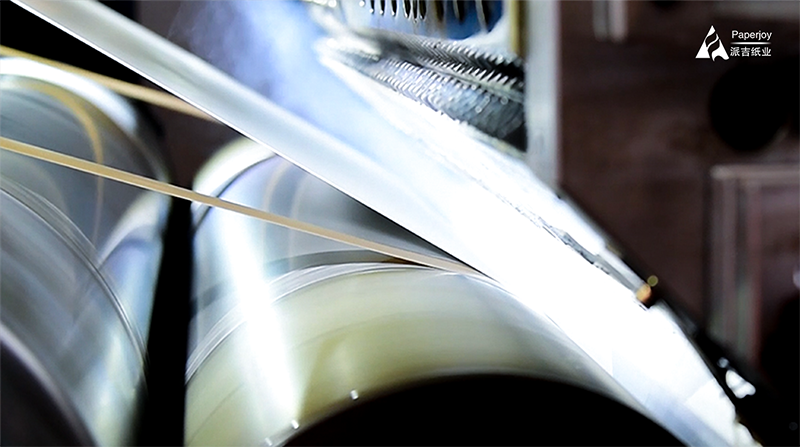
Jednostrani PE premaz: Premaz isključivo s unutarnje strane. Ovo je specifikacija s najvećim volumenom proizvodnje u svijetu, posebno dizajnirana za tople napitke (do 90°C).
Dvostrani PE premaz: Premazan i na unutarnjoj i na vanjskoj površini. Ova konfiguracija je bitna za hladna pića; vanjski PE sloj sprječava upijanje atmosferske kondenzacije (“znojenja”) u karton, održavajući čašu čvrstom i strukturno čvrstom.
- Ekološki fleksotisak i precizno rezanje
Kako bi se pojednostavila daljnja proizvodnja, Paperjoy izvodi tisak i konverziju interno s točnim tehničkim tolerancijama:
Fleksografski ekološki prihvatljiv tisak: Koristeći tinte na bazi vode, prehrambene kvalitete, Paperjoy tiska prilagođeni brending putem brzih flekso strojeva. Očvrsli materijali strogo su u skladu sa standardima FDA, ISO 9001 i SGS u vezi s globalnim granicama migracije.
Stroge dimenzijske tolerancije: Održavamo dimenzijsku toleranciju za Prazne šalice u obliku lepezestrogo unutar ±0,5 mm i Donja rola papirnatih čašaširine unutar ±0,3 mm. Ova visoka preciznost sprječava zaglavljivanje stroja nizvodno i strukturna curenja.
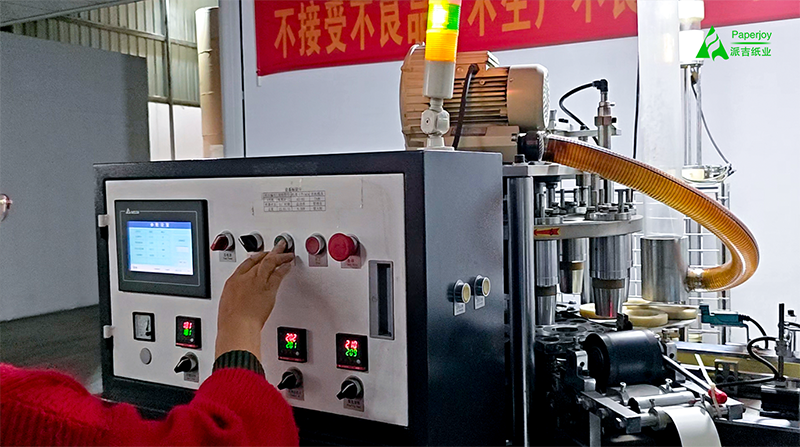
Faza 2: Nizvodno brzo oblikovanje čašice
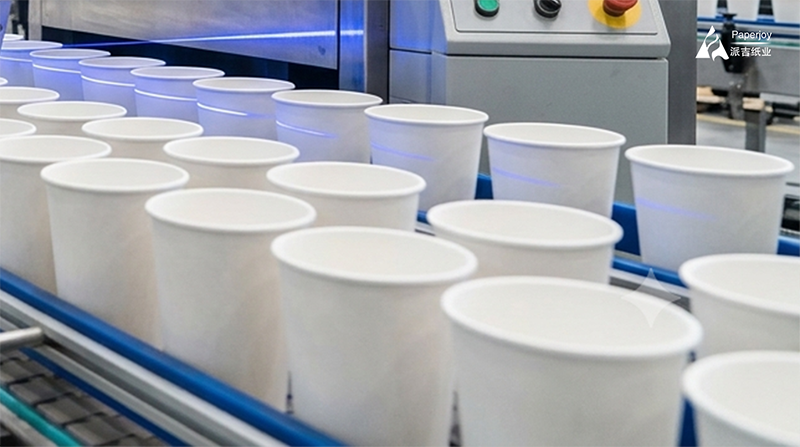
Nakon što je omotano u vodootpornu foliju Prazne papirnate čaše za lepezui papir Materijali za role dna šalicestignu u tvornicu nizvodno, automatizirani strojevi preuzimaju posao. Brze linije stabilno rade na 50 do 160 šalica u minuti (s vrhunskim servo modelima koji dosežu do 260 šalica u minuti), besprijekorno izvršavajući četiri posljednja koraka:
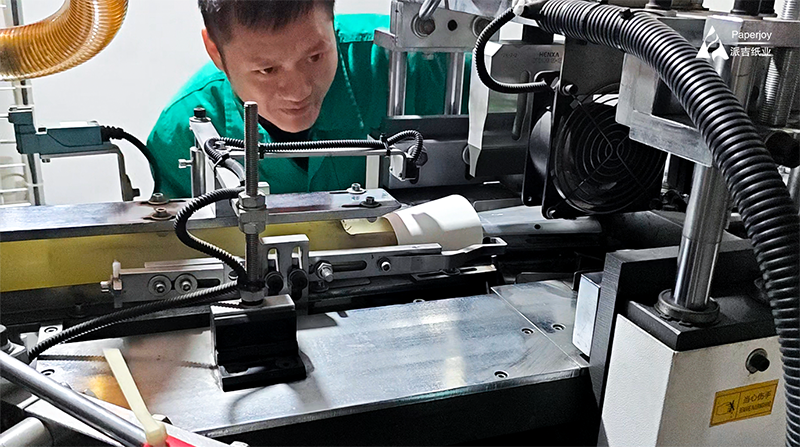
Korak 1: Brtvljenje bočnog šava: Lepezasti blank šalice omotava se oko konusnog trna. Preklapajući rub se trenutno spaja vrućim zrakom (180°C–220°C) ili visokoučinkovitim ultrazvučnim zavarivanjem, stvarajući trajni, nepropusni spoj bez ljepila.
Korak 2: Pričvršćivanje dna i nazubljivanje: Donji papir se iz role izbacuje u diskove i uvlači u dno tijela šalice. Donja rub stijenke se savija prema unutra oko diska, a alat za nazubljivanje koji se brzo okreće primjenjuje toplinu i intenzivan mehanički pritisak kako bi se stvorila 100% hermetička brtva.
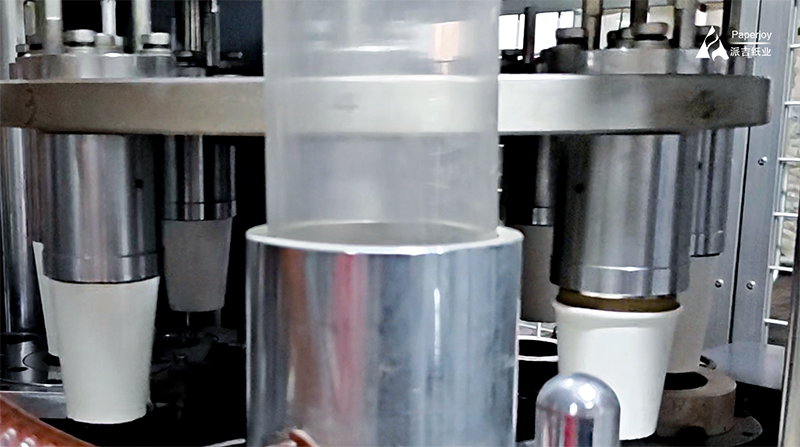
Korak 3: Uvijanje gornjeg ruba: Gornji rub tijela šalice vodi se kroz specijalizirane kalupe za oblikovanje, valjajući karton prema van u glatki, čvrsti, višeslojni rub. To povećava bočnu čvrstoću obruča šalice i osigurava udoban rub za piće bez neravnina.
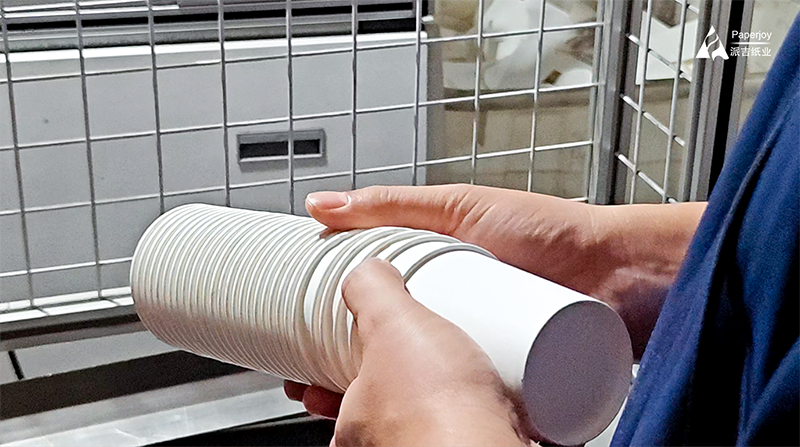
Korak 4: Automatizirana vizualna inspekcija (CCD): Gotove šalice prolaze ispod optičkih senzora velike brzine. Sustav trenutačno identificira i pneumatski odbacuje sve komade s tamnim mrljama, deformacijama ruba ili neispravnim donjim brtvama.
Zaključak
Od sirovih drvenih vlakana do vrhunskog pulta za kafiće, kvaliteta papirnatih čaša definirana je preciznošću podrijetla sirovine. Partnerstvo s profesionalnim proizvođačem sirovina za pakiranje poput Paperjoyja – u potpunosti certificiranog prema GB 4806.8, FDA, ISO 9001, FSC i SGS, te potkrijepljenog sveobuhvatnim sustavima zadržavanja uzoraka – strateški je temelj za globalne tvornice za oblikovanje čaša kako bi se uklonile stope otpada i osigurali klijenti vrhunskih robnih marki.
Kontakt informacije:
E-pošta: info@nnpaperjoy.com
Nazovite nas: 0086-0771-4925950
Whatsapp | WeChat:0086-14795799575