



Fornecimento de matéria-prima para copos de papel diretamente da fábrica: papelão para copos, bobinas de papel para copos e rolos revestidos com PE em uma única cadeia de suprimentos.
O mercado global de copos de papel deverá atingir cerca de US$ 15,08 bilhões em 2026 (segundo o relatório “APO Research 2026 Global Paper Cup Industry Report”, nº 1737499402). Impulsionadas pelo consumo de café para viagem e pelas exigências de substituição do plástico, as fábricas de copos enfrentam agora uma pressão sem precedentes tanto na estabilidade quanto no custo da matéria-prima. O antigo hábito de dividir o PE (polietileno) continua sendo uma realidade. Papel revestido estoque de xícara eleque de copo de papel A terceirização com múltiplos fornecedores está dando lugar ao fornecimento direto e integrado de um único fabricante de papel base e revestimento por extrusão — um único fornecedor abrange bobinas, bobinas de papel, bobinas de fundo e impressão, reduzindo a margem de lucro dos intermediários e mantendo a gramatura, o peso do revestimento de PE e o registro da impressão em uma única cadeia de qualidade. Este guia aborda cinco etapas — por que o fornecimento direto, seleção da base, coordenação do material de formação, impressão e entrega, e pontos de auditoria de fábrica com custo acrescido — para que uma fábrica de copos possa transformar a “troca de fornecedor” em um plano de compras executável.
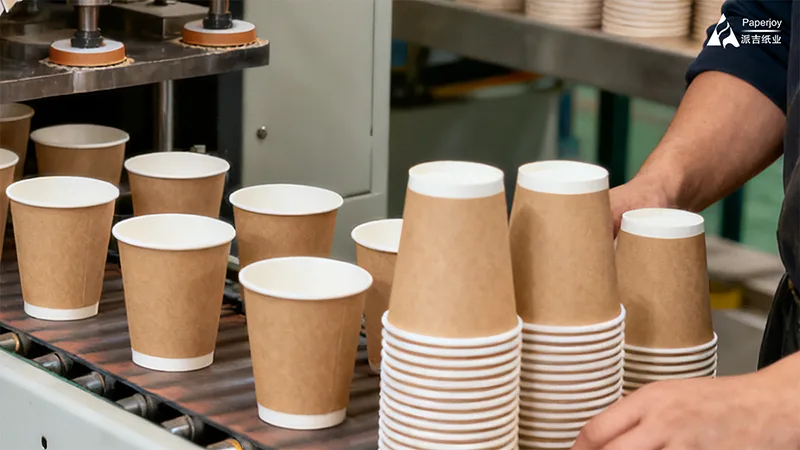
Por que as fábricas de xícaras estão migrando para o fornecimento direto integrado?
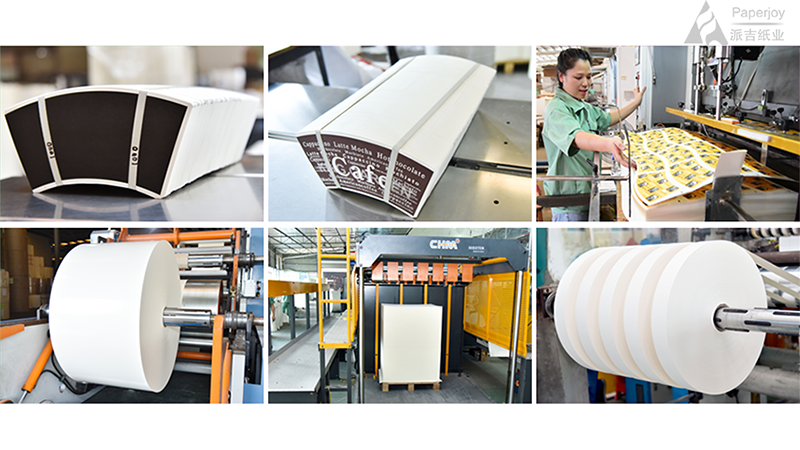
Leque de copos de papel dividido e revestido com PE Rolo de papel A utilização de diferentes fornecedores pode parecer uma diversificação de riscos, mas esconde três custos: quantidades mínimas de encomenda repetidas e remessas consolidadas aumentam o custo logístico e alfandegário por unidade; a gramagem da base e a camada de PE inconsistentes entre lotes desestabilizam o rendimento da selagem em máquinas de moldagem de alta velocidade; e a dificuldade em atribuir a culpa por vazamentos ou alterações de cor faz com que a discussão se prolongue mais do que o próprio retrabalho. Nenhum desses custos parece significativo isoladamente, mas, em conjunto, corroem a margem de lucro da fábrica de copos — mais visivelmente na alta temporada, quando os lotes são pequenos e os prazos de entrega são curtos.
Com o fornecimento direto integrado, o fornecedor pode garantir gramaturas de base de 150 a 350 g/m² e revestimento de PE de 10 a 25 g/m² por lado na mesma linha de produção (segundo pesquisa da DataHorizzon, fevereiro de 2026), assegurando a continuidade do rolo ao ventilador: o mesmo lote de base alimenta tanto o suprimento de rolos quanto o ventilador de corte e o rolo inferior, de modo que a gramatura e o peso do revestimento sejam inerentemente consistentes e o rendimento de formação seja mais estável. A China é a maior produtora mundial de matéria-prima para copos de papel, com um cluster industrial altamente concentrado, o que confere ao fornecimento direto da fábrica uma vantagem natural em termos de prazo de entrega e quantidade mínima de pedido (MOQ) — a máquina de papel, a extrusão e o revestimento, o corte longitudinal, o corte e a impressão estão localizados em um mesmo polo industrial, o que agiliza a amostragem e os testes em pequenos lotes.
Uma ressalva: “fornecimento direto” não significa “comprar de um único fornecedor”. O verdadeiro valor da integração reside no fato de que um único conjunto de parâmetros básicos percorre todo o processo, desde o rolo até a impressão, passando pelo ventilador, até o rolo inferior. Não se trata simplesmente de consolidar pedidos. Os compradores devem confirmar se o fornecedor possui sua própria máquina de papel e linha de extrusão ou se atua apenas como intermediário comercial — esta última opção não oferece nenhuma melhoria na consistência das especificações ou na responsabilidade.
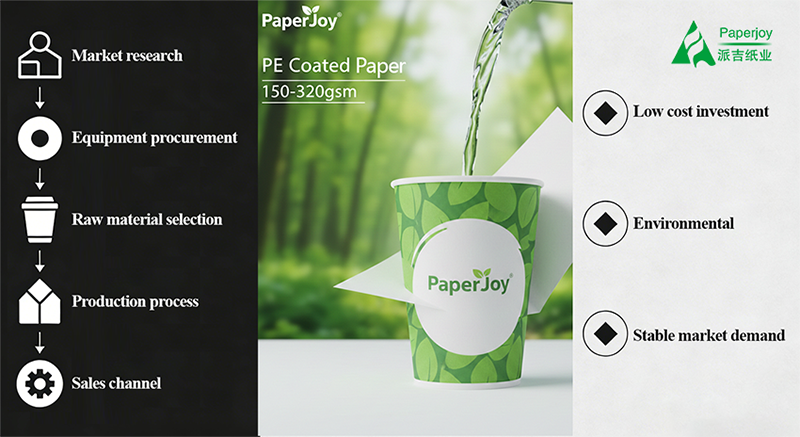
Papel para copos versus papel kraft revestido com PE: escolha a base de acordo com o uso final.
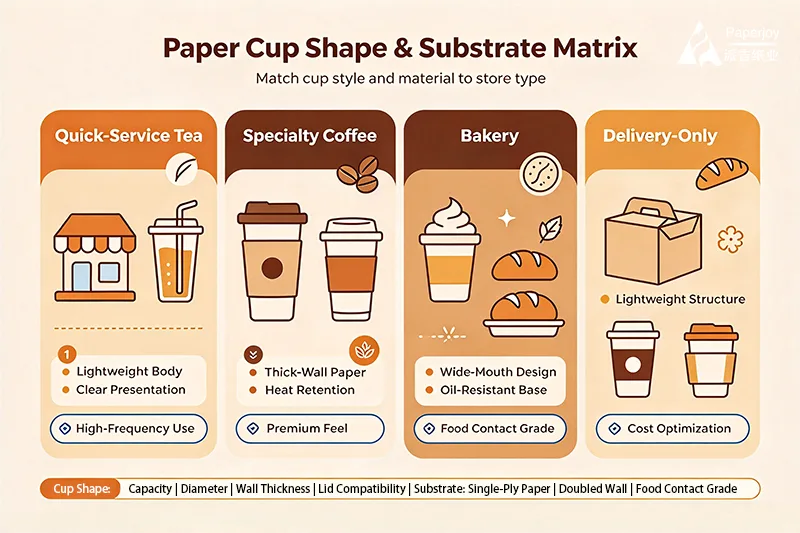
Escolha a base pela aplicação, não apenas pelo preço. O material para copos oferece formação uniforme e rigidez estável, ideal para a moldagem contínua de copos em alta velocidade e a principal opção para copos de bebidas quentes e copos em geral; papel kraft revestido com PE Resiste à umidade e a amassados, mantendo a mesma rigidez, o que a torna uma escolha comum para copos frios, copos de sorvete e tigelas de sopa para viagem. leque de copo de papel kraft Com sua tonalidade natural e estampa característica, está se tornando uma opção de marca para saladeiras, embalagens de padaria e de comida para viagem.
Na especificação, trabalhe em quatro etapas: capacidade, temperatura, gramatura e revestimento das faces. Primeiro, defina a capacidade (de 60 ml a 950 ml) e a temperatura de serviço; em seguida, determine a gramatura base e o revestimento das faces, evitando custos com desempenho redundante. O revestimento em ambos os lados é indicado principalmente para copos de bebidas quentes e outras estruturas que necessitam de uma barreira dupla, enquanto o revestimento em apenas um lado é mais comum em aplicações com temperatura ambiente ou revestimento externo. Dois problemas comuns são: usar uma base espessa em um copo de baixa capacidade, o que aumenta o custo e a dificuldade de moldagem; e usar um revestimento em apenas um lado para uma bebida fria que fica exposta por muito tempo, onde a condensação externa deixa a parede macia e úmida.
Além da gramatura e do revestimento, três propriedades físicas indicam se uma base é adequada: rigidez (como o copo se mantém em pé e qual a sua sensação ao toque), resistência à tração transversal (confiabilidade da formação e da vedação do fundo) e absorção de água, juntamente com a suavidade (adesão do revestimento e desempenho da impressão). Com a mesma gramatura, diferentes composições de fibras e graus de refino alteram significativamente a rigidez e a absorção — é por isso que “o mesmo papel de 250 g/m²” de dois fornecedores diferentes pode se comportar de maneira completamente distinta em uma formadora de alta velocidade. Na fase de amostragem, realize o teste na formadora e na impressora do comprador, em vez de confiar no relatório em papel do fornecedor.
Para linhas que necessitam de diferenciação visual., Placa C1S Marfim Ou então, o papel próprio para contato com alimentos pode combinar com a capa, a tampa e a caixa de presente, de forma que o “corpo do copo mais a embalagem externa” compartilhem a mesma textura, em vez de um tom para o copo e outro para a embalagem.
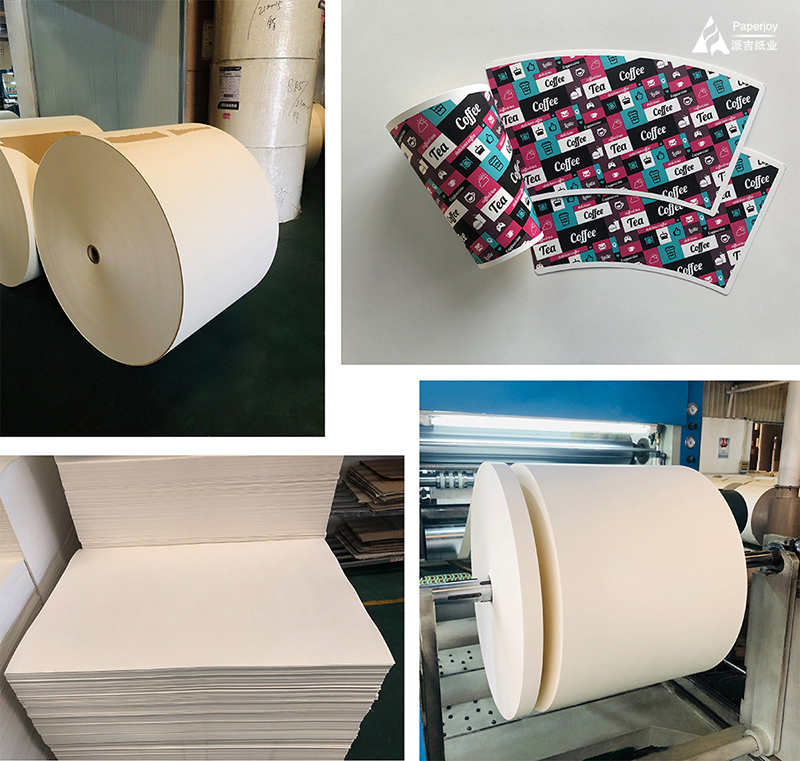
Leque e rolo de fundo para copos de papel: especificação de coordenação do material de formação
O molde em leque é a peça bruta com formato preciso que forma a parede lateral; o rolo inferior determina a resistência da junção — ambos devem compartilhar a mesma especificação de base e revestimento para evitar falhas na selagem. A espessura do molde em leque do copo de papel, a rugosidade da superfície e a uniformidade do revestimento determinam diretamente o rendimento da selagem e o registro da impressão; Rolo de fundo de copo de papel Exige maior resistência à tração transversal e um revestimento de PE estável para evitar deslizamentos ou vazamentos durante a conformação em alta velocidade. O papel kraft para copos em formato de leque apresenta bom desempenho em saladeiras e copos ondulados, mas a lisura da superfície revestida deve atender aos requisitos de aceitação de tinta flexográfica em toda a sua extensão.
O que os compradores mais frequentemente ignoram é a consistência da largura e do ângulo de abertura do leque: cada tipo de copo tem seu próprio ângulo de abertura, e uma variação na largura da abertura resulta em ondulações irregulares e costuras desalinhadas; da mesma forma, uma camada irregular no rolo inferior causa falhas localizadas na vedação e vazamentos. Ambos os defeitos geralmente passam pela inspeção de entrada e só aparecem quando o primeiro está em operação em alta velocidade, momento em que o retrabalho é caro. Portanto, a opção mais segura é adquirir o leque e o rolo inferior do mesmo lote base do mesmo fornecedor e solicitar os dados de gramatura, peso da camada e resistência à tração transversal desse lote.
A especificação de fornecimento regular da Paperjoy permite combinar a gramagem e a largura de corte dos rolos de papel e de base por tipo de copo, de modo que a fábrica não precisa realizar novas provas entre dois fornecedores — reduzindo o ciclo de “configuração, teste e congelamento” ao mínimo.
Outra decisão comum é entre bobina e pré-cortada em leque. Comprar bobina e realizar o corte e vinco internamente pode reduzir o custo unitário do material, mas exige capacidade interna de corte e vinco, e o comprador arca com os custos de desperdício e preparação; comprar em leque transfere o corte e vinco e parte do controle de qualidade para o fornecedor, o que é adequado para fábricas com capacidade limitada ou muitos tipos de copos. Na prática, muitas fábricas de copos utilizam um modelo híbrido: bobina para grandes volumes de pedidos de núcleos para reduzir custos e pré-cortada em leque para pequenos volumes de produção com múltiplos formatos, evitando a preparação.
Impressão flexográfica e entrega completa: controle de qualidade da bobina ao copo moldado
A impressão personalizada deixou de ser um diferencial para se tornar um requisito básico da marca. Flexografia personalizada leque de papel para impressão de copos Suporta impressão de alta resolução com sangria total de 1 a 6 cores, exigindo uma superfície de revestimento de PE quimicamente estável e com consistência de tinta; uma fábrica que integra revestimento por extrusão, corte e vinco e impressão em uma única linha minimiza o desvio de registro. Comparada à impressão offset, a flexografia tem custo unitário menor e trocas de chapas mais rápidas em trabalhos contínuos de alto volume, como leques para copos de papel, adequando-se ao ciclo anual de renovação de embalagens de uma marca.
Em relação às embalagens, o cartão C1S Ivory e o cartão dobrável (FBB) são escolhidos para embalagens unificadas de varejo e de alimentos premium, graças ao seu alto brilho e rigidez, enquanto o papel de qualidade alimentar abrange cenários com certificação de segurança para contato. De acordo com a Fortune Business Insights, o mercado global de embalagens compostáveis atingirá cerca de US$ 9,058 bilhões em 2026, com uma taxa de crescimento anual composta (CAGR) de 6,77% até 2034, sendo as embalagens para serviços de alimentação um de seus principais segmentos de aplicação; o subsegmento de embalagens compostáveis para serviços de alimentação está crescendo mais rapidamente (de acordo com o relatório “Compostable Foodservice Packaging Market” da Global Info Research): de cerca de US$ 1,481 bilhão em 2025 para uma projeção de US$ 3,922 bilhões até 2032, com uma CAGR de 15,0%; os números variam ligeiramente de acordo com a fonte — a LP Information estima US$ 1,408 bilhão em 2025, com uma CAGR de 16,0%, devido a um escopo diferente — os leitores podem verificar pelo nome do relatório. A demanda das marcas por um serviço completo de entrega que inclua “impressão + base + embalagem” está crescendo rapidamente.
A verdadeira dificuldade na entrega centralizada não reside na impressão em si, mas na responsabilidade em todos os processos: quando a base, o revestimento, o corte e a impressão são fornecidos por um único fornecedor, qualquer alteração de cor ou defeito na selagem pode ser rastreado internamente até o revestimento, a impressão ou o corte, e o cliente não precisa analisar o caso envolvendo três fornecedores. Essa é exatamente a diferença que uma fábrica de copos deve avaliar entre uma “fábrica de origem” e um “consolidador comercial”.
Em relação à cadência de entrega, o fornecimento centralizado também simplifica a estratégia de estoque da fábrica de copos: bobinas, bobinas leque e bobinas de fundo de um único fornecedor podem ser gerenciadas em um único prazo de entrega e ciclo de reposição, reduzindo o risco de falta de componentes no kit, comum em cronogramas com múltiplos fornecedores. Isso é especialmente importante para o estoque de alta temporada — quando os formatos dos copos mudam sazonalmente ou um novo produto é lançado, se a base, o corte e a impressão ficarem com três fornecedores diferentes, qualquer atraso pode prejudicar todo o lote; agendá-los em um único local permite que a fábrica trabalhe a partir de uma única data de lote e controle a disponibilidade do kit com muito mais eficiência.
Estrutura de custos da matéria-prima para copos de papel e pontos de auditoria de fábrica
Para transformar o fornecimento direto em valor real, o comprador precisa ter uma visão clara da estrutura de custos e dos pontos de auditoria. Em relação aos custos, o preço unitário da matéria-prima para copos é composto por três partes: papel base (celulose, que varia conforme o mercado de celulose), gramatura do revestimento de PE (cobrado por g/m² por lado) e custos de conversão (corte, vinco e impressão). Compreender a participação de cada uma dessas partes permite ao comprador diferenciar a “concessão do papel base” da “concessão dos custos de conversão” na negociação, em vez de se ater apenas ao preço total, que mascara as diferenças de qualidade.
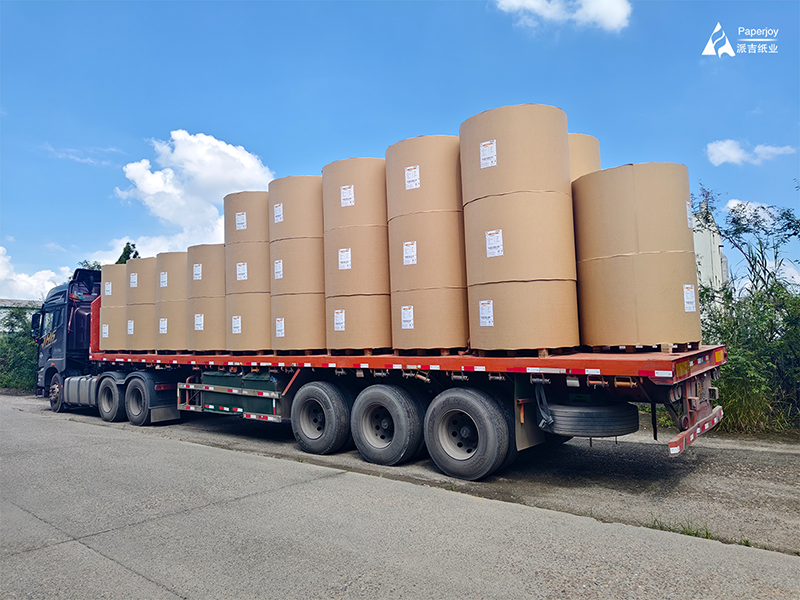
Em relação ao prazo de entrega e à quantidade mínima de encomenda (MOQ), a principal vantagem do fornecimento direto é o prazo de entrega mais curto e a maior flexibilidade na quantidade do pedido: a produção dentro de um mesmo polo industrial reduz as etapas logísticas e alfandegárias, agilizando os reabastecimentos em períodos de pico. Quanto ao pagamento e à embalagem, o modelo comum é o fornecimento de rolos por palete ou por contêiner completo, embalados individualmente em leque com quantidade fixa; a fábrica de copos deve especificar o método de embalagem, as especificações do palete e o fator de carga do contêiner no contrato, pois o fator de carga impacta diretamente no custo unitário final.
Em relação a preço e condições, três fatores são importantes além do preço unitário: condições de liquidação e moeda (grandes encomendas internacionais devem fixar a moeda e um mecanismo de ajuste de preço para que a volatilidade da polpa não seja absorvida unilateralmente); condições comerciais e custo de desembarque (FOB versus CIF diferem consideravelmente no que diz respeito ao capital imobilizado e à alocação de risco do comprador); e o prazo e a divisão de responsabilidades para reclamações de qualidade (dever-se acordar a proporção de inspeções, as amostras retidas e o período para reclamações). Incluir esses pontos em um anexo contratual custa menos do que discutir posteriormente.
Para auditorias e aceitação, defina quatro pontos: confirme se o fornecedor possui uma máquina de papel e linha de extrusão, em vez de ser apenas um comerciante; obtenha qualificação e capacidade de teste para contato com alimentos; concorde com os itens de inspeção de entrada (gramatura, espessura do revestimento, resistência à tração transversal, umidade) e as cláusulas de não conformidade; e confirme a rastreabilidade do lote (número do rolo, lote e relatório de teste). Incluir esses quatro pontos no padrão de compras é o que transforma o conceito de “direto da fábrica” de um slogan em uma capacidade auditável da cadeia de suprimentos.
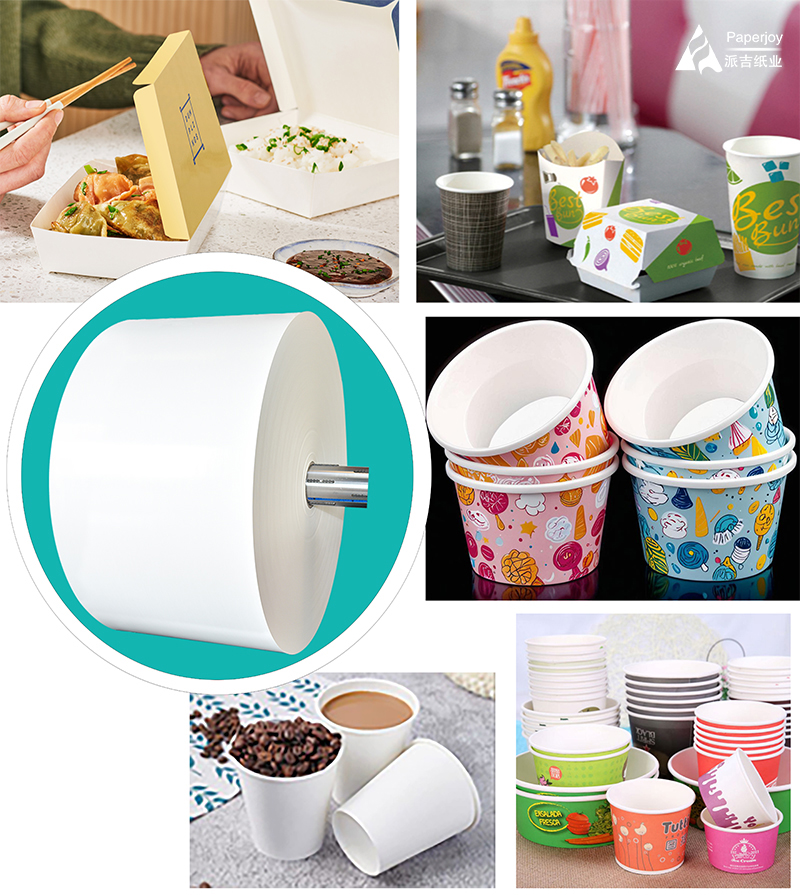
A Paperjoy opera sua própria máquina de papel e linha de extrusão, fornecendo papel para copos, papel kraft revestido com PE, leques de papel para copos, bobinas de fundo de papel para copos e bobinas de papel revestido com PE, com impressão flexográfica e embalagens de cartão marfim C1S — tudo em um só lugar, da bobina ao copo moldado. Fontes: Relatório Global da Indústria de Copos de Papel da APO Research (2026, relatório nº 1737499402); Relatório do Mercado de Embalagens Compostáveis da Fortune Business Insights (2026, relatório nº 108363); Relatório do Mercado de Embalagens Compostáveis para Serviços de Alimentação da Global Info Research (janeiro de 2026); Relatório Global de Papel Revestido com Polietileno da GII (março de 2026); DataHorizzon Research (fevereiro de 2026); Verified Market Reports (janeiro de 2026); análise de papel para copos da IndexBox; especificações do produto de acordo com os termos de fornecimento atuais da Paperjoy; sempre consulte os anúncios oficiais atuais e os termos de fornecimento atuais do fornecedor.
Informações de contato
E-mail: info@nnpaperjoy.com | Tel.: 0086-0771-4925950
WhatsApp/WeChat: 0086-14795799575 | Site: www.paperjoypaper.com